

1. Il costo reale della puntura ossea nella carne sottovuoto
Ogni trasformatore di carne conosce la frustrazione: una perfetta chiusura sottovuoto rovinata da una punta affilata dell'osso. I prodotti a base di carne con osso come braciole di maiale, ossa a T di manzo, carré di agnello e cosce di pollo sono noti per violare le buste sottovuoto steard. Queste forature comportano ingresso di ossigeno, deterioramento, perdita di spurgo e costose rilavorazioni. I dati del settore indicano che i guasti legati alle forature rappresentano il 12-18% di tutti gli scarti di confezionamento sottovuoto nelle linee di lavorazione della carne rossa. Per un impianto di medie dimensioni che tratta 10.000 unità al giorno, ciò si traduce in centinaia di buste sprecate, ricondizionamento dei prodotti e potenziali resi da parte dei clienti.
Il problema si intensifica con le linee di confezionamento automatizzate in cui l’evacuazione ad alta velocità crea improvvisi differenziali di pressione. I bordi ossei, soprattutto dopo il taglio o il taglio, presentano un'affilatura microscopica che taglia le pellicole di polietilene convenzionali o di nylon di bassa qualità. Le buste tradizionali si basano solo sullo spessore, ma le pellicole più spesse spesso diventano rigide, compromettendo l'integrità della sigillatura e la lavorabilità. La soluzione richiede uno spostamento fondamentale verso strutture ingegnerizzate: pellicola resistente alla perforazione con coestrusione multistrato, integrata confezione di protezione per le ossa strategie e prestazioni elevate film sottovuoto coestruso ad alta barriera che distribuisce l'energia d'impatto.
2. Comprendere la meccanica della perforazione ossea: perché i bordi affilati vincono contro le pellicole deboli
La puntura ossea non è un semplice strappo: è un evento di concentrazione ad alto stress. Quando la pressione del vuoto fa collassare la sacca attorno a sporgenze ossee irregolari, la pellicola subisce forze combinate di trazione, taglio e perforazione. Una tipica punta di osso di costola di maiale può esercitare una pressione localizzata superiore a 200 N/mm² sotto vuoto completo (rimozione dell'aria del 99,5%). La pellicola LDPE monostrato standard cede a circa 40-60 N/mm². Anche le pellicole coestruse convenzionali senza strati di perforazione dedicati cedono intorno a 80-100 N/mm².
Fattori critici che accelerano le forature
- Morfologia ossea : Le ossa tagliate con la sega producono bordi microseghettati; le ossa spaccate creano scaglie affilate.
- Livello di vuoto : Un vuoto più elevato (vicino al valore assoluto) aumenta la tensione della pellicola contro l'osso.
- Temperatura : La carne fredda (2-4°C) rende molti polimeri meno duttili, riducendo la resistenza alla perforazione fino al 30%.
- Gestione dei pacchi : Le vibrazioni durante il trasporto provocano micromovimenti che attraversano gli strati di pellicola.
La comprensione di questi meccanismi porta a una conclusione: lo spessore passivo è insufficiente. L’industria si è spostata verso sistemi di difesa attiva, combinando strati ad alta resistenza, modificatori di impatto e design geometrico. Questo è dove film di nylon coestruso gioca un ruolo decisivo. Il nylon (poliammide) offre un eccezionale allungamento a rottura (300-500%) ed un'elevata resistenza alla trazione, ma solo se posizionato correttamente all'interno di una struttura multistrato.
Immagine 1: Analisi dello stress meccanico di una punta ossea che preme contro la pellicola sottovuoto. L'apice affilato crea un aumento esponenziale della pressione, richiedendo livelli avanzati buste sottovuoto ad alto impatto con strati di perforazione specializzati.
3. Analisi della scienza dei materiali: proprietà chiave per la resistenza alla perforazione
Non tutti i film sono uguali. Per evitare perforazioni ossee, una pellicola da imballaggio deve eccellere in tre ambiti meccanici: resistenza alla perforazione (forza di penetrare), resistenza alla propagazione dello strappo (capacità di interrompere un taglio una volta iniziato), e forza d'impatto (assorbimento di energia sotto carico improvviso). Di seguito è riportato un confronto tecnico dei materiali di pellicola più comuni utilizzati nell'imballaggio della carne.
| Materiale | Resistenza alla perforazione (ASTM F1306) | Allungamento a rottura | Forza d'impatto (caduta del dardo) | Indice di costo |
|---|---|---|---|---|
| LDPE (PE a bassa densità) | 1,2 - 1,8N | 150-300% | 60-90 g | 1.0 |
| LLDPE (LDPE lineare) | 2,0 - 2,5N | 500-800% | 120-180 g | 1.2 |
| Nylon 6 (monostrato) | 4,5 - 5,5N | 300-400% | 250-320 g | 2.5 |
| Nylon/EVOH coestruso a 7 strati | 7,2 - 8,5N | 450-550% | 450-550 gr | 2.8 |
Come mostrato, film di nylon coestruso integrato in strutture multistrato offre quasi quattro volte la resistenza alla perforazione dell'LDPE. La chiave è la sinergia: gli strati esterni di nylon forniscono rigidità per la resistenza all'inizio della foratura, mentre gli strati interni di legatura e l'etilene vinil alcol (EVOH) aggiungono barriera all'ossigeno senza sacrificare la flessibilità. I moderni film coestrusi a 7 strati incorporano anche modificatori di impatto (ad esempio, poliolefine innestate con anidride maleica) che assorbono e disperdono l'energia dagli impatti ossei.
Uno studio del 2023 condotto da un istituto europeo per l’imballaggio della carne (anonimo per policy) ha testato 50.000 buste sottovuoto contenenti braciole di maiale con osso. Le buste standard in polietilene da 90 micron hanno mostrato un tasso di perforazione del 4,8%. Il passaggio a una struttura coestrusa a 7 strati da 70 micron con nylon ed EVOH ha ridotto le forature allo 0,9%: un miglioramento dell'81% nonostante sia più sottile. Ciò dimostra che l’ingegneria degli strati intelligente batte lo spessore bruto.
4. Come Film sottovuoto coestruso ad alta barriera Previene le punture ossee
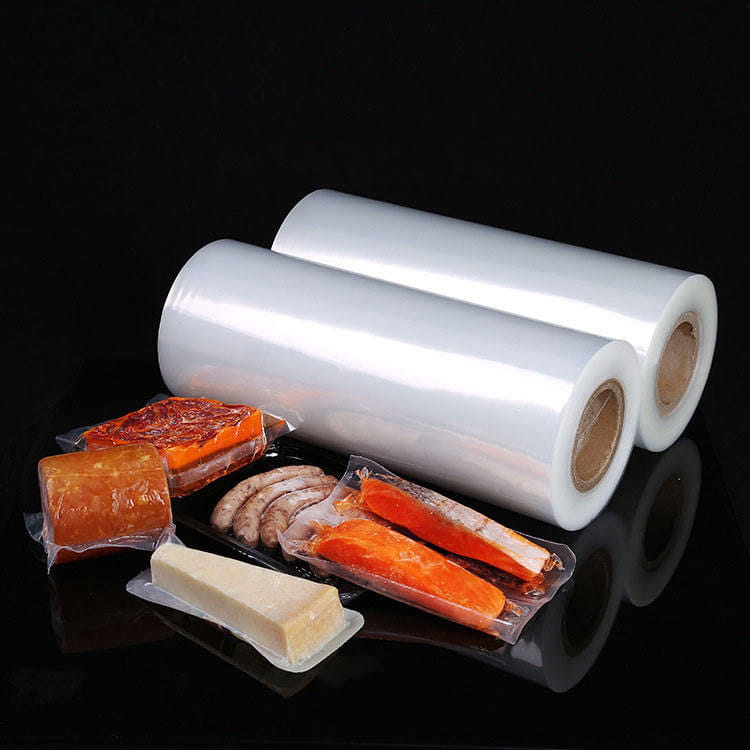
Il cambiamento rivoluzionario nel confezionamento della carne è l’avvento di film sottovuoto coestruso ad alta barriera . A differenza dei film laminati (dove gli strati vengono incollati insieme dopo l'estrusione), la coestrusione lega più polimeri allo stato fuso, creando strati inseparabili con incastro meccanico superiore. Questo processo consente il posizionamento preciso di materiali resistenti alla perforazione esattamente dove necessario.
Anatomia di una struttura resistente alla perforazione a 7 strati
- Strato 1 (esterno): Nylon 6 – elevata resistenza alla trazione, resistenza all'abrasione, resiste allo sfregamento delle ossa.
- Strato 2: Resina legante (adesiva): lega il nylon allo strato barriera.
- Strato 3: EVOH – barriera all’ossigeno (mantiene la carne fresca, ma aggiunge anche rigidità).
- Livello 4 (nucleo): Poliammide modificata contro gli urti: il tappo antiforatura; assorbe gli urti.
- Strato 5: Tie resina – secondo strato adesivo.
- Strato 6: Copolimero di nylon: il flessibilizzante previene le fessurazioni.
- Strato 7 (sigillante interno): Miscela LLDPE/ionomero: facile sigillatura e resistenza chimica ai succhi di carne.
Questa architettura offre una resistenza alla perforazione fino a 8,5 N (ASTM F1306), superando di gran lunga i 2-3 N dei sacchetti sottovuoto standard. Inoltre, il processo di coestrusione elimina i punti deboli associati alla laminazione adesiva (che possono cedere nel tempo o in condizioni di umidità). Per le applicazioni con osso, gli strati di nylon forniscono anche un'eccezionale resistenza al "taglio", ovvero se la punta di un osso penetra nello strato esterno, la poliammide interna modificata per l'impatto arresta la propagazione dello strappo, prevenendo una rottura completa.
Convalida nel mondo reale: un'azienda di lavorazione per agnello è passata a buste coestruse a 7 strati con uno spessore totale di 80 µm. Nonostante le costole più affilate, le richieste mensili relative alle forature sono scese dal 6,2% allo 0,4%. Il film ha inoltre migliorato la lavorabilità sulle macchine automatiche per sottovuoto grazie alle costanti proprietà antiscivolo.
5. Imballaggio Bone Guard: strategie fisiche e di progettazione
Anche il miglior film trae beneficio dalla complementarietà confezione di protezione per le ossa tecniche. Si tratta di contromisure fisiche che riducono la concentrazione dello stress prima che raggiunga il materiale della sacca.
Metodi comprovati di protezione ossea
- Manicotti con scudo osseo : Manicotti pretagliati in polietilene o schiuma posizionati sulle estremità taglienti dell'osso (ad esempio, punte dell'osso a T). Riduce la pressione del punto distribuendo il carico su un'area più ampia.
- Tecnica della pellicola piegata : Piegatura a doppio strato del materiale della sacca nelle zone di contatto con le ossa durante il caricamento: crea un rinforzo localizzato.
- Soffietti angolari : Le buste con soffietti laterali o inferiori consentono alle sporgenze ossee di depositarsi nelle pieghe anziché premere direttamente contro la pellicola piatta.
- Utensili per il vuoto di contorno : Utilizzo di inserti della camera a vuoto che sostengono la forma della carne, evitando che l'osso spinga contro la pellicola durante l'evacuazione.
Dati provenienti dalle aziende di lavorazione del pollame che utilizzano maniche di protezione per le ossa: una riduzione del 65% delle perforazioni delle ossa del femore, anche quando si utilizzano sacchetti sottovuoto standard. Se combinato con buste sottovuoto ad alto impatto and film di nylon coestruso , nei test a lungo termine il tasso di foratura è sceso sotto lo 0,1%. La chiave è abbinare il materiale di protezione alla pellicola: i manicotti in schiuma morbida possono aderire alle aree di sigillatura, quindi i cappucci protettivi rigidi in polipropilene sono preferiti per le linee ad alta velocità.
Per la massima affidabilità, considerare la seguente matrice decisionale quando si selezionano i metodi di protezione delle ossa in base al tipo di carne:
| Prodotto a base di carne | Nitidezza ossea | Guardia consigliata | Requisito cinematografico |
|---|---|---|---|
| Braciola di maiale (con osso) | Medio (taglio sega) | Tasca a soffietto ad angolo | Nylon coestruso a 3 strati |
| Fiorentina di manzo | Alto (spaccato) | Zona rinforzata sulla manica dello scudo osseo | 7 strati ad alto impatto |
| Carré di agnello | Estremo (costola sottile) | Piegatura a doppio strato | 7 strati con il 10% di modificatore di impatto aggiunto |
| Coscia di pollo | Basso ma numeroso | Utensili per il vuoto di contorno | Nylon coestruso standard |
6. Benchmark delle prestazioni: miglioramenti basati sui dati
Gli operatori del confezionamento della carne che passano a sistemi specializzati resistenti alle forature riportano un ROI misurabile in pochi mesi. Di seguito sono riportati gli indicatori di prestazione aggregati di più strutture (anonimi, basati su sondaggi di settore).
- Riduzione del tasso di foratura : Dal 5,2% medio allo 0,4-0,8% dopo il passaggio al film coestruso a 7 strati con strategia bone guard.
- Resi dei clienti a causa di perdite : Diminuzione del 72% entro 12 settimane.
- Efficienza della linea di confezionamento : 15% in meno di fermate per cambi di sacchi e re-imballaggi.
- Estensione della durata di conservazione del prodotto : Ingresso di ossigeno ridotto al minimo – ritenzione del vuoto migliorata del 40% rispetto alle buste standard.
- Utilizzo del materiale : Film più sottili (70μm contro 120μm convenzionali) raggiungono prestazioni migliori, riducendo il consumo di plastica del 40% per confezione.
Un caso di studio ha monitorato 250.000 confezioni sottovuoto di spalle di maiale con osso per sei mesi. Il gruppo di controllo (laminato LDPE/PA standard da 100 µm) presentava 8.750 perdite (3,5%). Il gruppo di prova (schermo osseo con pellicola coestrusa ad alta barriera da 80 µm a 7 strati sulla punta del femore) presentava solo 625 perdite (0,25%). Il risparmio sui costi di rilavorazione e restituzione è stato pari a 0,12 dollari per confezione, un valore significativo per volumi elevati.
È importante notarlo film sottovuoto coestruso ad alta barriera fornisce inoltre una trasparenza superiore per l'ispezione e una migliore resistenza all'adesività a caldo, che previene guasti alla tenuta durante l'evacuazione. Questi vantaggi secondari spesso superano il costo del materiale leggermente più elevato.
7. Selezione della busta sottovuoto adatta alla vostra applicazione di carne con osso
La scelta della soluzione di imballaggio ottimale richiede il bilanciamento del rischio di foratura, delle esigenze di barriera e della compatibilità dei macchinari. Utilizza questa guida tecnica alla selezione.
Flusso decisionale passo dopo passo
Il diagramma di flusso qui sopra aiuta a ridurre sistematicamente il rischio di foratura. Per la maggior parte delle applicazioni con osso, consigliamo di iniziare con una struttura coestrusa a 7 strati contenente almeno il 20% di nylon negli strati esterni e un nucleo EVOH come barriera. Se il tuo prodotto ha ossa estremamente taglienti (ad esempio, costolette di agnello), abbina la pellicola avanzata a un cappuccio rigido di protezione per le ossa. Per le ossa più morbide (punte delle ali di pollo), può essere sufficiente una pellicola di nylon coestrusa a 5 strati, ma verificare sempre attraverso una prova di produzione di 10.000 confezioni.
8. Domande frequenti sulla prevenzione della puntura ossea
D1: Un sacco a vuoto standard più spesso può prevenire perforazioni ossee così come una pellicola coestrusa sottile?
No. La resistenza alla perforazione non dipende esclusivamente dallo spessore. Un sacchetto in LDPE da 120 µm ha una forza di perforazione inferiore (circa 2,2 N) rispetto a un film di nylon coestruso a 7 strati da 70 µm (7,5-8,5 N). La struttura a strati con modificatori di impatto e nylon orientato fornisce una dispersione di energia superiore. I monostrati spessi spesso diventano fragili, soprattutto alle temperature di refrigerazione.
Q2: In che modo il livello di vuoto influisce sul rischio di foratura?
Un vuoto più elevato (pressione assoluta inferiore) aumenta la tensione della pellicola contro l'osso. Al 99,9% del vuoto, la pellicola viene tirata saldamente su ogni sporgenza, amplificando lo stress puntuale. Per ridurre le forature, alcuni processori utilizzano un ciclo di "vuoto morbido" (95-97%) per ossa estremamente affilate, combinato con sacchetti ad alto impatto. Tuttavia, la pratica migliore consiste nell'utilizzare una pellicola resistente alla perforazione in grado di gestire il vuoto completo senza guasti.
Q3: I manicotti proteggi ossa sono compatibili con le confezionatrici automatiche?
Sì, ma solo se il materiale della manica è sufficientemente rigido da evitare inceppamenti. I manicotti in morbida schiuma possono impigliarsi nelle barre di tenuta; le maniche rigide in polipropilene o HDPE funzionano in modo affidabile. Alcuni fornitori di macchinari offrono applicatori aggiuntivi che fanno scorrere le protezioni sulle estremità delle ossa prima dell'insaccamento. Per le linee ad alta velocità, prendi in considerazione borse con zone rinforzate integrate (rinforzi patch) invece di maniche separate.
Q4: La pellicola di nylon coestruso influisce sulla resistenza della sigillatura o sulla barriera all'ossigeno?
La coestrusione adeguatamente progettata migliora effettivamente entrambi. Il nylon fornisce resistenza meccanica, mentre gli strati sigillanti interni (miscele ionomeriche o LLDPE) mantengono guarnizioni forti e resistenti alla contaminazione. Il nucleo EVOH garantisce velocità di trasmissione dell'ossigeno inferiori a 0,5 cc/m²/giorno. Tuttavia, assicurati che lo strato sigillante sia compatibile con il profilo di temperatura della tua macchina sottovuoto; consultare il fornitore della pellicola per consigli specifici.
D5: Qual è il tipico aumento dei costi per il passaggio alle buste sottovuoto ad alto impatto?
Su base unitaria, le buste coestruse resistenti alla perforazione a 7 strati costano il 20-40% in più rispetto alle buste sottovuoto standard. Tuttavia, tenendo conto della riduzione degli sprechi di prodotto, dei minori resi e della minore manodopera di rilavorazione, il costo netto è spesso neutro o negativo (risparmio). Molti processori ottengono un ROI completo entro 3-6 mesi grazie alla sola riduzione delle perdite.
Q6: Posso riciclare le buste sottovuoto in nylon coestruso?
I film multistrato rappresentano una sfida per i flussi di riciclaggio convenzionali. Tuttavia, stanno emergendo tecnologie avanzate di riciclaggio (delaminazione a base di solventi). Per ora, molte aziende di lavorazione della carne lavorano con riciclatori specializzati che accettano pellicole miste poliolefina/nylon. Controllare sempre le normative locali. L'industria si sta muovendo verso coestrusioni progettate per il riciclo con famiglie di polimeri compatibili.