

Se hai bisogno di aiuto, non esitare a contattarci


Immagina di ricevere una grande foto incorniciata da spedire a un cliente che vive a tre fusi orari di distanza. Una scatola rigida da sola non ...
View MoreQuando si riceve un preventivo per una pellicola e si vede elencato lo "spessore pellicola con calibro personalizzato", è facile supporre che si...
View MoreQuando arriva un pallet di merci imballate con un angolo squarciato, il primo sospettato è solitamente il calibro della pellicola. In molti casi...
View MoreSelezionando il diritto materiali per l'imballaggio di alimenti congelati è una decisione critica che ha un impatto diretto sull...
View More 1. Problemi comuni e loro cause
Instabilità delle bolle
Manifestazioni del problema: scoppio di bolle, incrudimento, instabilità della linea di gelo, sfarfallio delle bolle.
Analisi delle cause:
Lo scoppio delle bolle è solitamente causato da uno stiramento eccessivo del materiale fuso quando lascia lo stampo, con conseguente resistenza della fusione insufficiente per mantenere la stabilità delle bolle.
L'incrudimento è l'indurimento del polimero fuso quando viene allungato rapidamente nella direzione longitudinale, causando fluttuazioni nella pressione interna delle bolle e nella larghezza delle bolle.
L'instabilità della linea di congelamento può essere causata da variazioni della temperatura di fusione, che potrebbero essere causate da una selezione inadeguata della resina, da un design errato della vite, dall'usura delle viti o da un guasto del riscaldatore/termocoppia.
Lo sfarfallio delle bolle è causato dall'elevata velocità dell'aria nell'anello d'aria, che forma segni lineari sulla superficie della bolla.
Modifiche alle specifiche
Manifestazioni del problema: le specifiche della pellicola, come larghezza e spessore, cambiano durante il processo di produzione.
Analisi delle cause:
Insufficiente uniformità della fessura della matrice lungo la circonferenza.
Un flusso d'aria scarso o irregolare nell'anello dell'aria provoca un raffreddamento irregolare del film ad alta barriera .
Una temperatura di fusione non uniforme può essere causata da un design inadeguato della vite o dall'usura.
Instabilità dell'interfaccia
Manifestazione del problema: l'instabilità si verifica nell'interfaccia tra i due strati, come l'instabilità dell'interfaccia a zigzag e l'instabilità dell'interfaccia a onda.
Analisi delle cause:
L'instabilità dell'interfaccia a zigzag è solitamente causata da un'eccessiva sollecitazione di taglio sull'interfaccia, con conseguente deformazione a "zigzag" della superficie della pellicola lungo la direzione trasversale. Ciò potrebbe essere dovuto a viscosità di taglio significativamente diverse tra i materiali che producono l'interfaccia o a un rapporto degli strati inappropriato, che rende l'interfaccia troppo vicina alla parete dello stampo.
L'instabilità dell'interfaccia dell'onda è causata da una deformazione di allungamento irregolare nell'interfaccia tra i due materiali, che risulta in un disegno ondulato quando la bolla viene espulsa dallo stampo.
2. Impatto del problema sulla resa cinematografica
Instabilità delle bolle
Impatto sulle prestazioni:
La rottura delle bolle causerà la rottura della struttura della pellicola, riducendo le proprietà barriera e la resistenza meccanica della pellicola.
L'incrudimento influenzerà le proprietà di trazione e l'elasticità del film, rendendo il film più facilmente deformabile o rotto se sottoposto a forze esterne.
L'instabilità della linea di gelo influenzerà la velocità di raffreddamento e l'uniformità del film coestruso ad alta barriera, influenzando così la trasparenza e le proprietà barriera del film.
Lo sfarfallio delle bolle causerà difetti sulla superficie della pellicola, compromettendone l'estetica e l'utilizzo.
Modifiche alle specifiche
Impatto sulle prestazioni:
Modifiche alle specifiche will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Una deviazione eccessiva dello spessore del film influirà anche sulle sue prestazioni e sull'indice del tasso di perdita sulla riempitrice automatica.
Instabilità dell'interfaccia
Impatto sulle prestazioni:
Instabilità dell'interfaccia will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
L'instabilità dell'interfaccia a zigzag ridurrà la planarità e la levigatezza della pellicola, influenzandone l'aspetto e l'utilizzo.
L'instabilità dell'interfaccia d'onda causerà una deformazione irregolare del film plastico ad alta barriera durante lo stiramento, riducendo le proprietà di trazione e barriera del film.
3. Vantaggi e contromisure della Changxi Packaging Technology
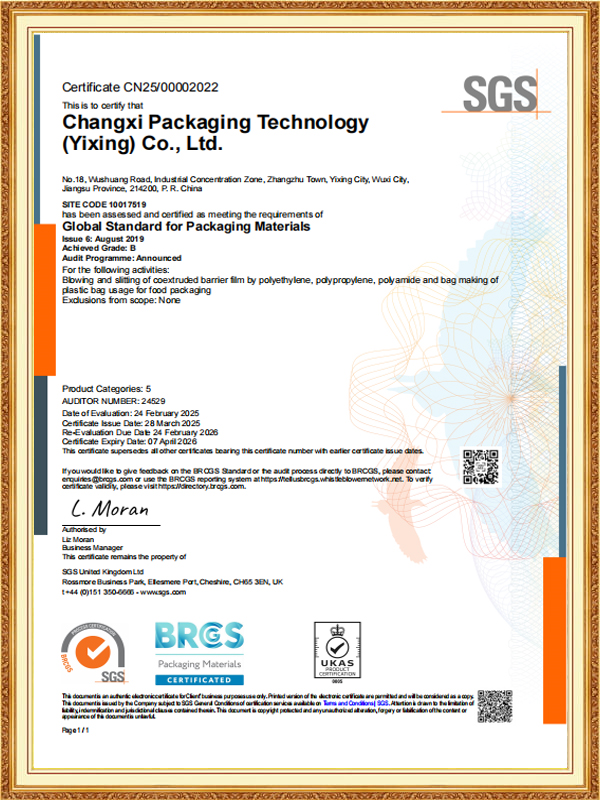
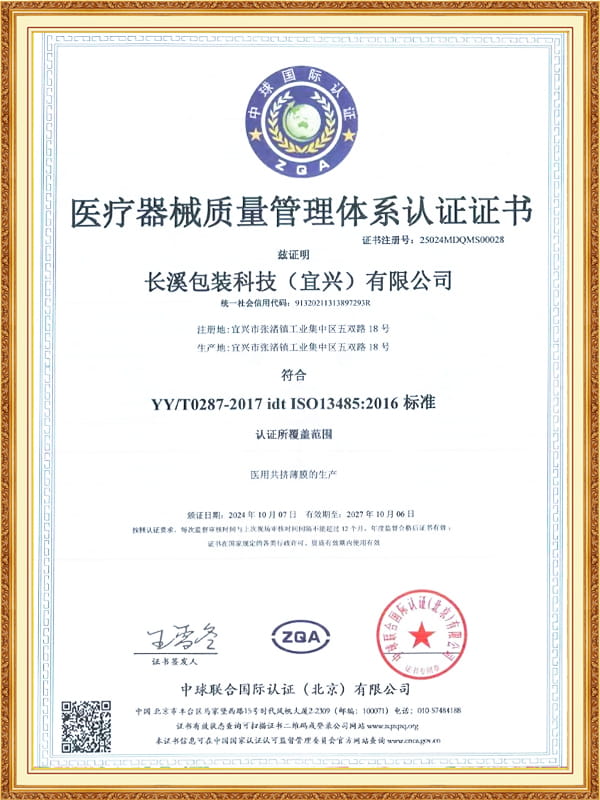
Di fronte a questi problemi comuni, Changxi Packaging Technology (Yixing) Co., Ltd. ha costruito una serie di sistemi di qualità onesti con la sua innovazione e professionalità. L'azienda ha implementato completamente il sistema di gestione ERP e le informazioni di tracciamento in rete del processo di produzione, in grado di monitorare vari parametri nel processo di produzione in tempo reale per garantire la stabilità e la coerenza della qualità del prodotto.
In risposta ai problemi sopra indicati, l’azienda ha adottato le seguenti contromisure:
Ottimizza la selezione e la formulazione della resina: seleziona resine con resistenza al fuso e viscosità al taglio adeguate per migliorare le prestazioni complessive e la stabilità del film.
Migliorare la progettazione dello stampo: ottimizzare la fessura dello stampo e il design del canale del fluido per garantire un flusso e un raffreddamento uniformi del materiale fuso nello stampo.
Rafforzare la manutenzione e la cura della vite: controllare regolarmente l'usura della vite e sostituire la vite con forte usura in tempo per garantire l'uniformità e la stabilità della temperatura di fusione.
Ottimizza il design dell'anello d'aria: regola la velocità e la direzione del flusso d'aria nell'anello d'aria per garantire un raffreddamento e uno stiramento uniformi della pellicola.
Rafforzare il monitoraggio e i test della qualità: utilizzare apparecchiature e strumenti di test avanzati per testare e controllare rigorosamente vari indicatori di prestazione del film per garantire che la qualità del prodotto soddisfi i requisiti dei clienti.
Add: No.18, Wushuang Road, città di Zhangzhu, città di Yixing, provincia di Jiangsu, Cina. 214231
Tel: +86-0510-85599233
Mobile/what's app:0086-15026862705
E-mail: [email protected]
[email protected]
Copyright© Changxi Packaging Technology (Yixing) Co., Ltd Rights Reserved. Custom Coextruded High Barrier Film Factory
