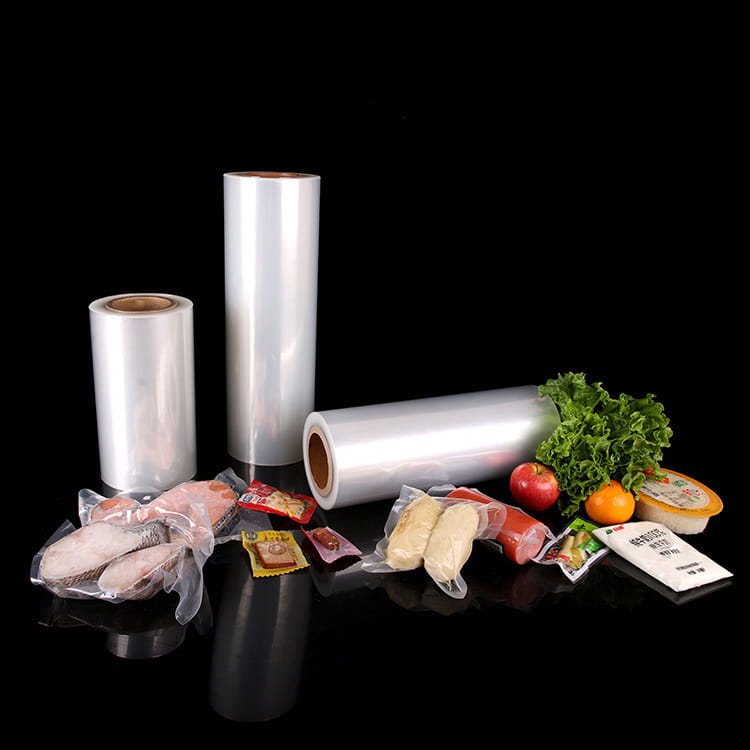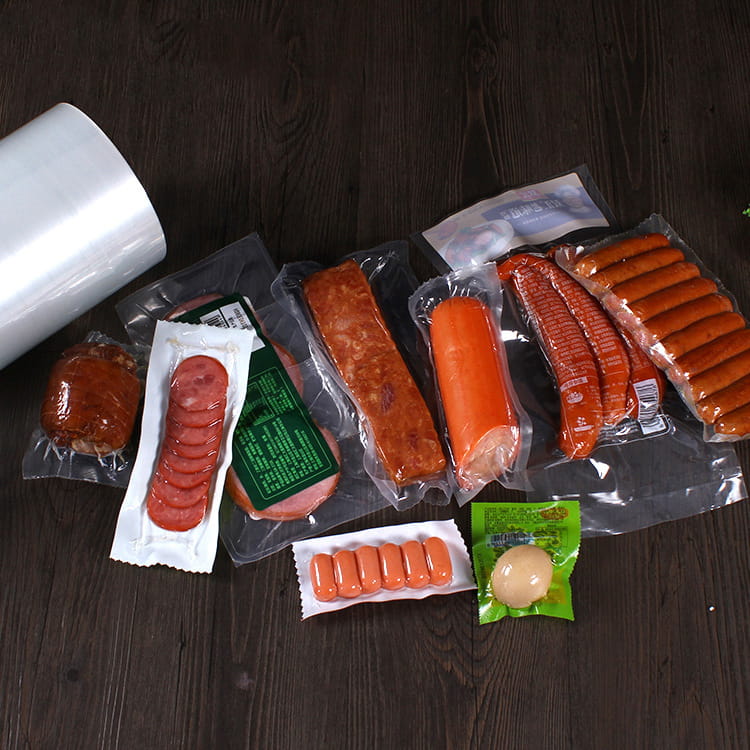


Nella progettazione contemporanea dei sistemi di imballaggio alimentare, la scelta dei materiali giusti è un decisione ingegneristica multidisciplinare che influenza direttamente la qualità del prodotto, l’efficienza della catena di fornitura, la conformità normativa e la sostenibilità del ciclo di vita. Tra le soluzioni polimeriche avanzate, evoh film ad alta barriera per l'imballaggio alimentare è diventato sempre più un argomento centrale di discussione all’interno dei team tecnici incaricati dell’integrazione dei sistemi di imballaggio, dell’ingegneria dei materiali e della strategia di approvvigionamento.
1. Materiali di imballaggio nel contesto: requisiti funzionali e vincoli di sistema
L'imballaggio alimentare soddisfa molteplici requisiti funzionali all'interno delle catene di fornitura, tra cui:
- Protezione barriera : impedendo l'ingresso di ossigeno, umidità, aromi e contaminanti.
- Integrità meccanica : resistente alla perforazione, allo strappo, all'impatto e allo stress durante il riempimento, la distribuzione e la movimentazione.
- Compatibilità del processo : idoneità con linee di termoformatura, sigillatura, sterilizzazione e confezionamento automatizzato.
- Conformità normativa : standard di sicurezza per il contatto con gli alimenti nelle diverse giurisdizioni.
- Profilo di sostenibilità : allineamento agli obiettivi ambientali aziendali e ai principi dell’economia circolare.
I film tradizionali come polietilene (PE), polipropilene (PP), poliestere (PET) e poliammide (PA) hanno fornito decenni di servizio nelle applicazioni di imballaggio alimentare. Tuttavia, l’evoluzione dei formati dei prodotti e l’estensione della durata di conservazione mettono alla prova i materiali convenzionali in termini di prestazioni barriera, efficienza dei processi e utilizzo delle risorse.
2. Confronto delle proprietà dei materiali
Una rigorosa analisi comparativa deve iniziare con le proprietà fisiche e chimiche fondamentali. Nella progettazione del sistema, queste proprietà informano le prestazioni della barriera, il comportamento di formatura, le caratteristiche di tenuta e la robustezza meccanica.
2.1 Panoramica strutturale
| Categoria della proprietà | Materiali tradizionali | EVOH Film ad alta barriera per l'imballaggio alimentare |
|---|---|---|
| Struttura chimica | Omopolimeri (PE, PP); aromatico semicristallino (PET); reti di poliammide | Copolimero etilene-alcool vinilico ad alto contenuto di etilene |
| Meccanismo di barriera | Barriera principalmente dovuta alla densità dell'impaccamento della catena o alle regioni cristalline | Barriera attraverso allineamento molecolare delle porzioni di alcol vinilico consentendo una bassa permeabilità ai gas |
| Uso tipico | Barriera semplice o strato strutturale | Strato barriera centrale nelle costruzioni multistrato |
| Sensibilità all'acqua | Relativamente insensibile | Prestazioni di barriera influenzate dall'umidità |
| Elaborazione termica | Ampio intervallo di fusione; termoprocessazione robusta | Finestra termica sensibile per il mantenimento della barriera |
Approfondimento chiave: evoh film ad alta barriera per l'imballaggio alimentare funziona principalmente come uno strato barriera ad alte prestazioni integrato in architetture di film multistrato piuttosto che come un film strutturale autonomo.
2.2 Prestazioni della barriera: trasmissione di ossigeno e umidità
Le caratteristiche della barriera sono quantificate dalle velocità di trasmissione: velocità di trasmissione dell'ossigeno (OTR) e velocità di trasmissione del vapore acqueo (WVTR):
- Mostrano materiali tradizionali come PE e PP OTR da moderato ad alto , richiedendo strati aggiuntivi per i prodotti sensibili.
- PET e PA forniscono barriera meccanica migliorata e moderata ma non garantiscono di per sé una permeabilità ai gas estremamente bassa.
Incorporato all'interno di una struttura multistrato, evoh film ad alta barriera per l'imballaggio alimentare consegna ordini di grandezza inferiori permeabilità all'ossigeno rispetto ai tipici film in PE/PP. La sua prestazione barriera, tuttavia, lo è dipendente dall'umidità relativa — i progetti tecnici devono tenere conto degli effetti di rigonfiamento indotti dall’umidità che possono influenzare temporaneamente l’integrità della barriera.
Implicazioni ingegneristiche: Il posizionamento dello strato barriera e le strategie di gestione dell’umidità (ad esempio, strati idrofobici adiacenti) sono considerazioni di progettazione fondamentali per prestazioni costanti.
3. Integrazione della produzione e dei processi
Gli ingegneri dei sistemi di imballaggio devono valutare la compatibilità dei materiali con le apparecchiature di formatura, sigillatura e automazione.
3.1 Termoformatura e Termosaldatura
Film tradizionali :
- PE e PP offrono ampie finestre di termosaldatura, tolleranti alle variazioni di processo.
- Il PET fornisce un'elevata resistenza meccanica ma in genere richiede strati di tenuta specializzati.
Costruzioni basate su EVOH :
- Deve essere integrato con strati di tenuta e di ancoraggio compatibili.
- Richiedono profili termici controllati durante la formatura per prevenire il degrado delle proprietà barriera.
- Mostra finestre di elaborazione più ristrette , che richiedono un controllo termico preciso sulle linee di formatura.
Un quadro di valutazione del rischio per l’integrazione della produzione dovrebbe considerare:
| Fattore di produzione | Cinema tradizionale | EVOH Film ad Alta Barriera |
|---|---|---|
| Finestra di termosaldatura | Ampio | Stretto |
| Rischio di degrado termico | Basso | Moderato (richiede controllo) |
| Calibrazione dell'attrezzatura | Norma | Alta precisione per la ripetibilità |
| Formare la complessità | Basso–medium | Medio-alto |
Appunti di ingegneria: Distribuzione di evoh film ad alta barriera per l'imballaggio alimentare spesso comporta operatori di miglioramento delle competenze , investendo nel controllo avanzato dei processi e perfezionando le pratiche di manutenzione per sostenere la qualità.
4. Progettazione di sistemi di barriere e architetture multistrato
L'efficacia di evoh film ad alta barriera per l'imballaggio alimentare dipende dalla sua integrazione in un sistema ottimizzato sistema barriera multistrato .
4.1 Ruoli dei livelli funzionali
Una tipica struttura multistrato potrebbe includere:
- Strato strutturale esterno : fornisce rigidità, stampabilità e resistenza agli abusi.
- Legare gli strati : consentono l'adesione tra polimeri chimicamente dissimili.
- Strato barriera (evoh) : barriera primaria ai gas e agli aromi.
- Strato sigillante : si interfaccia con le apparecchiature di termosaldatura e garantisce l'integrità della chiusura della confezione.
La sfida nella progettazione è bilanciare le prestazioni della barriera con la producibilità e la riciclabilità.
Principio di progettazione ingegneristica: Mappare la funzione di ciascun livello in base ai relativi compromessi prestazionali e integrarli lungo il ciclo di vita del prodotto (produzione → stoccaggio → fine vita).
5. Considerazioni su normative, sicurezza e conformità
I materiali per l'imballaggio degli alimenti devono essere conformi alle normative sul contatto alimentare in molteplici giurisdizioni, come FDA (USA), EFSA (UE) e altri standard nazionali.
- Le valutazioni normative si concentrano su estraibili e lisciviabili , soglie di migrazione e inerzia a contatto con gli alimenti.
- Materiali come PE, PP e PET hanno una impronta normativa consolidata da tempo.
- Film EVOH ad alta barriera per l'imballaggio alimentare , se utilizzato in costruzioni approvate, soddisfa allo stesso modo i criteri di sicurezza per il contatto con gli alimenti, ma i team tecnici dovrebbero verificare la conformità rispetto agli elenchi e ai limiti di concentrazione specifici della regione.
Nota tecnica di sistema: La conformità normativa non è statica: si evolve con le prove scientifiche e i cambiamenti della politica regionale. Gli ingegneri del packaging devono integrare il monitoraggio costante della conformità nella gestione del ciclo di vita del prodotto.
6. Prestazioni meccaniche sotto stress della catena di fornitura
Una distinzione fondamentale tra gli imballaggi tradizionali e i materiali con barriera rinforzata risiede nelle prestazioni sotto stress meccanico:
- Film tradizionali forniscono caratteristiche prevedibili di allungamento e assorbimento di energia utili per la movimentazione impegnativa.
- Costruzioni ad alta barriera spesso mostrano una maggiore rigidità e una ridotta tolleranza alla deformazione a causa dello strato barriera rigido.
La tabella 2 illustra i modelli comparativi delle prestazioni meccaniche.
| Proprietà meccanica | Cinema tradizionale Structures | Sistemi multistrato basati su EVOH |
|---|---|---|
| Resistenza alla trazione | Moderato−Alto | Alto |
| Allungamento a rottura | Alto | Bassoer than traditional films |
| Resistenza agli urti | Bene | A seconda del design dello strato esterno |
| Resistenza alla perforazione | Dipendente dall'applicazione | Spesso migliorato con costrutti ingegnerizzati |
L'ingegneria della progettazione deve tenere conto del profilo meccanico combinato di tutti gli strati.
7. Stabilità termica e compatibilità con i processi alimentari
I materiali per l'imballaggio degli alimenti devono resistere ai gradienti di temperatura durante:
- Operazioni di riempimento e sigillatura
- Pastorizzazione o sterilizzazione in storta
- Stoccaggio congelato o refrigerato
Materiali di confezionamento tradizionali potrebbero incontrare limitazioni nella sterilizzazione ad alta temperatura a causa del restringimento o del guasto della tenuta.
Sistemi barriera EVOH richiedono un'attenta profilazione termica:
- La sterilizzazione della carne rossa australiana ha dimostrato che l’integrità dello strato barriera deve essere garantita per i cicli ad alta temperatura.
- I profili di raffreddamento devono mitigare le sollecitazioni interne causate dal ritiro differenziale tra gli strati.
Azione ingegneristica chiave: Condurre test di cicli termici in condizioni rappresentative per ciascun prodotto confezionato.
8. Considerazioni sulla sostenibilità e sul fine vita
Sempre più spesso, gli obiettivi di sostenibilità aziendale e la pressione normativa spingono gli ingegneri del packaging a valutare l’impronta ambientale:
- I monopolimeri tradizionali come il PE o il PP tendono ad essere facilmente riciclabili all’interno dei flussi esistenti.
- Strutture multistrato con più polimeri (inclusi evoh film ad alta barriera per l'imballaggio alimentare ) pongono sfide in termini di riciclaggio a causa delle difficoltà di separazione.
Analisi dei compromessi deve considerare:
- Riduzione dell'utilizzo del materiale attraverso strati barriera più sottili.
- Impatti ambientali del ciclo di vita (energia incorporata, impronta di carbonio).
- Disponibilità di tecnologie di riciclaggio avanzate (ad esempio, compatibilizzazione, riciclaggio chimico).
Approccio di ingegneria dei sistemi: Adozione di principi di ecodesign che bilanciano funzionalità e riciclabilità lungo tutta la catena di fornitura.
9. Analisi costi-benefici per il processo decisionale strategico
Dal punto di vista dell’approvvigionamento e della gestione tecnica, la valutazione del costo totale di proprietà richiede:
- Costo del materiale per unità di superficie
- Resa di lavorazione e tasso di scarto
- Vantaggi dell’estensione della durata di conservazione
- Riduzione degli sprechi alimentari grazie alla barriera superiore
- Spese in conto capitale per aggiornamenti di processo
Un modello analitico dei costi dovrebbe integrare fattori sia quantitativi che qualitativi per guidare le decisioni.
Esempi di fattori di costo:
| Elemento di costo | Materiali tradizionali | EVOH Film ad Alta Barriera |
|---|---|---|
| Costo della materia prima | Bassoer | Altoer |
| Efficienza di elaborazione | Alto | Richiede calibrazione |
| Impatto sulla durata di conservazione | Moderato | Potenzialmente significativo |
| Peso del pacchetto | Variabile | Spesso inferiore per una protezione equivalente |
| Impatto sul ciclo di vita | Norma | Necessita di valutazione della sostenibilità |
Il valore economico dell’estensione della durata di conservazione deve essere quantificato in termini di riduzione del deterioramento, minori resi e maggiore soddisfazione del rivenditore.
10. Sfide di integrazione e migliori pratiche
Quando si passa dai materiali tradizionali ai sistemi barriera avanzati sorgono diverse sfide pratiche:
- Formazione per ingegneri di processo sulla manipolazione di materiali ad alta barriera.
- Protocolli di test per prestazioni barriera in condizioni di umidità e temperature estreme.
- Metriche di controllo della qualità come l'integrità delle bolle, i controlli della delaminazione e la misurazione della resistenza della tenuta.
Migliori pratiche:
- Revisione interfunzionale : coinvolgere tempestivamente scienziati dei materiali, ingegneri di processo e addetti al controllo qualità.
- Prove pilota : convalidare le prestazioni della barriera in condizioni di produzione.
- Collaborazione con i fornitori : scambio di dati tecnici per ottimizzare le specifiche dei materiali.
- Progettazione di esperimenti (DOE) per definire le finestre operative.
- Cicli di feedback post-lancio per perfezionare l'utilizzo dei materiali.
Sommario
Questo articolo è stato valutato sistematicamente evoh film ad alta barriera per l'imballaggio alimentare rispetto ai materiali di imballaggio tradizionali di a prospettiva dell’ingegneria dei sistemi . I punti chiave includono:
- Prestazioni della barriera: EVOH offre una permeabilità ai gas significativamente inferiore ma richiede il controllo dell'umidità e strati compatibili.
- Integrazione produttiva: Richiede una gestione termica precisa e un controllo di qualità avanzato.
- Comportamento meccanico e termico: Devono essere valutate come proprietà del sistema composito, non come caratteristiche del singolo strato.
- Aspetti normativi e di sostenibilità: Richiedono un monitoraggio continuo e una pianificazione strategica.
- Costi e impatti operativi: Deve essere inquadrato nel valore totale fornito, inclusa la durata di conservazione e l'efficienza del processo.
Domande frequenti (FAQ)
Q1: Qual è il vantaggio funzionale principale di evoh film ad alta barriera per l'imballaggio alimentare rispetto ai film tradizionali?
A1: Il vantaggio principale è prestazioni barriera superiori contro la trasmissione di ossigeno e aromi, consentendo una maggiore durata di conservazione dei prodotti alimentari delicati se integrati in sistemi di pellicola multistrato.
Q2: I materiali barriera EVOH possono essere lavorati su linee di confezionamento standard?
A2: Possono, ma stretto controllo sui profili termici e sulle condizioni di tenuta è essenziale. Gli ingegneri del confezionamento dovrebbero calibrare le attrezzature e formare gli operatori per adattarsi a finestre di processo più ristrette.
D3: In che modo l'umidità influisce sulle prestazioni della barriera?
A3: EVOH espone permeabilità dipendente dall'umidità ; gli ingegneri devono progettare strati idrofobici adiacenti per proteggere lo strato barriera dal rigonfiamento indotto dall’umidità.
Q4: Quali sfide di sostenibilità sono associate ai film barriera EVOH?
R4: Le costruzioni multistrato complicano i flussi di riciclaggio. Gli ingegneri dovrebbero considerare principi di ecodesign , tecnologie di riciclaggio emergenti e obiettivi ambientali aziendali nella selezione dei materiali.
D5: Il sovrapprezzo dei film ad alta barriera è giustificato?
A5: Un rigoroso valutazione costi-benefici dovrebbero quantificare la durata di conservazione prolungata, la riduzione del deterioramento e il miglioramento dei risultati della catena di approvvigionamento rispetto ai costi dei materiali e della lavorazione.
Riferimenti
- Singh, RP et al., Progressi nei materiali per l'imballaggio alimentare: sistemi di barriera polimerica e prestazioni , Giornale della tecnologia di imballaggio, 2024.
- ISO 15318: Imballaggi – Sistemi Barriera – Definizioni e Principi di Valutazione , Organizzazione internazionale per la standardizzazione, 2023.
- Relazione tecnica del Consorzio Ingegneri del Packaging Alimentare, Integrazione di film ad alta barriera nelle linee di confezionamento automatizzate , 2025.