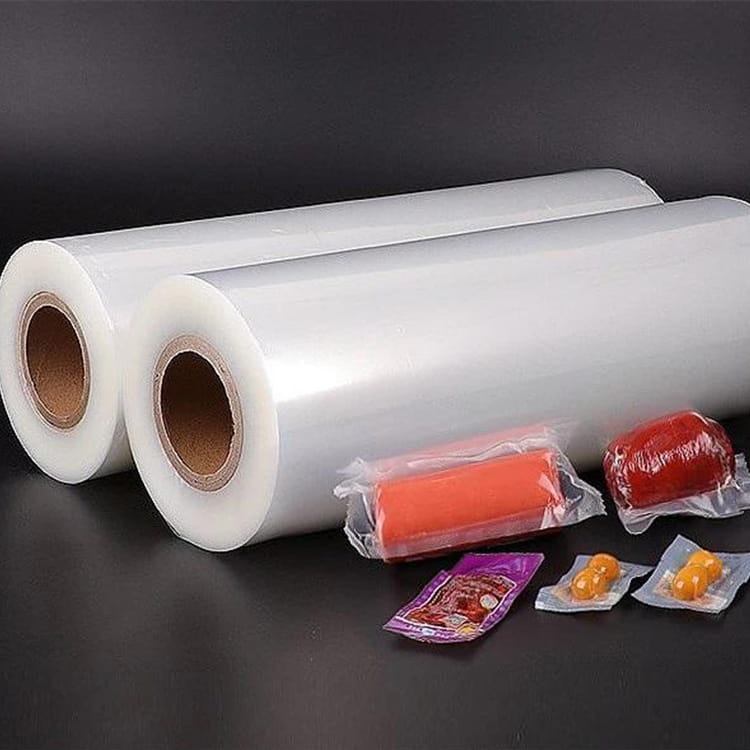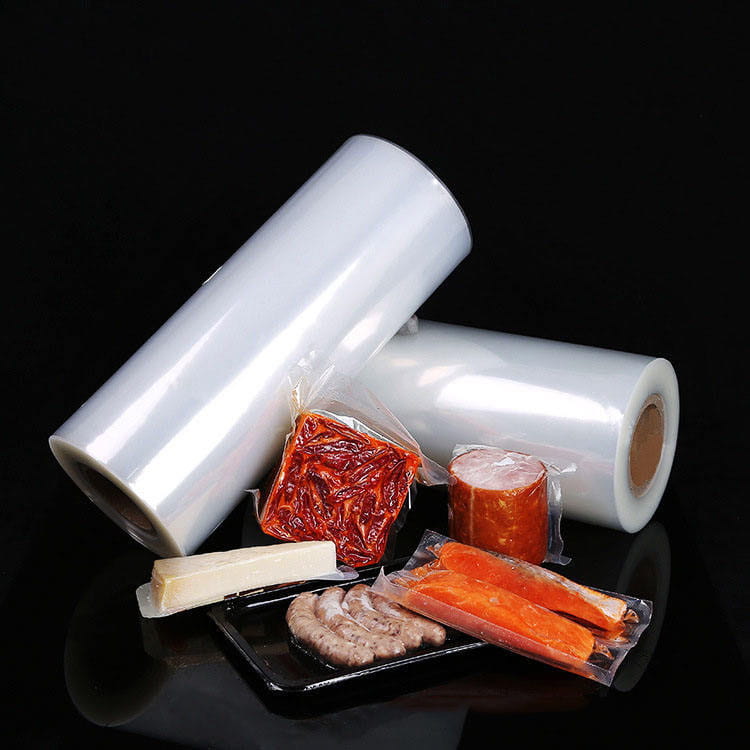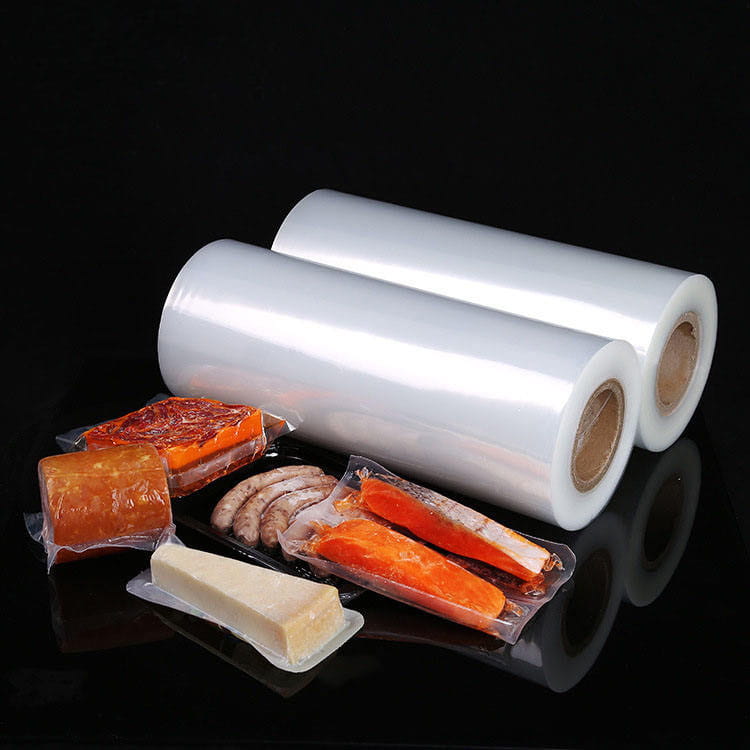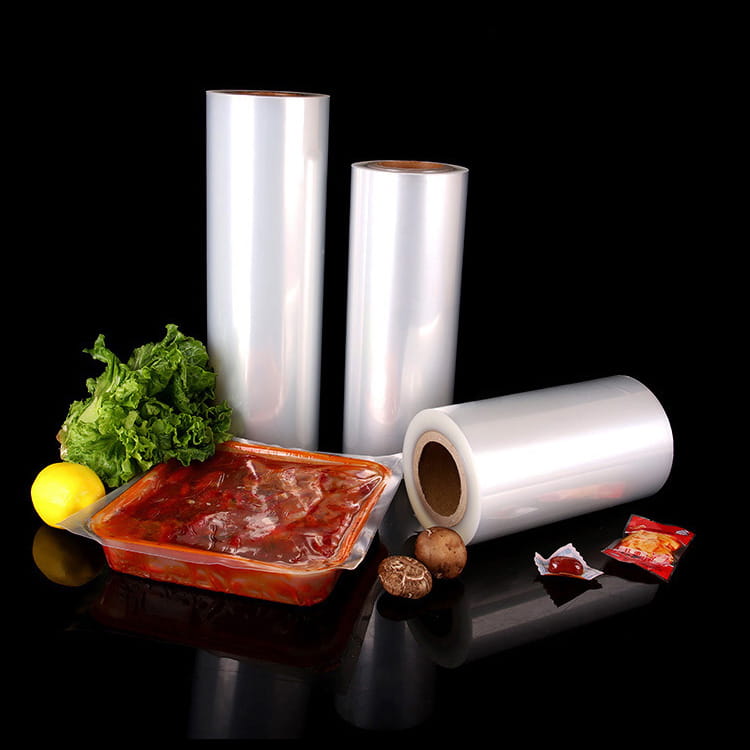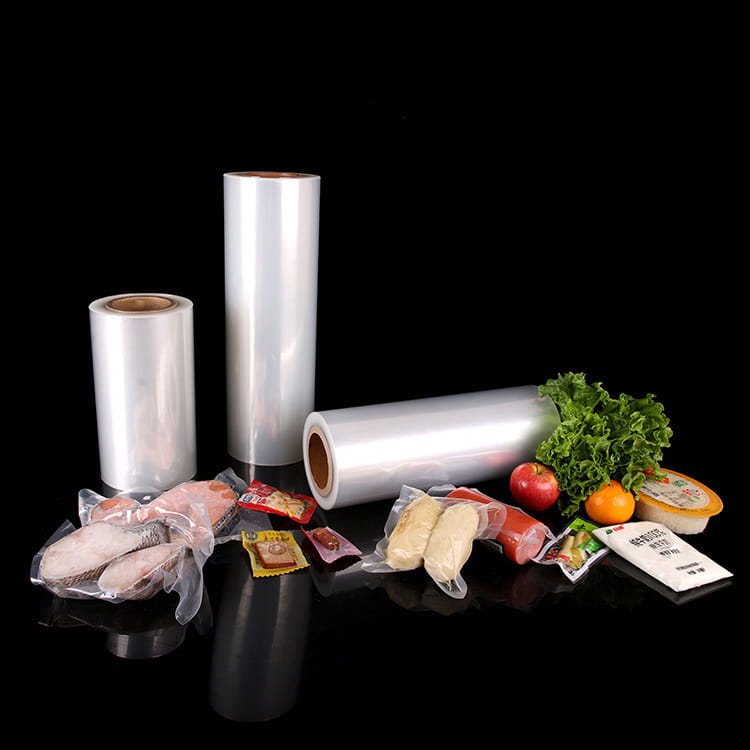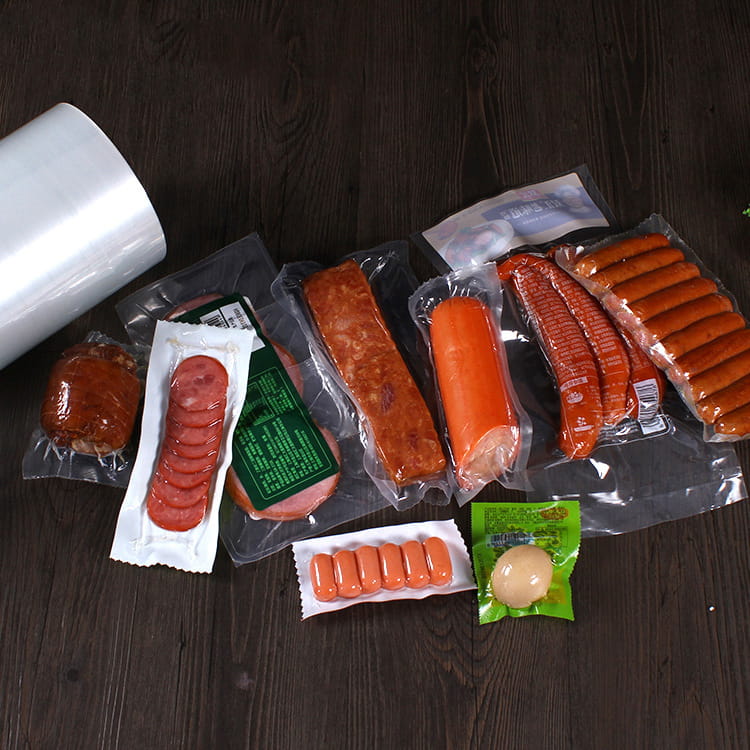


Nei moderni sistemi di confezionamento, il Film coestruso ad alta barriera superiore e inferiore è emerso come un materiale fondamentale per migliorare la protezione del prodotto, la durata di conservazione e le prestazioni complessive dell'imballaggio. A differenza delle pellicole a strato singolo, le pellicole coestruse integrano più strati polimerici in un unico processo di produzione, consentendo proprietà barriera, resistenza meccanica e compatibilità di processo ottimizzate.
1. Composizione strutturale e prospettiva ingegneristica
I film barriera coestrusi sono progettati attraverso un processo che combina più strati polimerici in un'unica struttura di film. Ogni livello può svolgere una funzione specifica, tra cui:
- Funzione barriera: Gli strati con elevata resistenza ai gas e all’umidità riducono la trasmissione di ossigeno e vapore acqueo, che è fondamentale per i prodotti deperibili.
- Resistenza meccanica: Gli strati strutturali forniscono resistenza alla trazione, resistenza alla perforazione e flessibilità, supportando sia la movimentazione automatizzata che quella manuale.
- Sigillatura e lavorabilità: Gli strati sigillanti consentono la compatibilità con vari macchinari di confezionamento, tra cui termoformatura, confezionamento flow-wrap e confezionamento sottovuoto.
Dal punto di vista dell'ingegneria dei sistemi, l'integrazione di questi strati in un unico film minimizza la variabilità introdotta dalla combinazione di diversi film post-produzione. Questo porta a prestazioni costanti su tutta la linea di confezionamento , riducendo gli sprechi e le interruzioni operative.
2. Confronto delle prestazioni della barriera
Il vantaggio principale dei film coestrusi rispetto alle alternative a strato singolo risiede nella loro capacità di farlo soddisfare contemporaneamente più requisiti di barriera . Le pellicole a strato singolo in genere forniscono una protezione limitata contro gas, umidità e luce. Le strutture coestruse possono incorporare polimeri specializzati per ogni strato, ottenendo un profilo prestazionale equilibrato.
| Proprietà | Pellicola a strato singolo | Film coestruso ad alta barriera superiore e inferiore |
|---|---|---|
| Velocità di trasmissione dell'ossigeno (OTR) | Moderato | Basso (migliorato) |
| Velocità di trasmissione del vapore acqueo (WVTR) | Moderato | Basso (migliorato) |
| Protezione dalla luce | Limitato | Personalizzabile con strati anti-UV |
| Resistenza meccanica | Variabile | Alto e uniforme |
| Integrità del sigillo | Limitato | Affidabile per tutti i tipi di imballaggio |
Come illustra la tabella, i film coestrusi forniscono prestazioni barriera superiori senza compromettere le proprietà meccaniche, rendendoli adatti per applicazioni di imballaggio impegnative.
3. Estensione della durata di conservazione e stabilità del prodotto
La degradazione del prodotto nei sistemi di imballaggio è spesso influenzata dall'ossigeno, dall'umidità e dall'esposizione alla luce. L'uso di Film coestruso ad alta barriera superiore e inferiore garantisce un approccio multistrato alla protezione.
- Prodotti sensibili all'ossigeno come i prodotti farmaceutici e gli alimenti freschi beneficiano di una ridotta trasmissione di ossigeno, minimizzando l'ossidazione.
- Prodotti sensibili all'umidità mantenere la struttura, la stabilità chimica e le prestazioni previste.
- Prodotti sensibili alla luce può essere schermato utilizzando strati che filtrano selettivamente le lunghezze d'onda dannose, senza compromettere la chiarezza visiva o la stampabilità.
Progettando le pellicole in modo che soddisfino specifici requisiti di barriera, i produttori possono prolungare la durata di conservazione dei prodotti riducendo al tempo stesso la necessità di imballaggi secondari.
4. Efficienza del processo e compatibilità delle apparecchiature
Dal punto di vista dell’integrazione tecnica, i film coestrusi sono vantaggiosi nelle linee di confezionamento grazie a:
- Compatibilità con termoformatura e confezionamento flow-wrap: Gli strati su misura consentono ai film di sigillarsi efficacemente a temperature più basse mantenendo l'integrità strutturale.
- Movimentazione materiale ridotta: Le strutture multistrato a film singolo eliminano la necessità di laminare film separati, riducendo la complessità operativa e i tempi di fermo macchina.
- Tensione e avanzamento del nastro costanti: I film coestrusi ingegnerizzati mantengono la stabilità dimensionale, riducendo inceppamenti e difetti sulle linee di confezionamento ad alta velocità.
Il vantaggio a livello di sistema è a processo di imballaggio affidabile , con comportamento di sigillatura prevedibile, riduzione degli scarti e qualità costante della confezione.
5. Flessibilità di progettazione e ottimizzazione dei livelli
La tecnologia di coestrusione consente agli ingegneri di progettare pellicole con composizioni di strati specifiche per prestazioni mirate . Le configurazioni dei livelli comuni includono:
- Strato barriera (EVOH, PVDC o altri polimeri ad alta barriera) per la resistenza all'ossigeno e all'umidità.
- Strato strutturale (PET, polipropilene orientato) per resistenza meccanica e stabilità dimensionale.
- Strato sigillante (polietilene o polimeri modificati) per la tenuta termica e meccanica.
Questa flessibilità consente lo sviluppo di soluzioni personalizzate per diverse categorie di prodotti, come alimenti, prodotti farmaceutici e componenti industriali, allineando le proprietà del film ai requisiti di utilizzo finale.
6. Sostenibilità ed efficienza dei materiali
Mentre i film a strato singolo possono richiedere strati di imballaggio o laminati aggiuntivi per ottenere prestazioni barriera equivalenti, i film coestrusi possono consolidare più funzioni in un unico film. materiale unico e più sottile . Questo approccio:
- Riduce il consumo di materiale.
- Riduce al minimo il volume di trasporto.
- Riduce potenzialmente il consumo di energia nella produzione.
L'integrazione di strati barriera, meccanici e sigillanti in un'unica struttura è in linea con obiettivi di sostenibilità ottimizzando l'utilizzo delle risorse mantenendo prestazioni elevate.
7. Affidabilità a livello di sistema e mitigazione del rischio
I film coestrusi migliorano l'affidabilità del sistema indirizzandosi modalità di guasto critico osservato nelle alternative a strato singolo:
- Delaminazione: I laminati monostrato possono separarsi sotto stress termico o meccanico; i film coestrusi eliminano l'interfaccia tra gli strati.
- Guasto alla tenuta: Gli strati sigillanti ingegnerizzati forniscono una tenuta robusta, riducendo il rischio di perdite.
- Strappi meccanici: Gli strati strutturali distribuiscono lo stress e riducono la suscettibilità alle forature.
Considerando i film coestrusi da a prospettiva dell’ingegneria di sistema , i produttori possono mitigare i rischi operativi e mantenere una qualità del prodotto costante.
8. Analisi costi-benefici
Sebbene i film coestrusi possano avere costi di materiale più elevati rispetto ai semplici film a strato singolo, i loro vantaggi a livello di sistema spesso giustificano l’investimento:
| Aspetto | Pellicola a strato singolo | Film coestruso ad alta barriera superiore e inferiore |
|---|---|---|
| Costo del materiale | Più in basso | Più in alto |
| Riduzione dei rifiuti | Moderato | Alto |
| Tempi di inattività e fermi macchina | Più in alto | Più in basso |
| Perdita correlata alla durata di conservazione | Più in alto | Più in basso |
| Costo complessivo del sistema | Potenzialmente più alto | Ottimizzato |
Il costo totale di proprietà preferisce i film coestrusi se valutati nel contesto dell'efficienza operativa, della riduzione degli sprechi e dell'integrità del prodotto.
9. Applicazioni in tutti i settori
Il versatility of coextruded high-barrier films supports a broad range of applications:
- Imballaggio alimentare: Estende la freschezza di prodotti da forno, latticini, carne e snack.
- Imballaggio farmaceutico: Protegge i composti sensibili dall'ossigeno, dall'umidità e dall'esposizione alla luce.
- Componenti industriali: Mantiene la stabilità dei componenti nell'elettronica e nelle apparecchiature sensibili.
- Dispositivi Medici: Garantisce sterilità e protezione barriera per i dispositivi monouso.
I team di ingegneri possono selezionare o progettare film coestrusi per soddisfare requisiti di barriera specifici per ciascuna applicazione.
Sommario
I film coestrusi ad alta barriera superiore e inferiore offrono vantaggi significativi rispetto alle alternative a strato singolo offrendo:
- Proprietà barriera superiori (ossigeno, umidità, luce).
- Maggiore resistenza meccanica e sigillabilità.
- Strutture a livelli personalizzabili per prestazioni mirate.
- Efficienza operativa e affidabilità del sistema.
- Potenziali benefici in termini di sostenibilità attraverso il consolidamento materiale.
Dal punto di vista dell'ingegneria del sistema, i film coestrusi migliorano le prestazioni dell'imballaggio riducendo al minimo i rischi del processo, garantendo una protezione costante del prodotto e un'efficienza dei costi.
Domande frequenti
Q1: I film coestrusi possono essere personalizzati per macchinari di imballaggio specifici?
Sì, i film coestrusi possono essere progettati con sigillanti e strati strutturali specifici per garantire la compatibilità con termoformatura, confezionamento flow-wrap, sigillatura sotto vuoto e altri processi di imballaggio.
Q2: Come si confrontano i film coestrusi con i film laminati in termini di prestazioni barriera?
Mentre i film laminati possono raggiungere proprietà barriera simili, i film coestrusi offrono proprietà migliorate adesione dello strato , ridotto rischio di delaminazione e maggiore resistenza meccanica.
Q3: I film coestrusi sono adatti per iniziative di imballaggio riciclabili?
Sì, molti film coestrusi sono progettati con polimeri riciclabili e la struttura a film singolo semplifica i processi di separazione e riciclaggio.
D4: Come si giustifica il costo dei film coestrusi nei sistemi di imballaggio?
Sebbene i costi dei materiali siano più elevati, il riduzione degli sprechi, dei tempi di inattività e del deterioramento del prodotto spesso si traduce in costi complessivi del sistema inferiori.
D5: Quali settori traggono maggiori vantaggi dai film coestrusi ad alta barriera?
Industrie come alimentare, farmaceutico, dispositivi medici e componenti industriali ottenere vantaggi significativi dalla barriera migliorata e dalle proprietà meccaniche dei film coestrusi.
Riferimenti
- Robertson, G.L., Imballaggio alimentare: Principles and Practice , CRC Press, 2016.
- Yam, K.L., Enciclopedia della tecnologia dell'imballaggio , 3a edizione, Wiley, 2017.
- Marsh, K., Bugusu, B., Imballaggio alimentare: ruoli, materiali e questioni ambientali , Giornale di scienze alimentari, 2007.