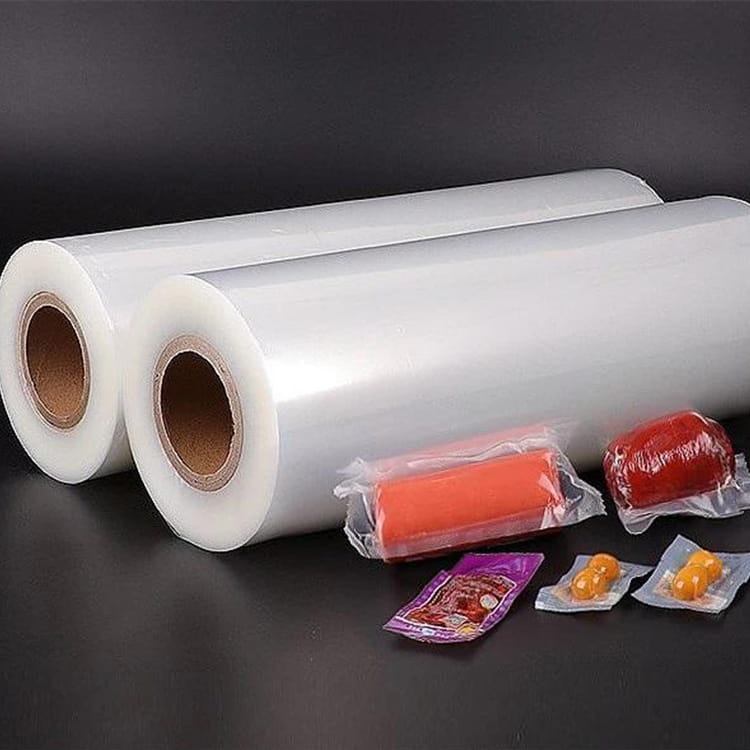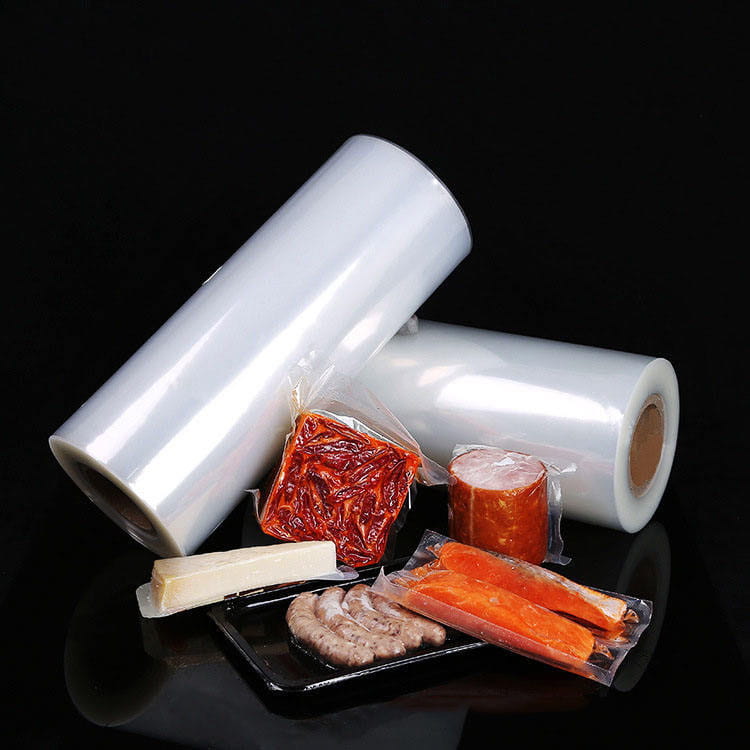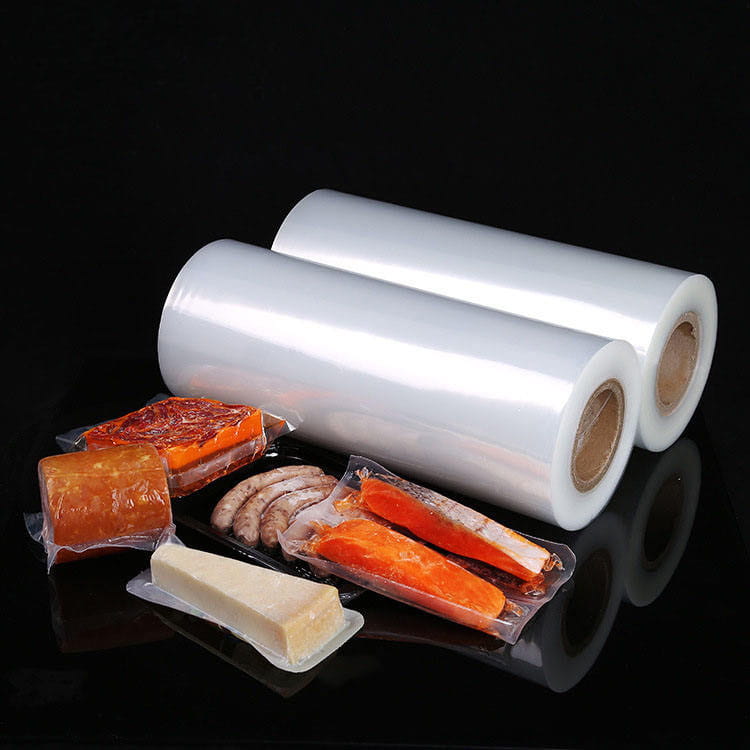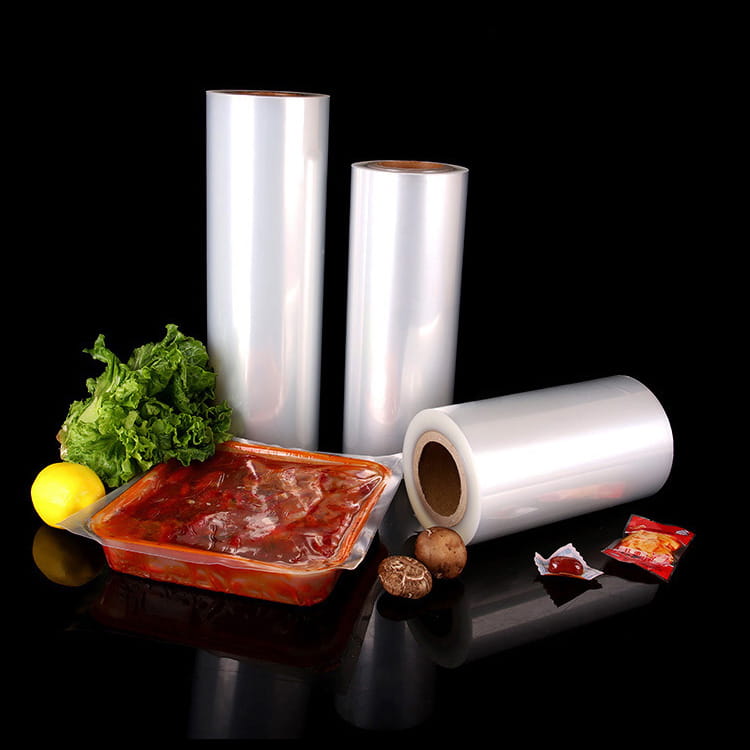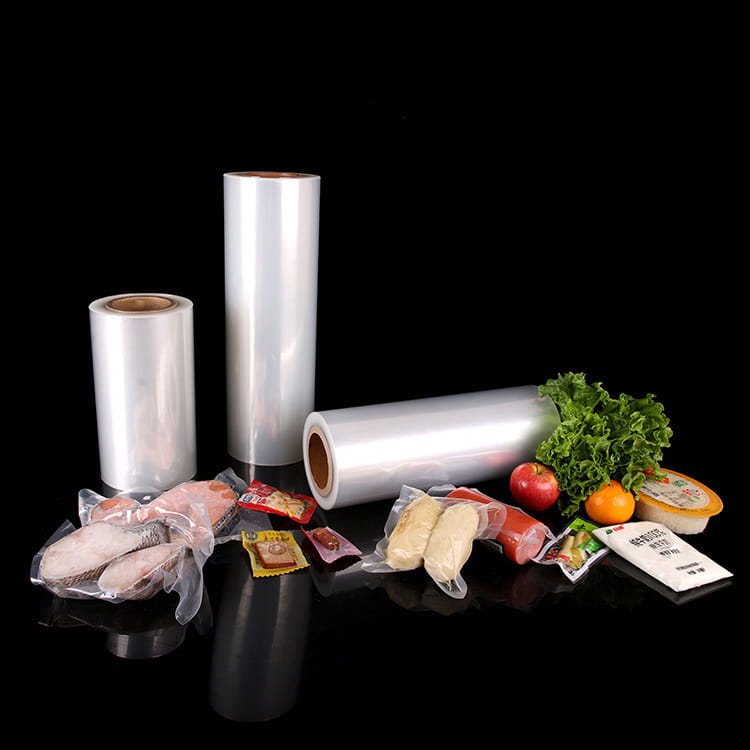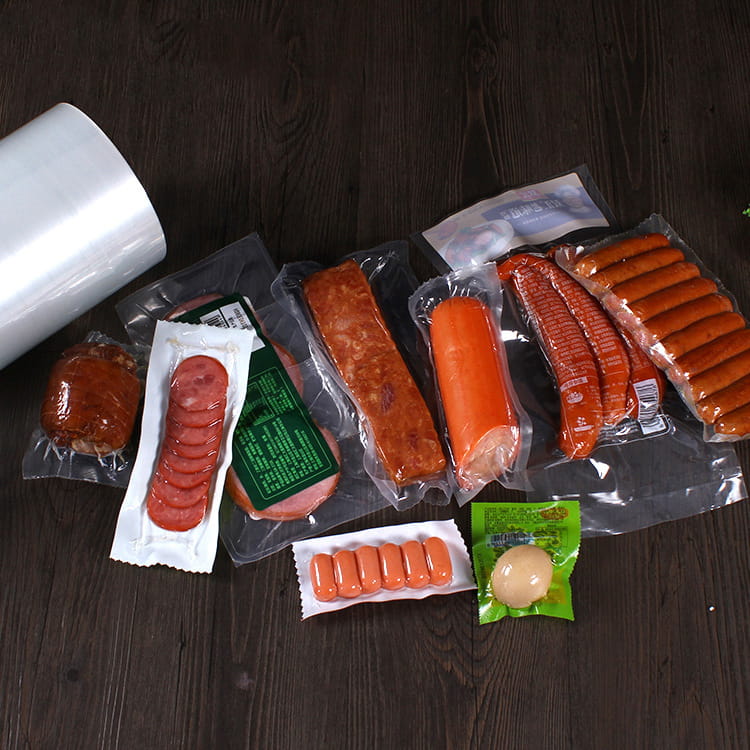


Introduzione alla pellicola sottovuoto ad alta barriera
La pellicola sottovuoto ad alta barriera è un materiale di imballaggio flessibile di base ampiamente utilizzato nei settori dell'imballaggio di prodotti alimentari, farmaceutici, elettronici e industriali. È progettato per bloccare l'ossigeno, il vapore acqueo, gli odori, la luce e altri fattori esterni che causano il deterioramento del prodotto, prolungando efficacemente la durata di conservazione e la stabilità di conservazione degli articoli confezionati. A differenza dei normali film plastici, i film sottovuoto ad alta barriera adottano un processo composito o di coestrusione multistrato, integrando materiali con diverse proprietà funzionali in un'unica struttura a film per ottenere prestazioni di barriera e resistenza meccanica complete.
Per gli acquirenti B2B industriali e commerciali, la scelta della pellicola sottovuoto ad alta barriera non si basa solo sulle esigenze di imballaggio di base, ma è anche strettamente correlata al ciclo di conservazione del prodotto, alle condizioni di trasporto, al controllo dei costi e alla conformità agli standard di settore. Tra i prodotti principali sul mercato, le pellicole sottovuoto coestruse ad alta barriera a 7 e 9 strati sono le più rappresentative grazie alle loro prestazioni bilanciate, al processo di produzione stabile e all'ampia applicabilità. Questi due tipi di film hanno strutture gerarchiche chiare e ogni strato si assume responsabilità funzionali uniche, formando insieme un sistema di imballaggio ad alte prestazioni.
Il design degli strati della pellicola sottovuoto ad alta barriera segue il principio della complementarità funzionale. Lo strato più esterno fornisce resistenza all'usura e adattabilità alla lavorazione, lo strato intermedio svolge la funzione di barriera centrale e lo strato più interno garantisce prestazioni di tenuta e sicurezza a contatto con gli alimenti. Attraverso il controllo preciso del rapporto e la disposizione degli strati, la pellicola può soddisfare i severi requisiti di imballaggio del confezionamento sottovuoto, del confezionamento in atmosfera modificata e degli scenari di conservazione a lungo termine.
Nel settore globale dell’imballaggio, la domanda di film sottovuoto ad alta barriera cresce di anno in anno. Spinti dallo sviluppo dei settori degli alimenti preparati, della lavorazione della carne e dei dispositivi medici, i film multistrato ad alta barriera hanno sostituito i film a strato singolo e sono diventati la scelta preferita per l’imballaggio professionale. Comprendere la struttura specifica dello strato, la composizione del materiale e le caratteristiche funzionali delle pellicole sottovuoto ad alta barriera a 7 e 9 strati è fondamentale per gli acquirenti B2B per prendere decisioni di acquisto accurate e ottimizzare le soluzioni di imballaggio.
Caratteristiche principali e indicatori di prestazione della pellicola sottovuoto ad alta barriera
Prima di analizzare gli strati specifici delle pellicole sottovuoto ad alta barriera a 7 e 9 strati, è necessario chiarire gli indicatori di prestazione principali che definiscono le pellicole ad alta barriera. Questi indicatori costituiscono la base per valutare la qualità dei film e sono anche standard di riferimento chiave per gli acquirenti B2B nel procurement.
Proprietà barriera all'ossigeno
La proprietà della barriera all'ossigeno è l'indicatore più critico della pellicola sottovuoto ad alta barriera, che si riferisce alla capacità della pellicola di impedire la penetrazione dell'ossigeno. Per i prodotti deperibili come carne, frutti di mare e latticini, l’ossigeno è la principale causa di ossidazione e riproduzione microbica. La pellicola sottovuoto ad alta barriera di alta qualità ha un tasso di trasmissione dell'ossigeno inferiore a 5 cm³/(m²·24h·0,1MPa) in condizioni di test standard, che possono inibire efficacemente la crescita di batteri aerobici e ritardare il deterioramento del prodotto.
Proprietà di barriera al vapore acqueo
La proprietà di barriera al vapore acqueo determina la ritenzione dell'umidità e la resistenza all'umidità del film. Negli imballaggi alimentari, un'eccessiva penetrazione del vapore acqueo porterà all'essiccazione, alla formazione di incrostazioni o alla formazione di muffe nel prodotto; nell'imballaggio farmaceutico, l'umidità riduce l'efficacia dei farmaci. Il tasso di trasmissione del vapore acqueo della pellicola sottovuoto ad alta barriera è solitamente inferiore a 1 g/(m²·24h) , garantendo l'asciugatura e la stabilità dei prodotti confezionati in diversi ambienti di umidità.
Proprietà meccaniche
Le proprietà meccaniche includono resistenza alla trazione, allungamento alla rottura, resistenza alla perforazione e resistenza all'impatto. L'imballaggio sottovuoto deve resistere alla differenza di pressione durante il processo di messa sotto vuoto e all'attrito e alla collisione durante il trasporto. La pellicola sottovuoto ad alta barriera ha una resistenza alla trazione superiore a 30MPa e una resistenza alla perforazione superiore a 10 N , evitando rotture, perdite d'aria e danni durante l'uso.
Prestazioni di termosaldatura
Le prestazioni di termosaldatura sono la chiave per garantire l'ermeticità del confezionamento sottovuoto. Il film deve formare una tenuta salda e a prova di perdite a temperatura, pressione e tempo adeguati. La pellicola sottovuoto ad alta barriera ha un ampio intervallo di temperature di termosaldatura 110℃-150℃ , con elevata resistenza alla sigillatura e assenza di crepe o delaminazioni, garantendo lo stato di vuoto a lungo termine della confezione.
Stabilità chimica e sicurezza
Per scenari di contatto con alimenti e prodotti farmaceutici, la pellicola sottovuoto ad alta barriera deve essere conforme agli standard di sicurezza nazionali e internazionali, priva di bisfenolo A, plastificanti e altre sostanze nocive. Allo stesso tempo, il film ha una buona stabilità chimica, non reagisce con prodotti acidi, alcalini o oleosi e mantiene il sapore e la qualità originali degli articoli confezionati.
Struttura dettagliata degli strati della pellicola sottovuoto ad alta barriera a 7 strati
La pellicola sottovuoto ad alta barriera a 7 strati è un prodotto maturo ed economico nel mercato delle pellicole con barriera multistrato. Adotta un processo di coestrusione o soffiaggio, con una disposizione ragionevole degli strati che bilancia le prestazioni di barriera, la resistenza meccanica e i costi di produzione. È adatto per requisiti di barriera medio-alti negli imballaggi alimentari, industriali e chimici quotidiani. Quella che segue è un'introduzione dettagliata a ciascuno strato della pellicola sottovuoto standard ad alta barriera a 7 strati, inclusa la composizione del materiale, le caratteristiche funzionali e i vantaggi di posizionamento.
Per parametri più professionali e soluzioni personalizzate di film barriera coestruso a 7 strati, è possibile fare riferimento a Film barriera coestruso a 7 strati , che fornisce supporto tecnico dettagliato agli acquirenti B2B.
Strato 1: strato protettivo esterno (materiale polimerico resistente)
Il primo strato è lo strato più esterno della pellicola, a diretto contatto con l'ambiente esterno. Il materiale principale è il polipropilene (PP) o polietilene ad alta densità (HDPE), con uno spessore adeguato 15%-18% dello spessore totale del film. Le sue funzioni principali sono fornire resistenza all'usura, resistenza ai graffi e resistenza alla lavorazione ad alta temperatura, proteggendo gli strati funzionali interni da danni durante la stampa, il taglio e il trasporto. Questo strato ha anche buone proprietà antistatiche, riducendo l'assorbimento di polvere e garantendo la qualità estetica dei prodotti confezionati.
Strato 2: Primo strato di incollaggio (resina adesiva)
Il secondo strato è uno speciale strato di resina adesiva, con un rapporto di spessore di 8%-10% . Poiché i materiali dello strato protettivo esterno e dello strato barriera intermedio sono incompatibili, questo strato adesivo agisce come un ponte per ottenere un legame stretto tra strati adiacenti, prevenendo la delaminazione durante lo stiramento, la piegatura e l'aspirazione. La resina adesiva ha un'elevata forza di adesione e una buona compatibilità con entrambi i lati dei materiali, garantendo l'integrità strutturale dell'intero film.
Strato 3: Primo strato barriera potenziato (polimero barriera)
Il terzo strato è lo strato barriera primario del film a 7 strati, costituito principalmente da copolimero etilene-alcol vinilico (EVOH), con un rapporto di spessore di 12%-15% . EVOH è un materiale riconosciuto ad alta barriera con eccellenti proprietà di barriera all'ossigeno e agli odori, che può bloccare più di 99% della penetrazione dell'ossigeno. Questo strato è il fulcro della funzione barriera del film e costituisce la base per la conservazione a lungo termine dei prodotti confezionati.
Strato 4: Strato di supporto centrale (polimero strutturale)
Il quarto strato è lo strato centrale del film a 7 strati, utilizzando polietilene lineare a bassa densità (LLDPE) o poliammide (PA), con un rapporto di spessore di 20%-22% . Come strato di supporto, fornisce la principale resistenza meccanica del film, compresa la resistenza alla trazione e alla perforazione. Allo stesso tempo isola i due lati degli strati barriera, evitando interferenze reciproche e migliorando la stabilità complessiva della struttura del film.
Strato 5: Secondo strato barriera potenziato (polimero barriera)
Il quinto strato è lo strato barriera supplementare, anch'esso realizzato in EVOH, con un rapporto di spessore pari a 12%-15% . Il design del doppio strato barriera EVOH migliora ulteriormente le prestazioni di barriera all'ossigeno e al vapore acqueo del film, compensando i possibili difetti di un singolo strato barriera. Rispetto alle pellicole barriera a strato singolo, la pellicola a 7 strati con strati barriera doppi ha a 40% maggiore effetto barriera e maggiore stabilità.
Strato 6: Secondo strato di incollaggio (resina adesiva)
Il sesto strato è il secondo strato di resina adesiva, con un rapporto di spessore di 8%-10% . La sua funzione è coerente con il secondo strato, legando saldamente il secondo strato barriera e lo strato sigillante interno, garantendo l'assenza di delaminazione in condizioni di termosaldatura ad alta temperatura e conservazione a bassa temperatura. Questo strato ha una buona resistenza alle basse temperature e può mantenere le prestazioni di adesione in ambienti di conservazione congelati al di sotto di -18 ℃.
Strato 7: Strato sigillante interno (polimero termosaldabile)
Il settimo strato è lo strato più interno del film, a diretto contatto con il prodotto confezionato, realizzato in polietilene alimentare a bassa densità (LDPE) o polietilene metallocenico (mPE), con un rapporto di spessore pari a 15%-18% . Ha eccellenti prestazioni di termosaldatura, basso punto di fusione ed elevata resistenza alla sigillatura, garantendo una sigillatura rapida e salda durante il confezionamento sottovuoto. Questo strato è atossico, inodore e conforme agli standard di sicurezza per il contatto alimentare, adatto al contatto diretto con carne, frutti di mare, cibi preparati e altri prodotti.
Riepilogo dei vantaggi della pellicola sottovuoto ad alta barriera a 7 strati
- Prestazioni e costi di barriera bilanciati, adatti per l'approvvigionamento di massa e l'applicazione su larga scala
- Design a doppio strato barriera, effetto barriera stabile all'ossigeno e al vapore acqueo
- Buone proprietà meccaniche, adattabile al confezionamento sottovuoto e alla conservazione congelata
- Ampia adattabilità di lavorazione, compatibile con apparecchiature di confezionamento automatico
Struttura dettagliata degli strati della pellicola sottovuoto ad alta barriera a 9 strati
La pellicola sottovuoto ad alta barriera a 9 strati è un prodotto aggiornato basato su una pellicola a 7 strati, con un design degli strati più raffinato e una configurazione funzionale più completa. Aggiunge due strati funzionali ausiliari sulla base di 7 strati, ottimizzando ulteriormente le prestazioni della barriera, la resistenza meccanica e l'adattabilità ambientale. È adatto a scenari di domanda con barriere elevate come l'imballaggio di prodotti alimentari, farmaceutici ed elettronici di precisione di fascia alta. Lo spessore totale della pellicola a 9 strati è leggermente superiore a quello della pellicola a 7 strati, con una distribuzione degli strati più uniforme e una migliore stabilità delle prestazioni.
Strato 1: strato esterno resistente all'usura (polimero ad alta resistenza)
Il primo strato è lo strato esterno resistente all'usura, realizzato in polipropilene modificato (PP) o HDPE, con un rapporto di spessore di 12%-14% . Rispetto allo strato esterno della pellicola a 7 strati, ha una maggiore resistenza all'usura e ai raggi UV, adatta per il trasporto e lo stoccaggio all'aperto a lungo termine. Può resistere ai raggi UV, prevenire l'invecchiamento e l'ingiallimento della pellicola e mantenere la stabilità delle prestazioni in ambienti difficili.
Strato 2: Primo strato di incollaggio (resina ad alta adesione)
Il secondo strato è uno strato di resina adesiva ad alte prestazioni, con un rapporto di spessore di 7%-8% . Ha una forza di adesione più forte e può adattarsi all'incollaggio di diversi materiali polimerici, garantendo l'assenza di delaminazione in caso di differenze di temperatura estreme (da -40 ℃ a 60 ℃).
Strato 3: Primo strato anti-penetrazione (materiale poliammidico)
Il terzo strato è uno strato anti-penetrazione unico della pellicola a 9 strati, realizzato in materiale poliammidico (PA), con un rapporto di spessore di 10%-12% . Il PA ha un'eccellente resistenza alla perforazione e all'olio, che può bloccare la penetrazione dell'olio e migliorare la capacità della pellicola di resistere ai prodotti taglienti. Questo strato è particolarmente adatto per il confezionamento di carne con osso, frutti di mare con conchiglia e altri oggetti taglienti.
Strato 4: Secondo strato di incollaggio (resina adesiva)
Il quarto strato è il secondo strato adesivo, con un rapporto di spessore di 7%-8% , collegando lo strato anti-penetrazione e il primo strato barriera per garantire la stabilità strutturale.
Strato 5: Primo strato barriera centrale (EVOH ad alte prestazioni)
Il quinto strato è il primo strato barriera centrale, utilizzando materiale EVOH ad elevata purezza, con un rapporto di spessore di 13%-15% . Ha proprietà di barriera all'ossigeno ultra elevate, con un tasso di trasmissione dell'ossigeno inferiore a 2 cm³/(m²·24h·0,1MPa) , soddisfacendo i requisiti di barriera ultraelevata degli imballaggi farmaceutici e alimentari di fascia alta.
Strato 6: Strato centrale bilanciato (polimero stabilizzato)
Il sesto strato è lo strato centrale bilanciato, realizzato in LLDPE, con un rapporto di spessore di 18%-20% . Fornisce il supporto strutturale principale e bilancia lo stress di ogni strato, prevenendo la deformazione del film durante lo stiramento e l'aspirazione. Questo strato ha una buona flessibilità e può adattarsi al confezionamento sottovuoto con imbutitura profonda.
Strato 7: Secondo strato barriera centrale (EVOH ad alte prestazioni)
Il settimo strato è il secondo strato barriera centrale, anch'esso realizzato in EVOH ad elevata purezza, con un rapporto di spessore di 13%-15% . Il doppio strato EVOH ad alta concentrazione fa sì che le prestazioni barriera del film raggiungano il livello leader del settore, con un'estensione della durata di conservazione di oltre 3 volte rispetto ai normali film barriera.
Strato 8: Terzo strato di legame (resina adesiva)
L'ottavo strato è il terzo strato adesivo, con un rapporto di spessore di 7%-8% , garantendo uno stretto legame tra lo strato barriera e lo strato interno.
Strato 9: Strato sigillante di sicurezza interno (polimero per uso alimentare)
Il nono strato è lo strato sigillante più interno, realizzato in mPE per uso medico o alimentare, con un rapporto di spessore di 12%-14% . Ha eccellenti prestazioni di termosaldatura, resistenza alle basse temperature e caratteristiche non tossiche e inodore, adatte al contatto diretto con prodotti di alto valore. Può mantenere l'integrità della tenuta in ambienti di conservazione congelati, refrigerati e a temperatura normale.
Riepilogo dei vantaggi della pellicola sottovuoto ad alta barriera a 9 strati
- Prestazioni barriera ultra elevate, adatte per la conservazione a lungo termine di prodotti di alto valore
- Aggiunto strato anti-penetrazione, forte resistenza alla perforazione per prodotti taglienti
- Eccellente resistenza alla temperatura, adattabile ad ambienti estremamente freddi e caldi
- Elevato livello di sicurezza, conforme agli standard di imballaggio farmaceutici e alimentari
Confronto tra pellicole per vuoto ad alta barriera a 7 e 9 strati
Per gli acquirenti B2B, la scelta tra film sottovuoto ad alta barriera a 7 e 9 strati deve essere basata sulle caratteristiche del prodotto, sui requisiti di stoccaggio, sul budget di costo e sugli scenari applicativi. La tabella seguente mette a confronto in modo esaustivo i due film in termini di materiale, prestazioni, applicazione e costi per aiutare gli acquirenti a prendere decisioni accurate.
| Elemento di confronto | Pellicola sottovuoto ad alta barriera a 7 strati | Pellicola sottovuoto ad alta barriera a 9 strati |
| Quantità di strati | 7 strati funzionali | 9 strati funzionali |
| Velocità di trasmissione dell'ossigeno | 3-5 cm³/(m²·24h·0,1MPa) | 1-2 cm³/(m²·24h·0,1MPa) |
| Velocità di trasmissione del vapore acqueo | 0,8-1 g/(m²·24h) | 0,3-0,5 g/(m²·24h) |
| Resistenza alla perforazione | 10-12N | 15-18N |
| Ciclo di archiviazione applicabile | 6-12 mesi | 12-24 mesi |
| Prestazione dei costi | Alto, conveniente | Medie, alte prestazioni, costi più elevati |
| Principali scenari applicativi | Alimenti comuni, parti industriali, prodotti chimici quotidiani | Alimentare di fascia alta, farmaceutico, elettronica di precisione |
La logica di selezione per gli acquirenti B2B è chiara: se il prodotto ha requisiti di barriera medi, un ciclo di stoccaggio da breve a medio e un budget limitato, Film sottovuoto ad alta barriera a 7 strati è la scelta migliore; se il prodotto è di alto valore, richiede prestazioni di barriera ultra elevate, conservazione a lungo termine o presenta requisiti di proprietà fisiche speciali, Film sottovuoto ad alta barriera a 9 strati è più adatto.
Campi di applicazione delle pellicole sottovuoto ad alta barriera per acquirenti B2B
La pellicola sottovuoto ad alta barriera è ampiamente utilizzata in vari settori e gli acquirenti B2B di diversi settori hanno priorità di domanda diverse per quanto riguarda gli strati e le prestazioni della pellicola. Di seguito vengono introdotti i principali campi di applicazione e i tipi di film corrispondenti per fornire riferimento per appalti mirati.
Industria di trasformazione alimentare
L'industria alimentare è il campo di applicazione più vasto delle pellicole sottovuoto ad alta barriera, che coprono carne, frutti di mare, cibi pronti, latticini e frutta secca. Per carne e frutti di mare refrigerati con un ciclo di conservazione di 6-12 mesi, la pellicola sottovuoto ad alta barriera a 7 strati può soddisfare la domanda; per i salumi di alta qualità, i frutti di mare importati e gli alimenti conservati a lungo termine, è preferibile la pellicola a 9 strati per garantire la qualità del prodotto e prolungarne la durata di conservazione.
Industria farmaceutica e medica
L'imballaggio farmaceutico ha requisiti rigorosi in termini di prestazioni di barriera e sicurezza. Farmaci, dispositivi medici e reagenti diagnostici sono sensibili all'ossigeno e all'umidità, pertanto viene utilizzata esclusivamente pellicola sottovuoto ad alta barriera a 9 strati. Le sue prestazioni di barriera ultra elevate e i materiali di grado medico garantiscono la stabilità e l'efficacia dei farmaci durante il periodo di validità, rispettando gli standard di imballaggio farmaceutici.
Industria elettronica e industriale
I componenti elettronici di precisione, le parti metalliche e le apparecchiature industriali sono soggetti a ossidazione e ruggine. La pellicola sottovuoto ad alta barriera può bloccare l'ossigeno e l'umidità per prevenire danni al prodotto. La pellicola a 7 strati è adatta per prodotti industriali convenzionali, mentre la pellicola a 9 strati viene utilizzata per componenti elettronici di precisione con elevati requisiti antiossidanti.
Industria chimica e cosmetica quotidiana
I cosmetici e i prodotti chimici quotidiani contengono ingredienti naturali facili da ossidare e deteriorare. La pellicola sottovuoto ad alta barriera può mantenere la fragranza e l'efficacia del prodotto. La maggior parte dei prodotti chimici di uso quotidiano utilizzano pellicole sottovuoto ad alta barriera a 7 strati, che presentano vantaggi in termini di costi e soddisfano i requisiti di barriera.
Linee guida per l'approvvigionamento per acquirenti B2B: pellicola sottovuoto ad alta barriera
Come acquirente B2B, quando acquisti film sottovuoto ad alta barriera a 7 o 9 strati, oltre a concentrarti sulla struttura degli strati e sugli indicatori di prestazione, devi anche prestare attenzione ai seguenti punti chiave per garantire l'approvvigionamento di prodotti idonei e di alta qualità ed evitare rischi.
- Chiarire i parametri della domanda del prodotto: determinare le prestazioni di barriera richieste, lo spessore, le dimensioni e la temperatura di termosaldatura in base alle caratteristiche del prodotto confezionato
- Controlla la certificazione di sicurezza del prodotto: assicurati che la pellicola sia conforme agli standard di sicurezza alimentare, farmaceutico e di altro settore, con documenti di certificazione completi
- Verificare l'autenticità del materiale dello strato: verificare che lo strato barriera centrale utilizzi materiale EVOH di alta qualità per evitare prodotti scadenti
- Testare le prestazioni effettive: condurre test di simulazione di confezionamento sottovuoto, conservazione a bassa temperatura e trasporto per verificare le prestazioni della pellicola
- Considera il servizio post-vendita: scegli fornitori con una capacità di fornitura stabile e un perfetto servizio post-vendita per garantire la stabilità della fornitura a lungo termine
Seguire queste linee guida può aiutare gli acquirenti B2B a selezionare in modo efficiente film sottovuoto di alta qualità e ad alta barriera che si adattino ai loro prodotti, riducano i costi di approvvigionamento e migliorino l'efficienza dell'imballaggio e la qualità del prodotto.
Processo di produzione e controllo di qualità del film sottovuoto ad alta barriera
La qualità delle pellicole sottovuoto ad alta barriera a 7 e 9 strati è strettamente correlata al processo di produzione e al sistema di controllo qualità. Comprendere il collegamento con la produzione può aiutare gli acquirenti B2B a valutare meglio la qualità del prodotto e a selezionare fornitori affidabili.
Processo di produzione principale
Il principale processo di produzione della pellicola sottovuoto multistrato ad alta barriera è il processo di soffiaggio o fusione di coestrusione multistrato: dosaggio delle materie prime → alimentazione automatica → coestrusione multistrato → formazione del film → modellatura a raffreddamento → test di spessore → taglio dell'avvolgimento → ispezione del prodotto finito. Il processo di coestrusione garantisce lo spessore uniforme e l'adesione salda di ogni strato, che è la chiave per garantire le prestazioni della pellicola.
Punti chiave del controllo qualità
- Controllo delle materie prime: utilizzare materiali polimerici nuovi di zecca, vietare severamente l'uso di materiali riciclati e garantire la purezza dei materiali
- Controllo dello spessore dello strato: monitoraggio in tempo reale dello spessore di ogni strato attraverso apparecchiature di test online, con un errore controllato entro ±5%
- Test delle prestazioni della barriera: test di campionamento della velocità di trasmissione dell'ossigeno e del vapore acqueo per garantire la conformità ai valori standard
- Test delle prestazioni meccaniche: testare la resistenza alla trazione, la resistenza alla perforazione e la resistenza alla termosaldatura per garantire la stabilità meccanica
- Ispezione dell'aspetto: verifica la presenza di difetti come punti di cristallo, bolle e graffi per garantire la qualità dell'aspetto della pellicola
I fornitori con un sistema di controllo qualità completo possono fornire pellicole sottovuoto ad alta barriera stabili e affidabili, che rappresentano una base importante per gli acquirenti B2B per stabilire una cooperazione a lungo termine.
Domande frequenti sulla pellicola sottovuoto ad alta barriera
D1: Qual è la differenza principale tra le pellicole sottovuoto ad alta barriera a 7 e 9 strati?
Le differenze principali risiedono nella quantità di strati, nelle prestazioni della barriera e negli scenari applicativi. Le pellicole a 9 strati hanno una barriera e una resistenza alla perforazione più elevate, adatte per imballaggi ad altissima richiesta, mentre le pellicole a 7 strati sono convenienti per le esigenze convenzionali.
Q2: È possibile utilizzare la pellicola sottovuoto ad alta barriera per l'imballaggio di alimenti surgelati?
Sì, sia le pellicole a 7 strati che quelle a 9 strati hanno una buona resistenza alle basse temperature, possono essere utilizzate per l'imballaggio di alimenti congelati al di sotto di -18 ℃ e mantengono le prestazioni di tenuta e barriera.
D3: Quanto dura la durata di conservazione dei prodotti confezionati con pellicola sottovuoto ad alta barriera?
La pellicola a 7 strati può prolungare la durata di conservazione a 6-12 mesi, mentre la pellicola a 9 strati può raggiungere 12-24 mesi, a seconda del tipo di prodotto e dell'ambiente di conservazione.
Q4: La pellicola sottovuoto ad alta barriera è conforme agli standard di sicurezza per il contatto con gli alimenti?
Sì, le normali pellicole per sottovuoto ad alta barriera utilizzano materiali per uso alimentare/medico, sono conformi agli standard di sicurezza nazionali e internazionali e sono adatte al contatto diretto con gli alimenti.
Q5: Il film sottovuoto ad alta barriera può essere utilizzato su macchine confezionatrici sottovuoto automatiche?
Sì, sia i film a 7 strati che quelli a 9 strati hanno una buona adattabilità alla lavorazione e sono compatibili con apparecchiature di confezionamento sottovuoto completamente automatiche e semiautomatiche.
Q6: Qual è l'intervallo di spessori convenzionali della pellicola sottovuoto ad alta barriera?
Lo spessore convenzionale è 80-150μm e lo spessore può essere personalizzato in base alle esigenze di imballaggio per bilanciare prestazioni e costi.
Q7: La pellicola sottovuoto ad alta barriera ha una funzione di blocco della luce?
I prodotti standard sono trasparenti e le versioni che bloccano la luce possono essere personalizzate aggiungendo strati di schermatura della luce per i prodotti sensibili alla luce.
D8: Gli acquirenti B2B possono personalizzare la struttura degli strati della pellicola sottovuoto ad alta barriera?
Sì, i fornitori professionali possono personalizzare i materiali, lo spessore e le prestazioni dello strato in base alle esigenze dell'acquirente per soddisfare requisiti di imballaggio speciali.