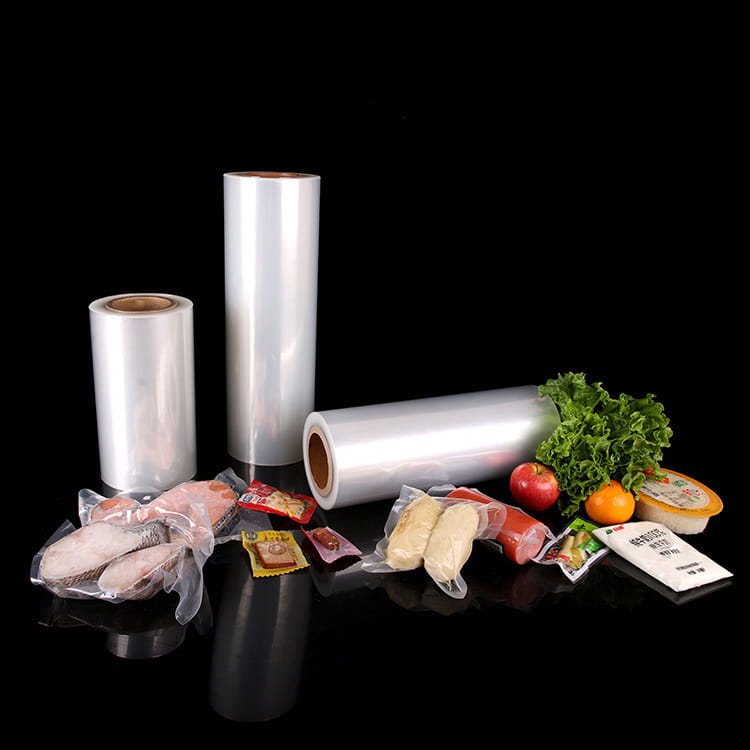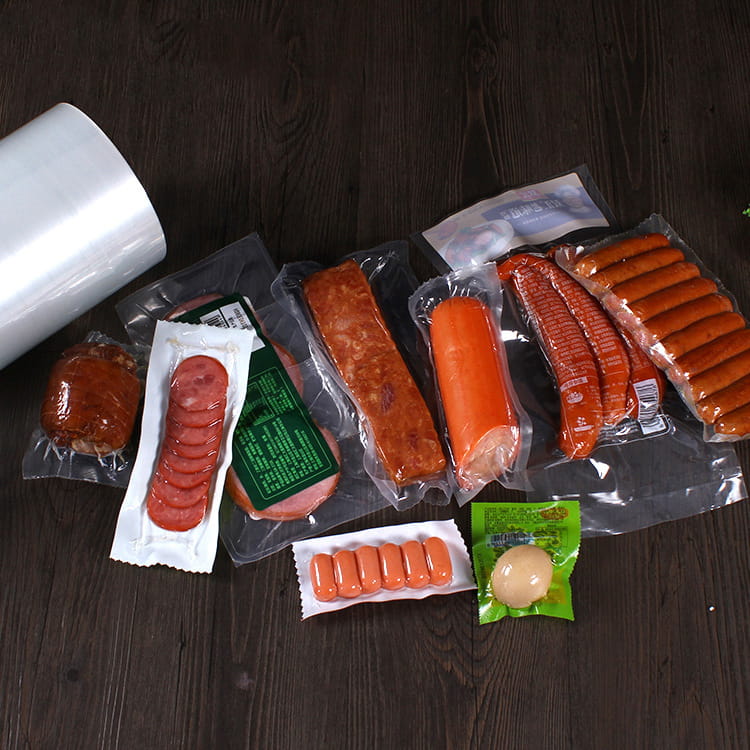


Il Film coestruso ad alta barriera a 5 strati è un'innovazione fondamentale nel settore degli imballaggi flessibili, poiché offre una protezione superiore contro umidità, ossigeno e altri fattori esterni. Le sue prestazioni dipendono in gran parte dai materiali selezionati per ciascuno strato, che lavorano in sinergia per migliorare la durata, la sigillabilità e le proprietà barriera.
Struttura e funzione del film coestruso ad alta barriera a 5 strati
Un tipico film coestruso ad alta barriera a 5 strati è costituito da più strati polimerici, ciascuno con uno scopo distinto. Gli strati esterni spesso forniscono resistenza meccanica e stampabilità, mentre gli strati interni si concentrano sulle proprietà barriera e sulla termosaldatura. Lo strato centrale solitamente funge da barriera primaria contro gas e umidità. Questa struttura multistrato consente ai produttori di ottimizzare le proprietà del materiale senza fare affidamento su un singolo polimero, rendendolo più conveniente e funzionale rispetto alle pellicole monostrato.
Materialei comuni utilizzati in ogni strato
Il selection of materials depends on the intended application, but some polymers are widely used due to their proven performance. Below is a breakdown of the most common materials in each layer:
1. Strati esterni (strati protettivi e di stampa)
- Polietilene (PE): Il polietilene a bassa densità (LDPE) e il polietilene lineare a bassa densità (LLDPE) sono comuni grazie alla loro flessibilità, tenacità e facilità di lavorazione.
- Polipropilene (PP): Offre migliore rigidità e resistenza al calore, spesso utilizzata dove l'integrità strutturale è fondamentale.
- Poliestere (PET): Fornisce eccellente stampabilità e resistenza ai graffi, rendendolo ideale per la grafica di imballaggi di alta qualità.
2. Strati di collegamento (strati adesivi)
- Etilene vinil acetato (EVA): Migliora l'adesione tra gli strati, soprattutto quando si uniscono materiali diversi.
- Polimeri modificati con anidride maleica: Migliora la compatibilità tra strati polari e non polari.
3. Strato barriera centrale
- Alcol etilene vinilico (EVOH): Il gold standard for oxygen barrier properties, though it requires protection from moisture.
- Poliammide (PA, Nylon): Fornisce forti proprietà meccaniche e moderate barriere ai gas.
- Cloruro di polivinilidene (PVDC): Una barriera eccezionale sia all'ossigeno che all'umidità, ma deve affrontare problemi ambientali.
- Film metallizzati (rivestimenti AlOx, SiOx): A volte incorporato per prestazioni di barriera ultra elevate.
4. Strato sigillante (strato interno)
- Polietilene (PE): L'LLDPE è preferito per le sue elevate prestazioni di termosaldatura e resistenza alla perforazione.
- Resine ionomeriche (ad esempio Surlyn): Utilizzato quando sono necessarie una tenuta superiore e resistenza alla contaminazione.
Combinazioni di materiali e compromessi prestazionali
Applicazioni diverse richiedono combinazioni di materiali diverse. Ad esempio:
- Imballaggio alimentare: EVOH (barriera) PE (guarnizione) è comune per i prodotti sensibili all'ossigeno.
- Imballaggio medico: PA EVOH PE offre un equilibrio tra resistenza e sterilità.
- Applicazioni industriali: Le strutture a base di PP possono essere scelte per la resistenza chimica.
Un confronto semplificato dei materiali chiave:
| Material | Funzione primaria | Vantaggi principali | Limitazioni |
|---|---|---|---|
| EVOH | Barriera all'ossigeno | Eccellente blocco O₂ | Perde efficacia in condizioni di elevata umidità |
| PA (nylon) | Resistenza meccanica | Robustezza, resistenza alla perforazione | Proprietà barriera moderate |
| PVDC | O₂ e barriera contro l'umidità | Prestazioni barriera superiori | Preoccupazioni ambientali |
| LLDPE | Strato sigillante | Tenute forti, flessibilità | Proprietà barriera limitate |
Fattori che influenzano la scelta dei materiali
Diverse considerazioni determinano la combinazione ottimale di materiali:
- Requisiti della barriera: EVOH è ideale per prodotti sensibili all'ossigeno, mentre le pellicole metallizzate possono essere necessarie per una durata di conservazione prolungata.
- Condizioni di lavorazione: Alcuni materiali, come EVOH, richiedono parametri di estrusione attenti per prevenire il degrado.
- Rapporto costo-efficacia: PE e PP sono economici, mentre EVOH e i polimeri speciali aumentano i costi.
- Sostenibilità: Le preoccupazioni relative alla riciclabilità stanno spingendo la domanda di strutture monomateriale (ad esempio, film interamente in PE).
Tendenze emergenti e alternative
Con l’aumento delle normative ambientali, i produttori stanno esplorando:
- Polimeri di origine biologica: PLA e PHA come sostituti parziali degli strati basati su combustibili fossili.
- Nanocompositi ad alta barriera: Pellicole arricchite con argilla o grafene per barriere più sottili e resistenti.
- Design monomateriale: Strutture interamente PE o interamente PP per migliorare la riciclabilità.
Il Film coestruso ad alta barriera a 5 strati sfrutta una combinazione accuratamente selezionata di polimeri per ottenere prestazioni ottimali. Dal nucleo EVOH che blocca l'ossigeno allo strato interno in PE termosaldante, ogni materiale gioca un ruolo fondamentale. Man mano che le esigenze di sostenibilità e prestazioni si evolvono, le innovazioni dei nuovi materiali continueranno a plasmare il futuro film multistrato ad alta barriera .