

Il deterioramento degli alimenti, l’ingresso di umidità e la permeazione di ossigeno rimangono le maggiori minacce alla qualità degli alimenti confezionati. Per i produttori, la scelta del giusto imballaggio flessibile non è solo una decisione in termini di costi, ma determina direttamente la sicurezza, la riduzione dei rifiuti e la reputazione del marchio. I film da imballaggio ad alta barriera offrono una soluzione tecnica collaudata. Riducendo al minimo la trasmissione di gas e vapore, queste strutture ingegnerizzate preservano la freschezza, prevengono la crescita microbica e mantengono gli attributi sensoriali. Questo articolo esamina la scienza dietro film ad alta barriera e pellicola a barriera intermedia , il loro ruolo in sicurezza alimentare poli e come vengono convalidate le certificazioni sacchetti di polietilene sicuri per alimenti . Confronteremo inoltre i dati sulle prestazioni, esploreremo l'estensione della durata di conservazione nel mondo reale e forniremo informazioni utili ai professionisti dell'imballaggio alimentare.
Il ruolo fondamentale dei film barriera nel moderno imballaggio alimentare
Ogni anno, quasi un terzo del cibo prodotto a livello globale viene perso o sprecato, a causa di imballaggi inadeguati. L’ossigeno, l’umidità e la luce innescano l’ossidazione dei lipidi, l’imbrunimento enzimatico e la proliferazione microbica. Pellicola barriera all'ossigeno riduce l'irrancidimento ossidativo nelle noci, negli oli e nelle carni, mentre imballaggio barriera contro l'umidità previene il raffermo dei prodotti da forno e l'agglomerazione delle polveri. L'imballaggio flessibile avanzato integra più strati protettivi in un'unica soluzione leggera. I film barriera sono classificati in base alla loro velocità di trasmissione: la barriera alta offre tipicamente una velocità di trasmissione dell'ossigeno (OTR) inferiore a 5 cc/m²/giorno e una velocità di trasmissione del vapore acqueo (WVTR) inferiore a 1 g/m²/giorno. I film a barriera media operano nell'intervallo di 5–100 cc/m²/giorno per OTR.
La scelta tra barriera alta e media dipende dalla sensibilità del prodotto, dalla durata di conservazione desiderata e dalle condizioni di distribuzione. Le verdure congelate possono richiedere protezione dall’umidità ma un minore controllo dell’ossigeno, mentre caffè e formaggio richiedono un’estrema esclusione dell’ossigeno. I requisiti normativi impongono inoltre che tutti gli strati a contatto con gli alimenti siano conformi agli steard FDA e UE sul contatto alimentare, determineo la necessità di certificazione degli imballaggi alimentari lungo tutta la catena di fornitura.
Film ad alta barriera e a barriera media: differenze chiave e applicazioni
Comprendere il divario prestazionale tra Pellicola ad alta barriera e Pellicola a barriera intermedia consente una selezione precisa del materiale. Le soluzioni ad alta barriera utilizzano comunemente EVOH, PVDC o strati metallizzati; i film con barriera intermedia spesso si basano su poliolefine coestruse o substrati rivestiti. La tabella seguente riassume gli intervalli tipici e le categorie di alimenti consigliati.
| Proprietà | Pellicola ad alta barriera | Pellicola a barriera intermedia |
|---|---|---|
| OTR (cc/m²/giorno) | <5 | 5 – 100 |
| WVTR (g/m²/giorno) | <1 | 1 – 15 |
| Durata di conservazione tipica (ambiente) | 12 – 24 mesi | 3 – 9 mesi |
| Meglio per | Caffè, formaggio, carne, alimentazione medica | Snack, pasta secca, verdure surgelate |
Dati del caso: uno studio sui chicchi di caffè tostato confezionati in una pellicola ad alta barriera ha trattenuto oltre il 90% dei composti aromatici volatili dopo 12 mesi, mentre la pellicola a barriera media ha comportato una perdita del 40%. Per la carne lavorata, le buste sottovuoto ad alta barriera hanno prolungato la durata di conservazione refrigerata da 7 giorni a 28 giorni rispetto alle buste LDPE standard. Questa prestazione riduce direttamente i resi dei prodotti e migliora la sicurezza dei consumatori inibendo Clostridium botulinum crescita in condizioni anaerobiche, a condizione che l'imballaggio sia adeguatamente sigillato.
In che modo le proprietà della barriera contro l'ossigeno e l'umidità prolungano la durata di conservazione
Stabilità ossidativa e conservazione dei nutrienti
L’ossigeno è il principale motore del degrado della qualità negli alimenti contenenti lipidi. Per ogni 1% di ossigeno rimasto all'interno di una confezione, il tasso di irrancidimento raddoppia in alcuni oli. Pellicola barriera all'ossigeno riduce l'ossigeno residuo al di sotto dello 0,5% se utilizzato con lavaggio del gas o vuoto. Ciò prolunga il periodo di induzione dei grassi polinsaturi, preservando le vitamine A, C ed E. Nei prodotti da forno, l'ossigeno provoca il raffermo attraverso la retrogradazione dell'amido; un'elevata barriera all'ossigeno combinata con il controllo dell'umidità mantiene le croste croccanti e le briciole tenere per settimane.
Controllo dell'umidità: prevenzione dei microbi e perdita di consistenza
Imballaggio barriera contro l'umidità svolge due funzioni opposte: impedisce agli alimenti secchi di assorbire l'umidità ambientale (es. cracker, polveri) e impedisce agli alimenti freschi di perdere acqua (es. formaggi, verdure tagliate). Il WVTR target dovrebbe corrispondere all'attività dell'acqua prodotta. Ad esempio, un formaggio grattugiato richiede un WVTR inferiore a 2 g/m²/giorno per evitare l'essiccazione superficiale e lo sviluppo di muffe. Al contrario, la carne secca ha bisogno di una barriera che blocchi l'assorbimento di umidità, che potrebbe portare alla crescita di lieviti. Dati provenienti da uno studio controllato: i cracker conservati al 75% di umidità relativa all'interno di imballaggi ad alto WVTR sono diventati stantii entro 3 giorni, mentre quelli in film ad alta barriera contro l'umidità sono rimasti croccanti per oltre 12 mesi.
Inoltre, estensione della durata di conservazione ha un impatto diretto sugli sprechi alimentari. Un audit sulla vendita al dettaglio di verdure in foglia confezionate ha dimostrato che il passaggio da una pellicola a barriera media a una pellicola ad alta barriera ha ridotto il deterioramento in negozio dal 18% al 4% in 10 giorni. Questa riduzione si traduce in minori emissioni di carbonio e maggiore redditività.
Garantire la sicurezza alimentare dei polimeri: materiali, certificazioni e conformità FDA
Qualsiasi imballaggio flessibile che entra in contatto con gli alimenti deve soddisfare rigorose normative globali. Negli Stati Uniti, i materiali devono essere conformi a 21 CFR parti 170-199. Marchi di produttori di sacchetti in ldpe conformi alla FDA (senza nominare aziende specifiche) sono sottoposti a test rigorosi per la migrazione complessiva, i metalli pesanti e i contaminanti specifici. Allo stesso modo, i regolamenti UE (CE) n. 1935/2004 e 10/2011 stabiliscono limiti per i materiali e gli articoli in plastica destinati al contatto con gli alimenti.
Certificazioni chiave per sacchetti di polietilene sicuri per alimenti includere:
- ISO 22000: Sistemi di gestione della sicurezza alimentare
- Materiali di imballaggio BRCGS – standard globale
- FSSC 22000 (schemi di imballaggio certificati)
- Cina GB 4806.7 per le plastiche a contatto con gli alimenti
Durante l'approvvigionamento sicurezza alimentare poli materiali, richiedere una Dichiarazione di conformità (DoC) e rapporti sui test di migrazione. Le strutture ad alta barriera spesso combinano più polimeri (ad esempio EVOH, resine leganti, PE o PP). Ogni strato deve essere conforme. Inoltre, la compatibilità con il riciclaggio sta diventando sempre più importante: molte pellicole ad alta barriera sono ora progettate con strutture in PE monomateriale contenenti un rivestimento barriera, consentendo la riciclabilità senza compromettere la sicurezza.
Esempio di caso: un produttore di pasti pronti è passato a una busta ad alta barriera conforme alla FDA e ha ottenuto certificazione degli imballaggi alimentari per l'esportazione nell'UE. Il processo di certificazione ha convalidato che nessuna sostanza aggiunta non intenzionalmente (NIAS) è migrata negli alimenti, aprendo nuovi mercati e riducendo il rischio di responsabilità.
La scienza dietro le pellicole multistrato ad alta barriera
I moderni film ad alta barriera vengono coestrusi o laminati da 5 a 11 strati. Ogni strato svolge una funzione specifica: sigillabilità, resistenza meccanica, barriera all'ossigeno, barriera all'umidità e stampabilità. Lo strato barriera all'ossigeno più efficace è l'EVOH (etilene vinil alcol), che a bassa umidità fornisce OTR inferiore a 0,5 cc/m²/giorno. Per proteggere EVOH dall'umidità (che ne riduce la barriera), è inserito tra strati di poliolefina con resine adesive. Il seguente SVG illustra una tipica struttura ad alta barriera a 7 strati.
Oltre alla struttura, imballaggi flessibili per uso alimentare deve resistere ai processi di sterilizzazione (ad esempio, storta o pastorizzazione) se utilizzato per pasti stabili. Le pellicole ad alta barriera di grado storta mantengono l'integrità a 121°C, con una perdita di barriera inferiore al 10% dopo la lavorazione. Ciò li rende adatti per razioni militari, alimenti per animali domestici e pasti pronti.
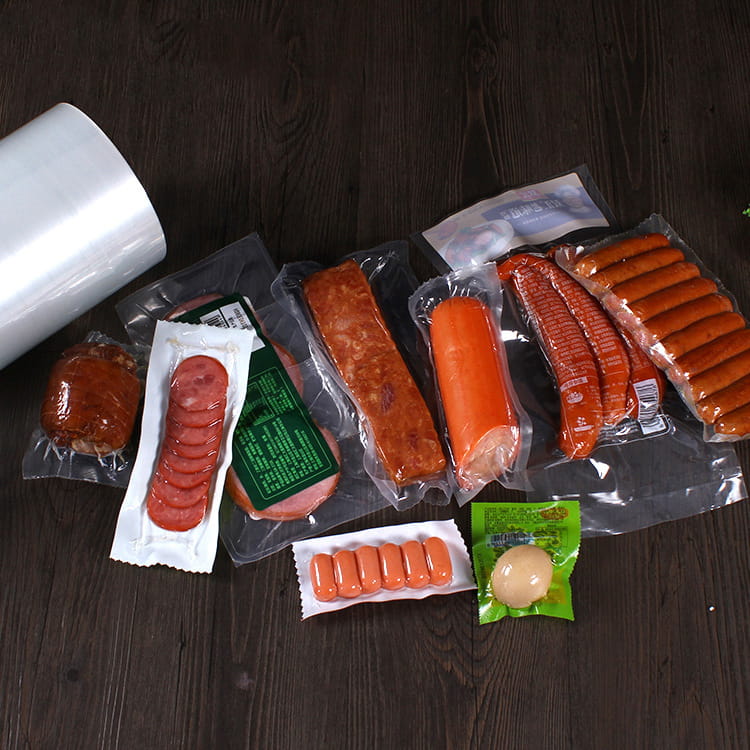
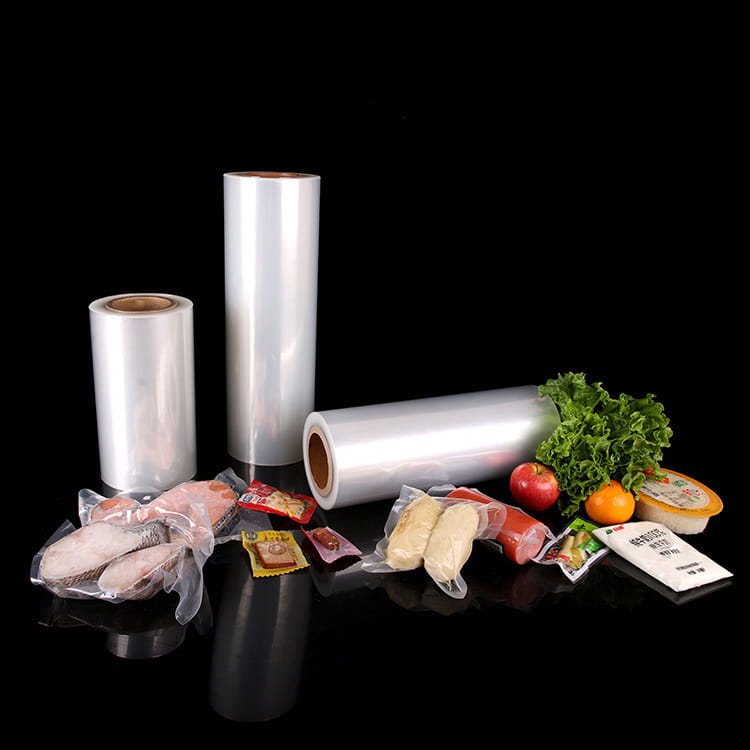
Esempio di bobina di pellicola ad alta barriera utilizzata nella produzione di imballaggi flessibili per alimenti.
Impatto nel mondo reale: estensione della durata di conservazione nelle categorie alimentari
I vantaggi quantificabili degli imballaggi ad alta barriera sono ben documentati negli studi del settore alimentare. Di seguito è riportato un riepilogo dei miglioramenti della durata di conservazione misurati da laboratori di terze parti (valori medi di più studi non di marca).
- Caffè tostato (chicco intero): Borsa standard sfoderata – 4 mesi; alta barriera con valvola unidirezionale – 18 mesi (ritenzione dell'aroma 120%).
- Formaggio a pasta dura (cheddar): Pellicola termoretraibile in PVC – 6 settimane; impacco skin sottovuoto ad alta barriera – 9 mesi.
- Carne secca (carne essiccata): Busta in polipropilene – 3 mesi; elevata barriera all’umidità con assorbitore di ossigeno – 15 mesi.
- Dolcetti per animali domestici: Barriera media – 6 mesi; film metallizzato ad alta barriera – 24 mesi senza muffe o irrancidimenti.
- Mele fresche tagliate: Conchiglia convenzionale – 2 giorni; sacchetto antiappannante ad alta barriera con atmosfera modificata – 12 giorni.
Queste estensioni riducono la frequenza di rotazione delle unità di stock-keeping (SKU) e consentono rotte di spedizione internazionali più lunghe. Inoltre, i supermercati riferiscono che i prodotti confezionati in film ad alta barriera ricevono il 70% in meno di reclami da parte dei clienti relativi a prodotti stantii o sapori sgradevoli rispetto a quelli contenuti nei sacchetti di polietilene di base. Se combinati con assorbitori di ossigeno o lavaggio con azoto, i film ad alta barriera prolungano ulteriormente la durata di conservazione senza conservanti: un vantaggio fondamentale per i prodotti clean-label.
Tuttavia, il successo richiede la corretta integrità del sigillo. Anche un foro stenopeico in una struttura ad alta barriera può aumentare l’OTR del 500%. Pertanto, i produttori devono implementare test di resistenza della tenuta (ASTM F88) e rilevamento delle perdite. Molti Marchi di produttori di sacchetti in ldpe conformi alla FDA ora offrono sistemi di ispezione dei sigilli online per garantire la coerenza.
Domande frequenti (FAQ)
Q1: Qual è la differenza tra film ad alta barriera e film a barriera media?
La pellicola ad alta barriera fornisce tassi di trasmissione dell'ossigeno (OTR) inferiori a 5 cc/m²/giorno e una trasmissione dell'umidità molto bassa (WVTR <1 g/m²/giorno). Viene utilizzato per prodotti delicati come caffè, formaggio e carne. La pellicola a barriera media offre un OTR compreso tra 5 e 100 cc/m²/giorno e una protezione moderata dall'umidità, adatta per snack secchi, alimenti surgelati e durata di conservazione più breve (3–9 mesi).
Q2: Tutti i sacchetti di polietilene per alimenti sono automaticamente conformi alla FDA?
No. "Sicuro per gli alimenti" è un'affermazione generale, mentre la conformità alla FDA richiede test specifici ai sensi del 21 CFR. Richiedi sempre una Dichiarazione di conformità (DoC) e dati di migrazione di terze parti. I fornitori affidabili forniscono la tracciabilità specifica del lotto per la sicurezza alimentare dei poli.
Q3: La pellicola ad alta barriera può essere riciclata?
I tradizionali multimateriali ad alta barriera (ad esempio PET/EVOH/PE) non sono facilmente riciclabili. Tuttavia, i nuovi film monomateriale in PE ad alta barriera con contenuto di EVOH inferiore al 5% sono progettati per essere riciclabili nei flussi di PE esistenti. Verificare con le linee guida locali sul riciclaggio e con organismi certificati come RecyClass o APR.
D4: In che modo gli imballaggi con barriera contro l'umidità prevengono gli agenti patogeni di origine alimentare?
Gli imballaggi con barriera contro l'umidità non uccidono direttamente gli agenti patogeni ma controllano l'attività dell'acqua (aw). Bloccando l'umidità esterna, impedisce che l'aw salga oltre 0,85, la soglia per la crescita della maggior parte dei patogeni (ad esempio Salmonella, Staphylococcus aureus). Combinato con la barriera all’ossigeno, inibisce la produzione di muffe e tossine.
Q5: Quali certificazioni sono essenziali per la certificazione degli imballaggi alimentari?
Le certificazioni più riconosciute sono BRCGS Packaging, FSSC 22000, ISO 22000 e per mercati specifici: China GB 4806.7, EU 10/2011 e US FDA. Questi certificano che i processi di produzione e i materiali soddisfano i requisiti del sistema di gestione della sicurezza alimentare.
D6: La pellicola ad alta barriera è sempre necessaria per prolungare la durata di conservazione?
Non sempre. Per i prodotti a basso contenuto di grassi con distribuzione breve (ad es. pane fresco consegnato in 3 giorni), può essere sufficiente una barriera intermedia economica o anche LDPE standard. Tuttavia, per l’esportazione, il branding premium o la conservazione con etichetta pulita, la barriera elevata è l’approccio più affidabile.
Punti strategici per confezionatori e trasformatori di prodotti alimentari
La scelta del film barriera corretto è un equilibrio tra chimica del prodotto, logistica, costi e sostenibilità. La pellicola ad alta barriera offre una protezione senza pari per gli alimenti sensibili all'ossigeno e all'umidità, spesso prolungando la durata di conservazione del 200–500% rispetto alle alternative senza barriera. La pellicola con barriera media fornisce un compromesso economico per prodotti moderatamente durevoli. Indipendentemente dalla scelta, il rispetto certificazione degli imballaggi alimentari e sicurezza alimentare poli normativa è obbligatoria. Verificare sempre la documentazione del fornitore, eseguire test di routine sull'integrità dei sigilli e considerare la riciclabilità a fine vita. Implementando queste pratiche, i marchi alimentari riducono gli sprechi, aumentano la fiducia dei consumatori e soddisfano le richieste delle catene di approvvigionamento globali.