

1. Definizione dei tipi di film di polietilene: LDPE, LLDPE e HDPE
I film in polietilene (PE) dominano gli imballaggi flessibili grazie alla loro versatilità, resistenza chimica ed efficienza in termini di costi. Le applicazioni industriali si basano su tre sottogruppi principali: pellicola ldpe (polietilene a bassa densità), pellicola lldpe (polietilene lineare a bassa densità) e pellicola HDPE (polietilene ad alta densità). Ciascuno offre proprietà meccaniche e ottiche distinte determinate dalla ramificazione della catena polimerica e dalla cristallinità. Comprendere queste differenze è fondamentale per produttori di film in polietilene queo si progettano soluzioni per imballaggi alimentari, coperture agricole o rivestimenti industriali per carichi pesanti.
L'LDPE è caratterizzato da elevata flessibilità, trasparenza e resistenza agli urti. L'LLDPE fornisce resistenza alla trazione e alla perforazione superiori grazie alla sua struttura lineare con rami corti. L'HDPE presenta un'elevata cristallinità, offrendo rigidità, prestazioni barriera ed eccellente resistenza chimica. La tabella seguente riassume i parametri tecnici chiave comunemente indicati nelle linee di film in bolla e nei processi di rivestimento per estrusione.
| Proprietà | Pellicola in LDPE | Pellicola LLDPE | Pellicola in HDPE |
|---|---|---|---|
| Densità (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Resistenza alla trazione (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Allungamento a rottura (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Tasso di trasmissione del vapore acqueo (WVTR, g/(m²·giorno)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Chiarezza ottica | Alto | Medio-Alto | Basso opaco |
| Applicazioni tipiche | Film termoretraibile, imballaggi leggeri, sacchetti | Involucri estensibili, sacchi per carichi pesanti, fodere | Generi alimentari, borse per magliette, lamiere industriali |
Nella produzione moderna, la miscelazione di LDPE e LLDPE ottimizza la lavorabilità mantenendo la tenacità. Per applicazioni ad alta resistenza, pellicola HDPE manufacturers spesso utilizzano la coestrusione di film colato o soffiato per combinare la rigidità dell'HDPE con strati sigillanti. Questi profili di proprietà influenzano direttamente la progettazione dello stampo, l'efficienza di raffreddamento e la tensione dell'avvolgimento rotolo di pellicola di polietilene linee di produzione.
2. Estrusione di film in bolla: tecnologia chiave per film tubolari
L'estrusione di film in bolla rimane la tecnica di produzione più diffusa pellicola ldpe , pellicola lldpe e strutture coestruse multistrato. In questo processo, il polimero fuso viene spinto verso l'alto attraverso uno stampo anulare, gonfiato dall'aria interna per formare una bolla, raffreddato da un anello d'aria e collassato in una forma piatta. rotolo di pellicola di polietilene magazzino. Le variabili di controllo chiave includono il rapporto di gonfiaggio (BUR), l'altezza della linea di gelo (FLH) e la velocità di decollo, che determinano collettivamente l'orientamento meccanico della pellicola e il profilo dello spessore.
I dati industriali indicano che il BUR compreso tra 2:1 e 4:1 produce proprietà tensili bilanciate nella direzione MD/TD. Moderno linee di film soffiato incorporano il controllo automatico del profilo, l'IBC (raffreddamento a bolle interne) e il dosaggio gravimetrico per mantenere la variazione del calibro al di sotto del ±5%. Una linea tipica per rotoli di polietilene industriale può produrre 250–500 kg/h per HDPE monostrato, mentre le linee multistrato (3, 5 o 7 strati) migliorano la barriera integreo strati PA o EVOH. Lo schema seguente illustra i componenti essenziali di un sistema di estrusione di film in bolla.
Avanzato linee di film soffiato ora integra il monitoraggio dello spessore in tempo reale tramite sensori capacitivi e il riscaldamento automatico dei bulloni della matrice, consentendo teli di poliestere personalizzati produzione con tolleranze strette (±5–8%). Questi aggiornamenti tecnici sono cruciali per rotoli di polietilene industriale che richiedono una larghezza costante e un ridotto spreco di materiale.
3. Coestrusione avanzata: ingegneria delle strutture di film PA/PE e film PA/PP
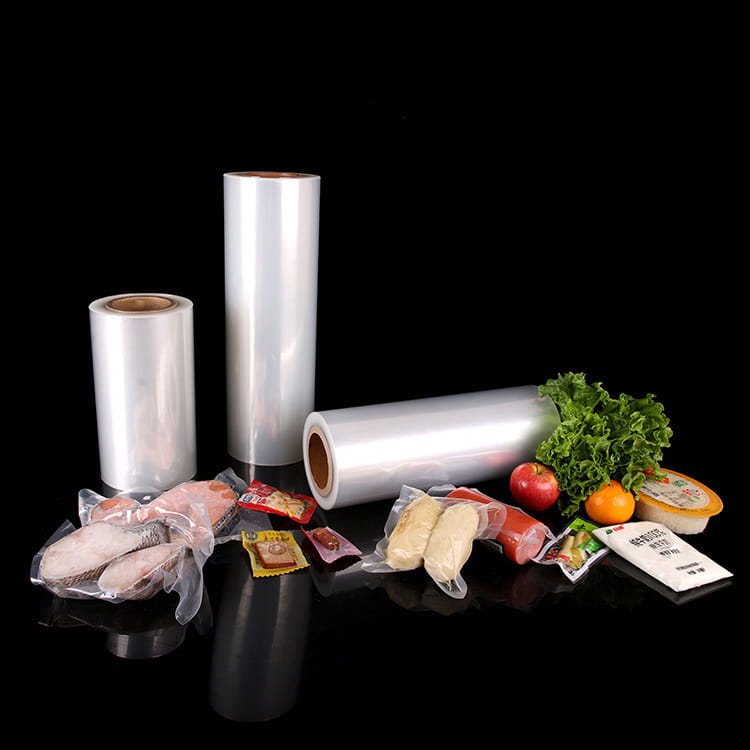
Per le applicazioni barriera più impegnative, come il confezionamento sottovuoto, il confezionamento in atmosfera modificata (MAP) e il contenimento chimico, le pellicole in PE monostrato non sono sufficienti. Gli ingegneri si affidano alla coestrusione multistrato che combina poliammide (PA) con poliolefine. In particolare, pellicola pa/pe and pellicola pa/pp rappresentano strutture ingegnerizzate avanzate che collegano la barriera all'ossigeno (strato PA) con sigillabilità e resistenza all'umidità (strati PE o PP). Tali film forniscono velocità di trasmissione dell'ossigeno (OTR) fino a 2–8 cm³/(m²·giorno·atm) a 23°C e 50% di umidità relativa, rispetto a >2000 cm³ per il PE standard.
In una tipica configurazione di coestrusione a 5 strati (PA/tie/PE/tie/PA o PA/PE simmetrico), il nucleo in PA contribuisce alla resistenza alla perforazione, alla ritenzione dell'aroma e alla resistenza meccanica. Per le applicazioni di termoformatura, pellicola pa/pp fornisce una maggiore resistenza al calore (punto di fusione >160°C) rispetto alle strutture a base PE, rendendolo ideale per buste storte o imballaggi con riempimento a caldo. I dati provenienti da test industriali mostrano che il film coestruso in PA/PE riduce il tasso di fallimento delle confezioni del 40% nei segmenti degli alimenti surgelati grazie alla maggiore resistenza alle crepe da flessione.
Principali vantaggi della coestrusione PA/PE e PA/PP
- Miglioramento della barriera all'ossigeno fino al 98% rispetto al PE monostrato.
- Eccellente termoformabilità per vassoi imbutiti (rapporto di imbutitura ≥6 mm).
- Maggiore resistenza chimica contro oli, grassi e solventi.
- Compatibilità con linee form-fill-seal ad alta velocità.
Leader produttori di film in polietilene adottare linee multistrato soffiate o colate con resine tie-layer dedicate per garantire un'adesione interstrato > 4 N/15mm. Il risultato è durevole rotolo di pellicola di polietilene stock che soddisfa le rigorose normative sul contatto alimentare e gli standard industriali come EN 13678.
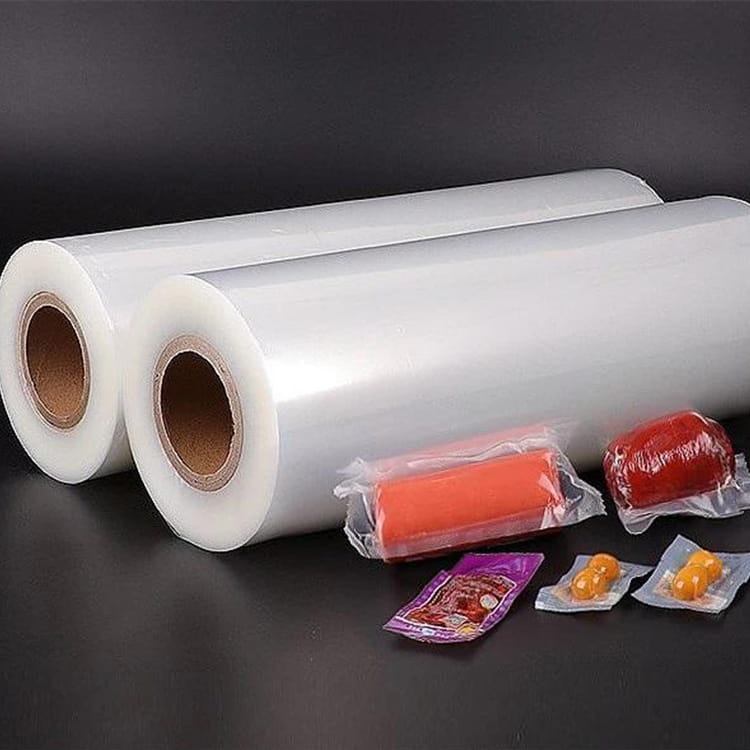
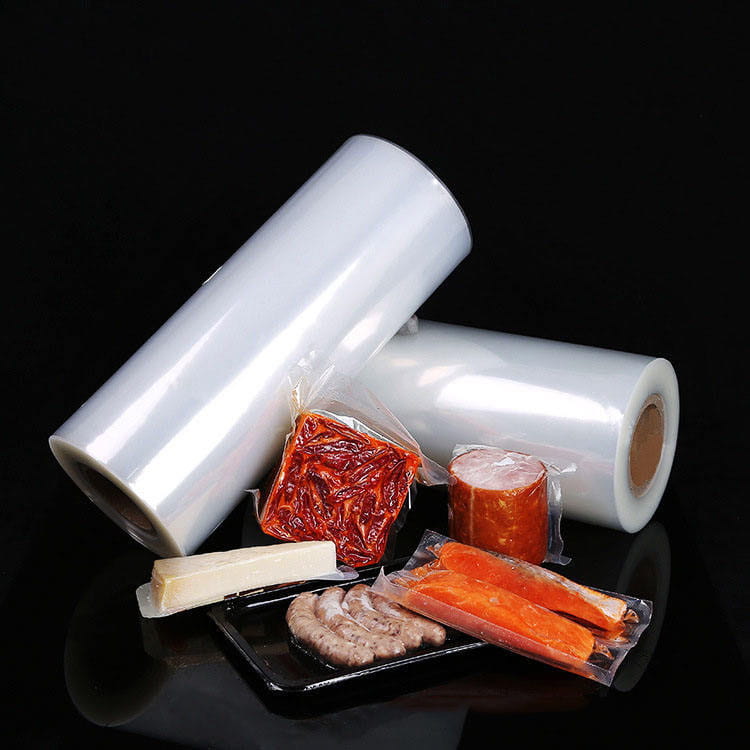
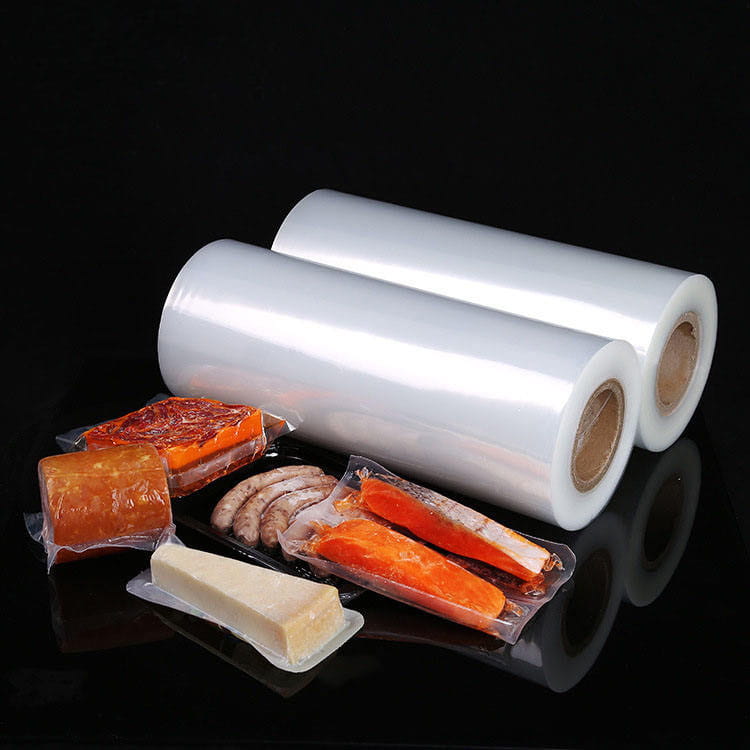
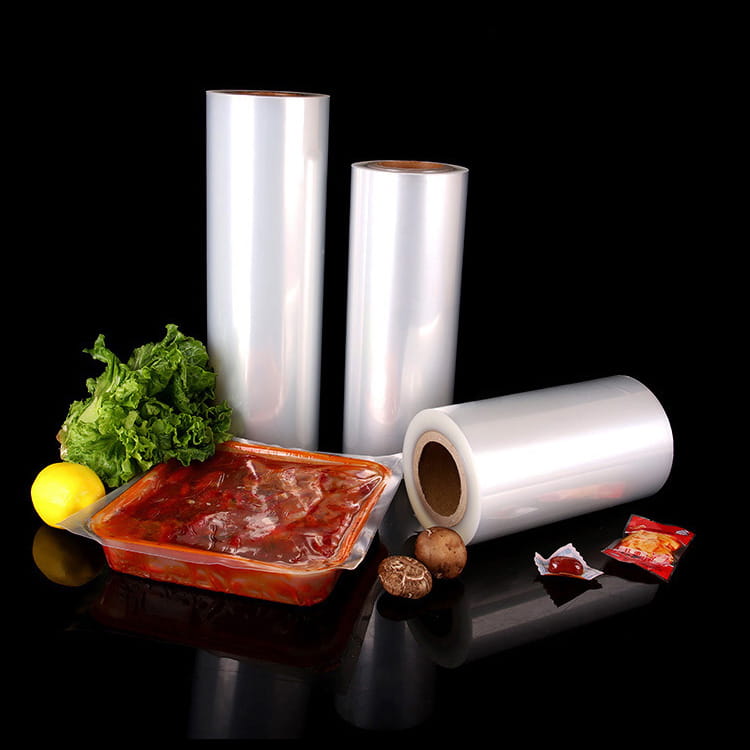
Figura: Produzione di rotoli di polietilene multistrato: esempio di coestrusione industriale per film barriera.
4. Parametri tecnici per fogli di polietilene personalizzati e rotoli industriali
Produzione teli di poliestere personalizzati and rotoli di polietilene industriale richiede un controllo preciso su larghezza, spessore, diametro del nucleo e proprietà meccaniche. Tipico rotolo di pellicola di polietilene le dimensioni vanno da 500 mm a 3000 mm di larghezza, con diametri esterni dei rotoli fino a 1000 mm (diametro interno anima 76 mm o 152 mm). Per coperture industriali pesanti o barriere al vapore per l'edilizia, i fogli in HDPE con spessore 100–300 µm sono prodotti con stabilizzatori UV e trattamenti superficiali antiscivolo.
Un parametro cruciale nell'estrusione di film in bolla per fogli personalizzati è la larghezza del layflat, che è direttamente correlata alla circonferenza della bolla e alla tensione dell'avvolgitore. Inoltre, la tabella seguente illustra le specifiche tipiche per pellicola lldpe and pellicola ldpe rotoli industriali:
| Parametro | Fogli LDPE personalizzati | Rotoli industriali in LLDPE | Rotoli per carichi pesanti in HDPE |
|---|---|---|---|
| Intervallo di spessore (μm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Larghezza massima del rotolo (mm) | 2800 | 3000 | 2500 |
| Resistenza alla trazione (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Perza d'impatto (caduta del dardo, g) | 150–350 | 350–800 | 200–500 |
| Opzioni aggiuntive | Antiscivolo, antiblock, UV | Antistatico, antiscivolo | UV, nero carbone |
For teli di poliestere personalizzati , i produttori modificano il design delle viti dell'estrusore (viti barriera con sezioni di miscelazione) e lo spazio tra le matrici (0,8–2,5 mm) per mantenere l'uniformità dello spessore. Gli avvolgitori ad alta velocità con controllo della tensione a circuito chiuso eliminano l'effetto telescopico e garantiscono una durezza costante del rotolo, essenziale per i processi di conversione a valle come la produzione di sacchetti o la laminazione.
5. Applicazioni chiave che sfruttano i rotoli di pellicola di polietilene in tutti i settori
L'adattabilità di pellicola ldpe , pellicola lldpe e strutture coestruse si traduce in un ampio spettro di applicazioni. Ogni mercato richiede profili meccanici, ottici e di barriera specifici:
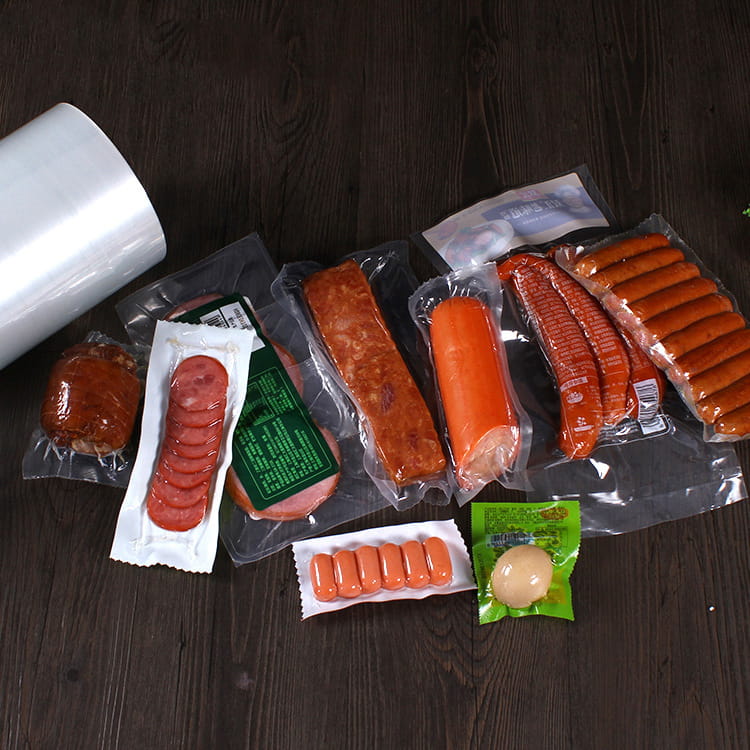
- Imballaggio alimentare: Film termoretraibili a base LDPE per vassoi per pollame, cappa elastica LLDPE per l'avvolgimento di pallet e pellicola pa/pe per la conservazione di formaggi o carni (allungando la durata di conservazione da 7 a 21 giorni).
- Film agricoli: LDPE stabilizzato ai raggi UV per coperture di serre (durata 12-24 mesi) e film estensibili per insilati che utilizzano LLDPE/tie/EVOH multistrato per ridurre l'ingresso di ossigeno del 90%.
- Sacchi industriali pesanti: Film coestrusi HDPE/LLDPE con spessore 120–180 µm, che raggiungono una resistenza al carico superiore > 400 N per materiali da costruzione o polveri chimiche.
- Medicina e igiene: Film traspiranti prodotti aggiungendo riempitivi di carbonato di calcio al PE, quindi stirati per creare micropori; utilizzato nei teli chirurgici e nelle coperture protettive.
Le analisi di mercato mostrano che la domanda globale di rotoli di polietilene industriale cresce del 4,2% annuo, trainato dal packaging e dall’automazione dell’e-commerce. Produttori di film in polietilene investire in linee di film in bolla con traini oscillanti per ridurre le bande di spessore, garantendo una qualità delle bobine conforme agli standard ASTM D2103.
6. Controllo qualità e selezione dei materiali per i produttori di film
Produzione costante di alte prestazioni rotolo di pellicola di polietilene l'inventario si basa su rigorosi protocolli di qualità. Produttori di film in polietilene utilizzare test di laboratorio per l'indice di flusso di fusione (MFI), il numero di gel e le proprietà ottiche. Per linee di film soffiato , i sistemi di monitoraggio online monitorano lo spessore tramite sensori capacitivi o beta, fornendo feedback a circuito chiuso allo stampo automatico. La prova di trazione secondo ASTM D882 è obbligatoria per gli ordini personalizzati che richiedono un allungamento specifico (ad esempio, >600% per film estensibile).
La selezione del materiale prevede la scelta tra Ziegler-Natta o LLDPE catalizzato da metallocene: quest'ultimo fornisce una distribuzione del peso molecolare più ristretta e una maggiore trasparenza. Per prestazioni elevate teli di poliestere personalizzati , i rapporti di recupero devono essere controllati (<20% di scarti post-industriali) per evitare gel di degradazione. Inoltre, la pinzatura elettrostatica e il trattamento corona (38–44 dyne/cm) garantiscono stampabilità e resistenza alla laminazione. La tabella seguente delinea i test di qualità comuni e i criteri di accettazione:
| Parametro di prova | Metodo | Specifica tipica (LDPE/LLDPE) |
|---|---|---|
| Variazione di spessore | ASTM D374 | ±5% del nominale |
| Resistenza alla trazione (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Lacrima di Elmendorf (MD) | ASTM D1922 | 150 – 400 g |
| COF (da film a film) | ASTM D1894 | 0,2 – 0,4 |
Avanzato manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring rotoli di polietilene industriale eseguire in celle frigorifere (-20°C) o in ambienti ad alto calore (60°C).
Domande frequenti (FAQ)
Q1: Qual è la differenza principale tra il film LDPE e il film LLDPE nell'estrusione?
L'LDPE ha una resistenza al fuso più elevata ed è più facile da lavorare linee di film soffiato , offrendo migliore chiarezza e brillantezza. L'LLDPE fornisce una resistenza superiore alla trazione, alla perforazione e allo strappo, ma richiede una maggiore potenza del motore a causa della sua maggiore viscosità. Le miscele di LDPE/LLDPE sono comuni per bilanciare la lavorabilità con la tenacità meccanica.
Q2: Come si confronta la pellicola PA/PE con la pellicola PA/PP per l'imballaggio alimentare?
pellicola pa/pe offre eccellente sigillabilità e barriera all'umidità a basso costo, adatto per applicazioni fredde/congelate. pellicola pa/pp resiste a temperature più elevate (storta fino a 121°C) e fornisce una resistenza chimica superiore, ideale per piatti pronti e imballaggi con riempimento a caldo.
Q3: È possibile riciclare i fogli di polietilene personalizzati dopo l'uso industriale?
Sì, la maggior parte dei rotoli industriali in polietilene sono riciclabili attraverso flussi di riciclo meccanico. Tuttavia, le coestrusioni multimateriale (PA/PE) richiedono separazione o compatibilizzanti. Molti produttori offrono programmi di ritiro dei rifiuti postindustriali per produrre pellet riciclati per strati non a contatto con gli alimenti.
Q4: Quali sono gli intervalli di spessore tipici della pellicola HDPE nelle applicazioni pesanti?
Per le barriere al vapore e le geomembrane da costruzione, lo spessore del film in HDPE varia da 150 µm a 500 µm. Per i sacchi della spesa o per la merce, lo spessore è generalmente di 10–30 µm. Produttori di film HDPE spesso modificare la densità con additivi per ottenere rigidità e resistenza allo strappo specifiche.
Q5: Come posso garantire un'uniformità di spessore costante nel mio rotolo di pellicola di polietilene?
Mantenere una temperatura di fusione costante, utilizzare il controllo automatico del bullone della matrice con scansione dello spessore e ottimizzare il flusso d'aria di raffreddamento attorno alla bolla. Moderno linee di film soffiato dotato di IBC (raffreddamento a bolle interne) può ridurre la variazione del calibro a ±3–5%.