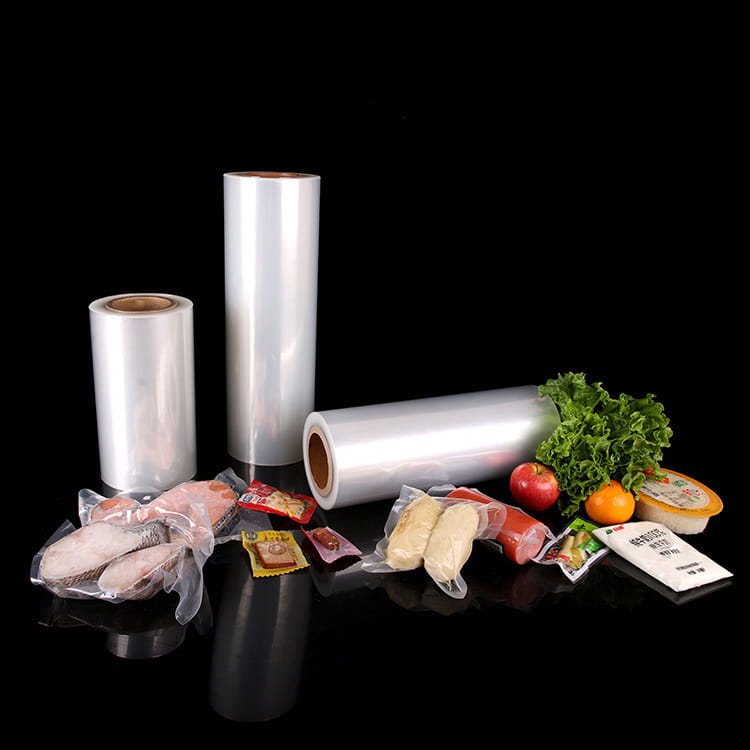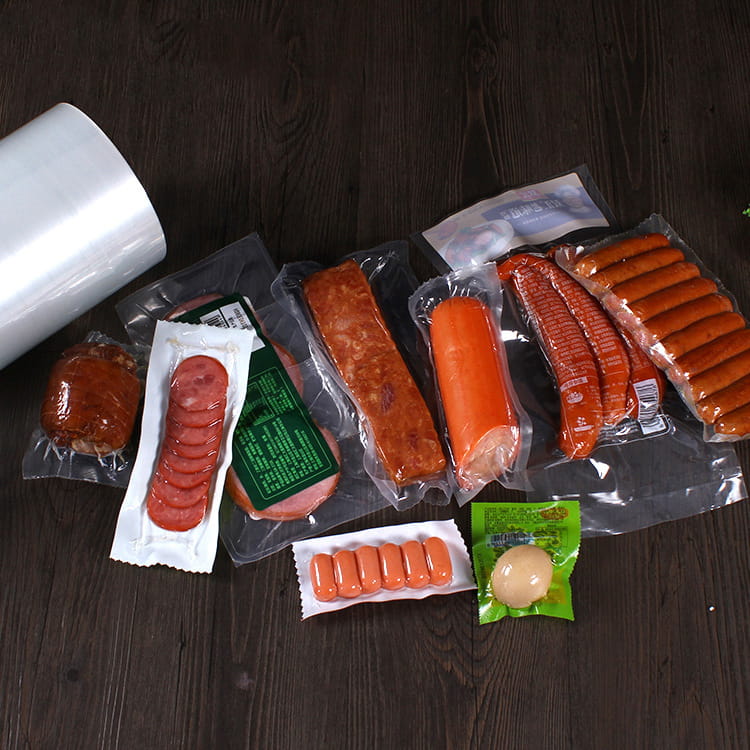


Il pellicola stampata composita è costituito da più strati di materiali tramite adesivi o processi di coestrusione. La sua struttura solitamente comprende uno strato di substrato (come PET, BOPP), uno strato barriera (come un foglio di alluminio, EVOH) e uno strato termosaldante. Lo strato termosaldante si trova nello strato più interno ed è a diretto contatto con il contenuto. La sua funzione principale è quella di formare un'interfaccia di tenuta affidabile attraverso il processo di termosaldatura.
Questa funzione sembra semplice, ma in realtà deve bilanciare molteplici contraddizioni:
Il game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
Il balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
Il coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
Il performance defects of the heat seal layer may directly lead to packaging failure:
Una resistenza insufficiente della termosaldatura provoca perdite, con conseguente perdita o contaminazione del contenuto;
L'invecchiamento dello strato termosaldante porta alla delaminazione, che distrugge le proprietà barriera;
Le saldature termiche irregolari producono punti deboli, riducendo la resistenza agli urti della confezione.
Il performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
La termosaldabilità a bassa temperatura è l'ancora di salvezza delle linee di produzione di imballaggi ad alta velocità. Prendendo come esempio il polipropilene colato (CPP), la sua temperatura di termosaldatura è solitamente inferiore di 20-30 ℃ rispetto a quella del polietilene tradizionale (PE), il che significa un minore consumo energetico delle apparecchiature e un tempo di termosaldatura più breve (può essere ridotto a meno di 0,5 secondi), migliorando così significativamente l'efficienza produttiva.
Il realization of low-temperature heat sealability depends on the molecular structure design of the material:
Distribuzione del peso molecolare: il CPP con distribuzione ristretta del peso molecolare ha un punto di fusione inferiore, ma è necessario bilanciare la resistenza e la tenacità della termosaldatura attraverso la tecnologia di miscelazione;
Selezione degli additivi: l'aggiunta di plastificanti come il polibutene (PB) può ridurre il punto di fusione, ma la quantità di aggiunta deve essere controllata per evitare di influenzare le proprietà barriera.
Per gli alimenti che richiedono la sterilizzazione ad alta temperatura (come cibo in scatola, confezioni di pasti istantanei) o medicinali (come le iniezioni), lo strato termosaldante deve resistere a temperature di cottura di 121°C o anche superiori. Il polietilene modificato (PE) utilizza la tecnologia di miscelazione (come l'aggiunta del copolimero etilene-acetato di vinile EVA o del copolimero etilene-acido acrilico EAA) per aumentare il punto di fusione oltre i 140°C mantenendo la resistenza alla termosaldatura.
Il key to high temperature stability lies in the thermal oxidation stability of the material:
Il addition of antioxidants can delay the degradation of the material at high temperatures;
Il formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
Il uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
Il destruction of uniformity may be caused by:
Fluttuazioni delle materie prime: come distribuzione non uniforme del peso molecolare del polimero;
Deviazioni dei parametri di elaborazione: come temperatura di estrusione e velocità di raffreddamento incoerenti;
Condizioni di trasporto e conservazione: come ambienti ad alta temperatura e umidità elevata che causano l'assorbimento o la cristallizzazione dell'umidità del materiale.
La resistenza della sigillatura a caldo è l'indicatore principale per misurare l'affidabilità della sigillatura. I requisiti per la resistenza della termosaldatura nei diversi scenari applicativi variano in modo significativo:
Imballaggio alimentare ordinario: deve resistere alle vibrazioni e all'estrusione durante il trasporto per evitare perdite di contenuto;
Confezionamento del farmaco: deve resistere alla puntura dell'ago per garantire l'isolamento sterile;
Imballaggio di prodotti industriali: deve resistere all'impilamento di oggetti pesanti per evitare che l'imballaggio si rompa.
Il improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
Il performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. Sigillatura: una barriera diretta per impedire la fuoriuscita del contenuto
Negli imballaggi per liquidi, una resistenza insufficiente della termosaldatura può facilmente portare alla formazione di fori o crepe, causando la fuoriuscita del contenuto. Ad esempio, nell'imballaggio della salsa di soia, la resistenza della termosaldatura deve essere ≥ 18 N/15 mm per resistere alle vibrazioni e all'estrusione durante il trasporto.
La mancata sigillatura può innescare una reazione a catena:
La perdita di contenuto porta alla perdita del prodotto;
I contaminanti esterni entrano nella confezione, accelerando il deterioramento del contenuto;
La fiducia dei consumatori diminuisce, danneggiando l’immagine del marchio.
Il uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
Il damage of barrier properties may be caused by:
Adesione insufficiente tra lo strato termosaldante e lo strato barriera;
Micropori generati durante il processo di termosaldatura;
Invecchiamento del materiale causato da fattori ambientali (come umidità e temperatura).
Il toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
Proprietà meccaniche insufficienti possono portare a:
Rottura dell'imballo durante il trasporto e dispersione del contenuto;
I consumatori hanno difficoltà ad aprire la confezione, il che influisce sull'esperienza dell'utente;
Deformazione della confezione durante l'impilamento, riducendo l'efficienza dello stoccaggio.
Il improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. Innovazione dei materiali: composito funzionale
Modifica del nano materiale: migliora le proprietà meccaniche dello strato termosaldante aggiungendo nano argilla, nano silice, ecc.;
Applicazione di materiali a base biologica: materiali a base biologica come l'acido polilattico (PLA) e il poliidrossialcanoato (PHA) possono ridurre l'impatto ambientale degli imballaggi;
Sviluppo intelligente dei materiali: l'introduzione di materiali a cambiamento di fase (PCM) rende lo strato termosaldante reattivo alla temperatura e si adatta alle esigenze della logistica della catena del freddo.
2. Aggiornamento del processo: controllo preciso
Tecnologia di monitoraggio online: monitoraggio in tempo reale del processo di termosaldatura tramite termometri a infrarossi, misuratori di spessore laser e altre apparecchiature;
Simulazione digitale: utilizza l'analisi degli elementi finiti (FEA) per prevedere la distribuzione delle sollecitazioni dello strato termosaldato e ottimizzare i parametri di processo;
Sistema di controllo a circuito chiuso: regola automaticamente la temperatura, la pressione e la velocità della termosaldatura in base ai dati di monitoraggio per garantire coerenza.
3. Ottimizzazione del design: struttura leggera
Design sottile: ridurre lo spessore dello strato termosaldante garantendo prestazioni e riducendo i costi dei materiali;
Struttura composita multistrato: raggiungere un equilibrio tra prestazioni e costi attraverso la distribuzione gradiente di diversi materiali;
Design facile da strappare: incorpora una struttura indebolita nello strato termosaldante per migliorare l'esperienza di apertura del consumatore.