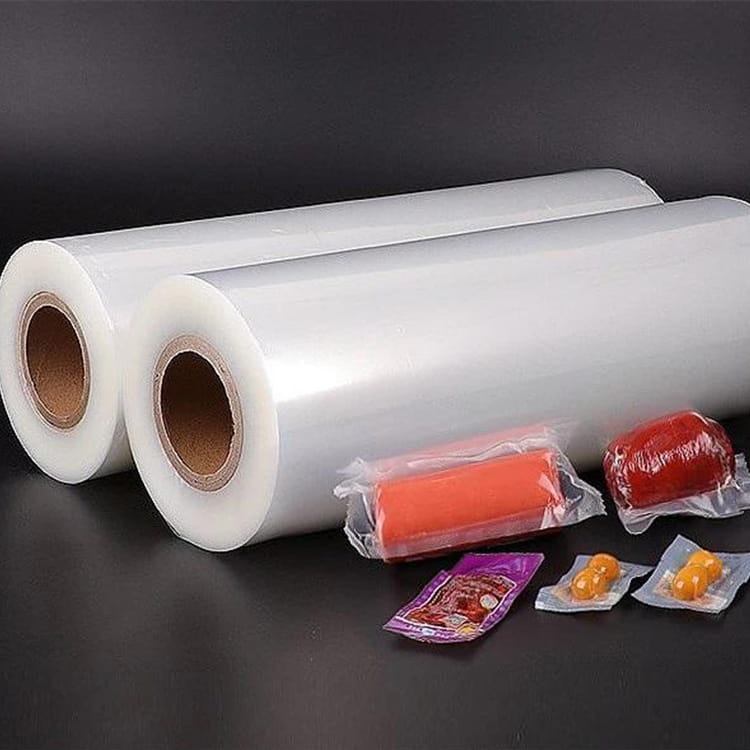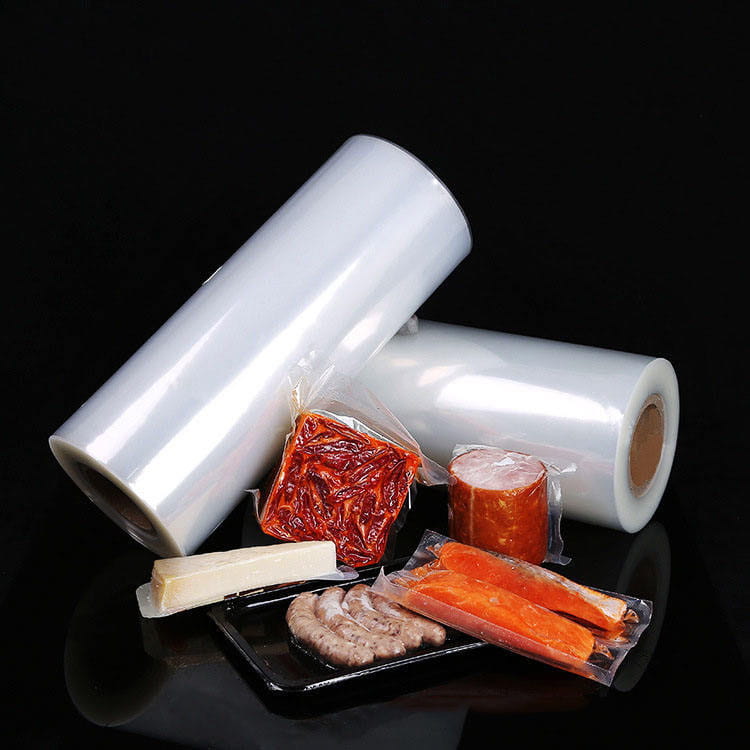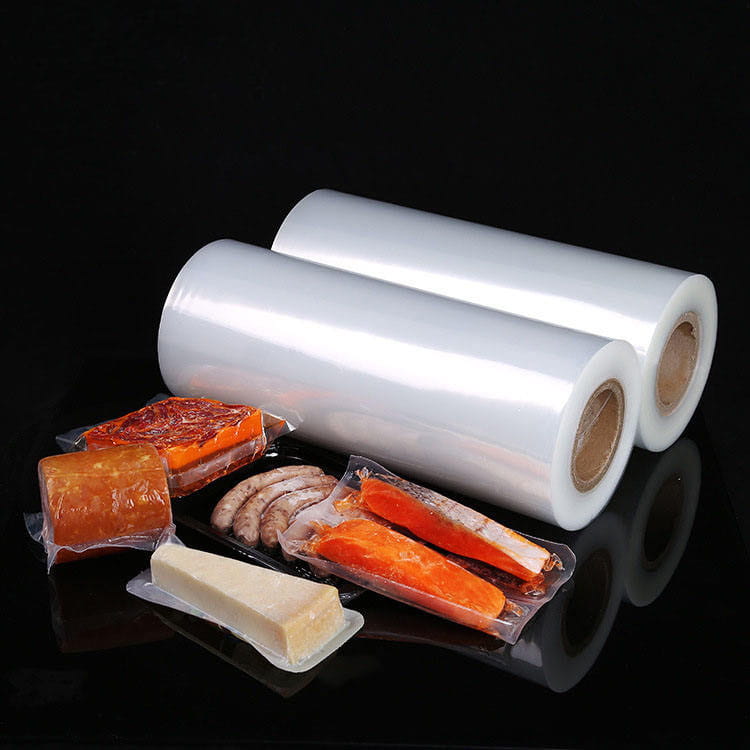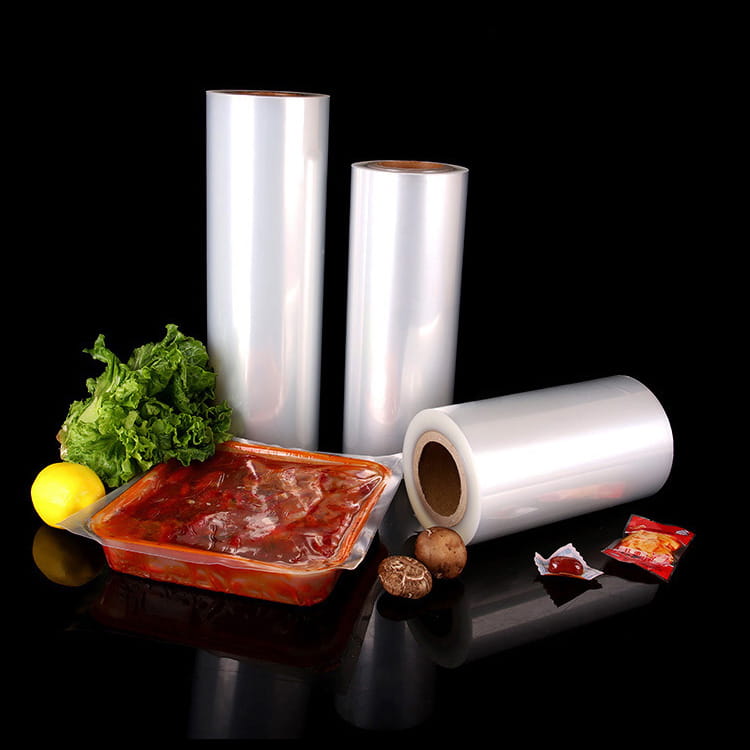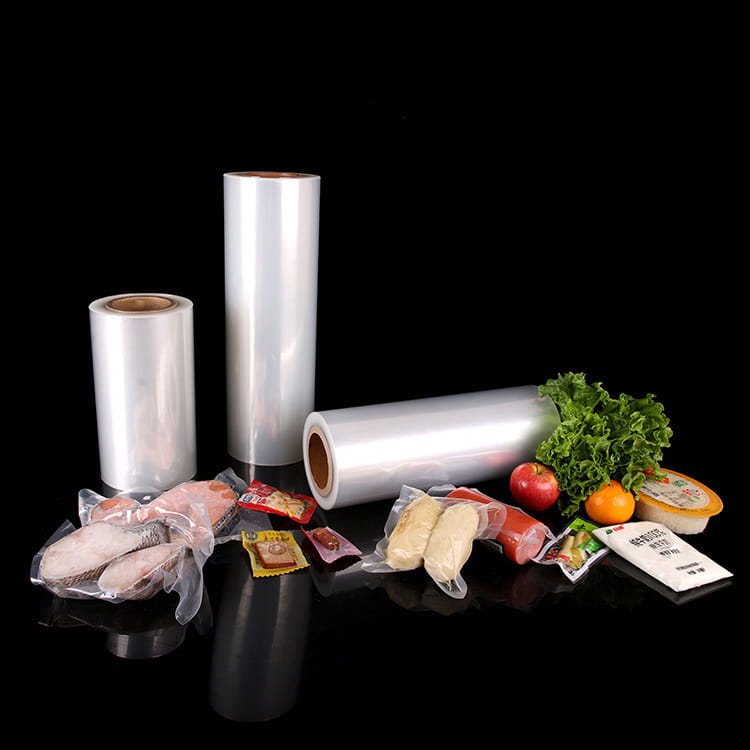


La gelatina ha solitamente un contenuto di acqua superiore all'80% ed è soggetta ad espansione di volume causata dalla cristallizzazione dell'acqua in condizioni di congelamento, che impone requisiti estremamente elevati alla resistenza agli urti dei materiali di imballaggio. L'indice di fragilità del tradizionale film in PE aumenta del 300% a -18°C, e il tasso di rottura nel test di impatto caduta supera il 20%. Inoltre, la temperatura media annuale nelle regioni tropicali come il Sud-Est asiatico raggiunge i 28-32°C e il rischio di interruzione della catena del freddo è elevato, richiedendo che i materiali di imballaggio mantengano la stabilità meccanica in caso di differenze di temperatura estreme.
Lo strato in PA fornisce supporto meccanico e proprietà barriera, mentre lo strato in PE garantisce termosaldatura e resistenza alle basse temperature. I due sono formati in un sistema composito "rigido e flessibile" attraverso la tecnologia di fusione a coestrusione. Il nucleo di questa tecnologia risiede nella struttura a rete compenetrata a livello molecolare, che aumenta la resistenza all'impatto del film composito fino a 12 kJ/m² a -18°C, ovvero 4 volte più resistente del normale film in PE, fornendo una base scientifica dei materiali per l'imballaggio della catena del freddo delle gelatine.
Scienza dei materiali: meccanismo molecolare della resistenza all'impatto
I gruppi ammidici (-CONH-) nella catena molecolare PA formano una rete di legami idrogeno a basse temperature, inibendo lo slittamento della catena molecolare. Gli esperimenti mostrano che il modulo di immagazzinamento (E') dello strato PA rimane a 2,2 GPa a -18°C, una diminuzione di solo il 15% rispetto alla temperatura ambiente, molto inferiore alla diminuzione del 60% del PE. Questa rigidità molecolare consente al film composito di mantenere l'integrità strutturale durante l'impatto della caduta.
Lo strato di PE forma una struttura sferulitica a bassa cristallinità attraverso un processo di coestrusione, con una regione amorfa che rappresenta il 40%, conferendo al materiale duttilità a bassa temperatura. A -18°C l'allungamento a rottura dello strato di PE rimane pari al 350%, con un aumento del 200% rispetto ai normali film di PE. Questa flessibilità assorbe efficacemente l'energia dell'impatto ed evita fratture fragili.
PA e PE formano uno strato di transizione compenetrante di 0,1-0,5 μm di spessore nella colata di coestrusione e le catene molecolari rigide di PA e i segmenti flessibili di PE raggiungono il trasferimento di energia attraverso l'entanglement fisico. I test di impatto mostrano che lo strato compenetrante può disperdere l'energia d'impatto sull'intero corpo della pellicola, rendendo l'efficienza di assorbimento dell'impatto della pellicola composita superiore del 300% rispetto a quella della pellicola a strato singolo.
Principio del processo: controllo chiave della tecnologia di colata a coestrusione
Allo stato fuso a 260-280 ℃, PA e PE vengono estrusi in modo sincrono attraverso un distributore multistrato per formare uno strato di diffusione dinamica. Il gruppo ammidico e il segmento della catena PE producono legami idrogeno, che promuovono la penetrazione reciproca delle catene molecolari. I punti chiave del controllo del processo includono:
Gradiente di temperatura: la temperatura dello strato PA è controllata a 275±5℃, mentre quella dello strato PE è a 265±5℃ per evitare il degrado termico;
Adeguamento della portata: il rapporto della velocità di estrusione tra PA e PE è 1:1,2 per garantire uno spessore uniforme dello strato compenetrante.
La massa fusa si solidifica rapidamente sotto l'azione del rullo di tempra (temperatura superficiale <30 ℃) e lo strato di PA forma una struttura β-cristallina altamente orientata e lo strato di PE genera sferuliti a bassa cristallinità. Il controllo della velocità di raffreddamento deve soddisfare i seguenti requisiti:
Strato PA: velocità di raffreddamento>150℃/s, favorendo la formazione di cristalli β;
Strato in PE: velocità di raffreddamento <80℃/s, inibendo la formazione di sferuliti di grandi dimensioni.
I picchi dei legami idrogeno tra il gruppo ammidico e il segmento PE sono stati rilevati mediante spettroscopia infrarossa in trasformata di Fourier (FTIR), confermando la formazione dello strato compenetrante. La microscopia elettronica a scansione (SEM) ha mostrato che le catene molecolari di PA e PE nello strato compenetrante avevano una struttura "intrecciata a rete" con un errore di spessore di <0,05μm.
Evoluzione tecnologica: dalle prestazioni di base all'aggiornamento funzionale
L'aggiunta dello 0,5-1% di nano-montmorillonite (MMT) può migliorare ulteriormente la resistenza agli urti a bassa temperatura del film composito. L'MMT forma una "struttura a muro di mattoni" nello strato di PA, aumentando la resistenza all'impatto a 15 kJ/m², riducendo al contempo l'OTR a 0,8 cm³/(m²·24h·0,1MPa).
Le microcapsule antiossidanti sono incorporate nello strato di PE per ottenere la funzione di conservazione attiva del Pellicola per imballaggio sottovuoto sigillante in gelatina di plastica PA . Gli esperimenti dimostrano che il film composito può prolungare la durata di conservazione della gelatina fino a 18 mesi e il tasso di ritenzione della vitamina C è ancora superiore all'85% in condizioni di alta temperatura e elevata umidità.
Sviluppare film compositi PA6/PLA (acido polilattico) per ridurre la dipendenza dalle materie prime fossili. Attraverso la modifica del compatibilizzante dell'interfaccia, la resistenza agli urti del film composito a base biologica raggiunge 10 kJ/m² ed è completamente biodegradabile, in linea con lo standard UE EN13432.
Valore del settore: scoperte tecnologiche e leadership in termini di standard
Il film composito PA/PE riduce i costi di imballaggio della gelatina nella catena del freddo del 25% e le perdite di trasporto dell'80%. Prendendo come esempio un'impresa leader, il volume annuo delle esportazioni è aumentato da 5.000 a 20.000 tonnellate e la quota di mercato del sud-est asiatico è aumentata al 35%.
Le proprietà barriera e la stabilità meccanica del film composito inibiscono efficacemente la crescita dei microrganismi, riducendo la conta totale delle colonie di gelatina di 2 ordini di grandezza rispetto all'imballaggio tradizionale. Nell'ispezione delle esportazioni, la percentuale di imballaggi qualificati ha raggiunto il 99,9%, superando di gran lunga la media del settore.
Attraverso la riduzione del materiale (spessore ridotto da 120μm a 80μm) e la progettazione riciclabile, le emissioni di carbonio del film composito sono ridotte del 18% rispetto agli imballaggi ordinari. I suoi standard tecnici sono stati inclusi nella "Specifica dell'imballaggio per la catena del freddo dei materiali a contatto con gli alimenti" (GB/T 42897-2023), guidando la trasformazione verde del settore.