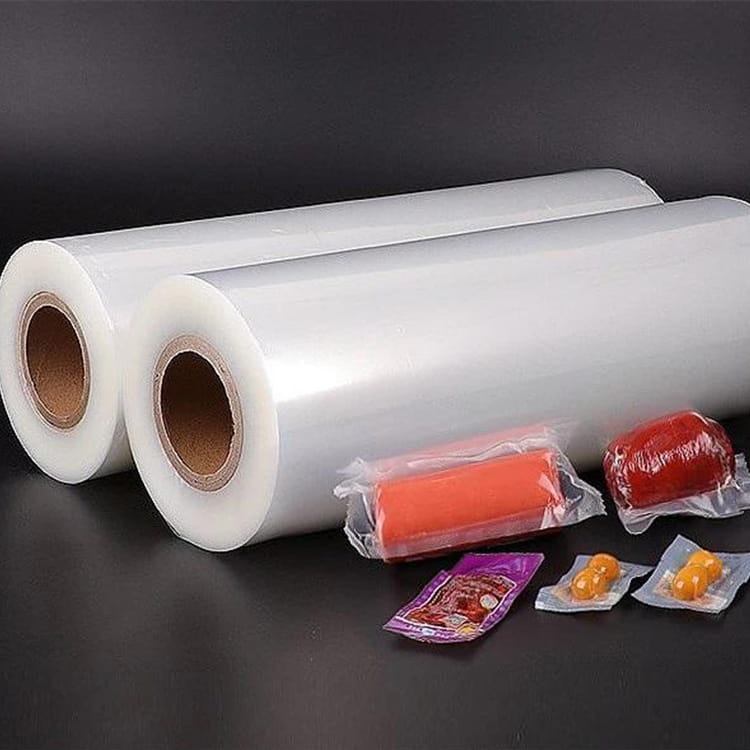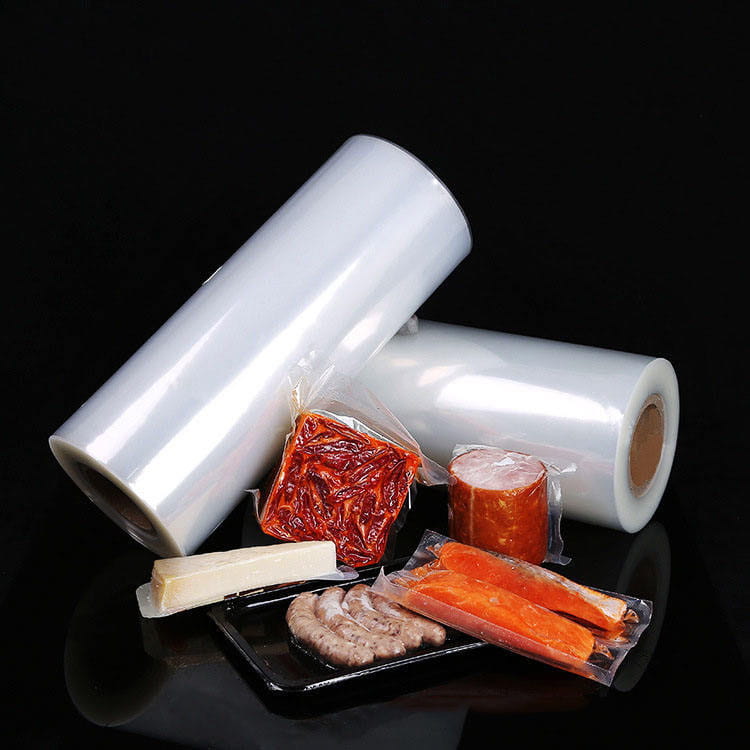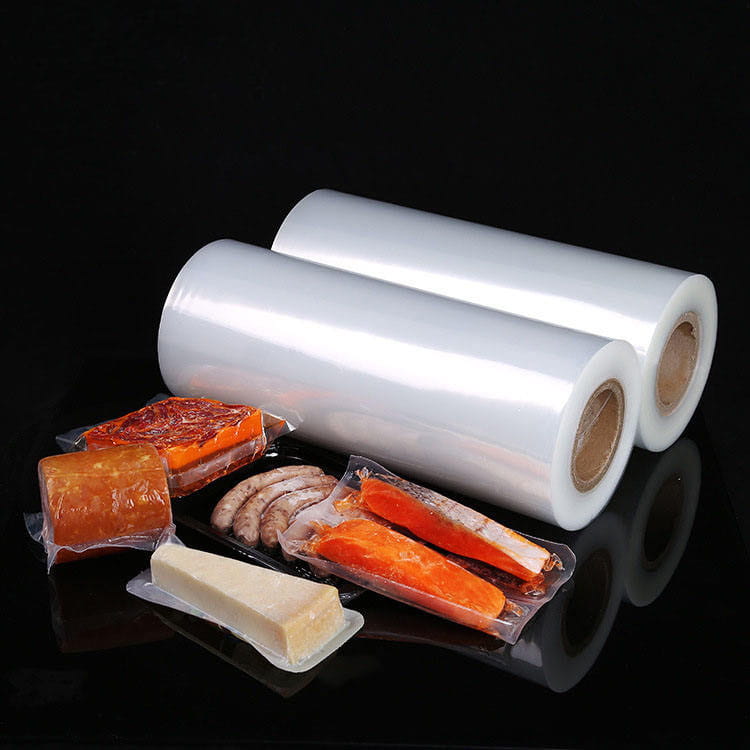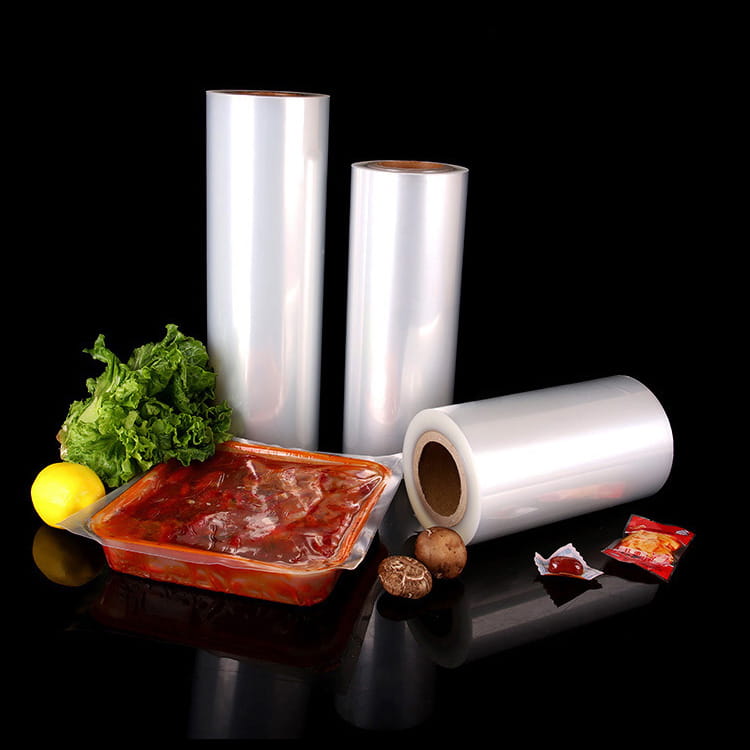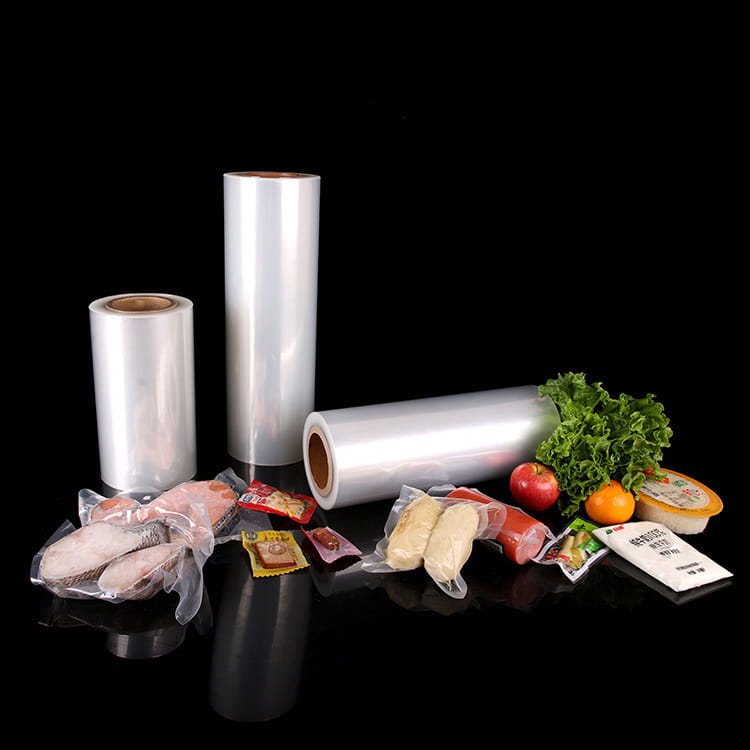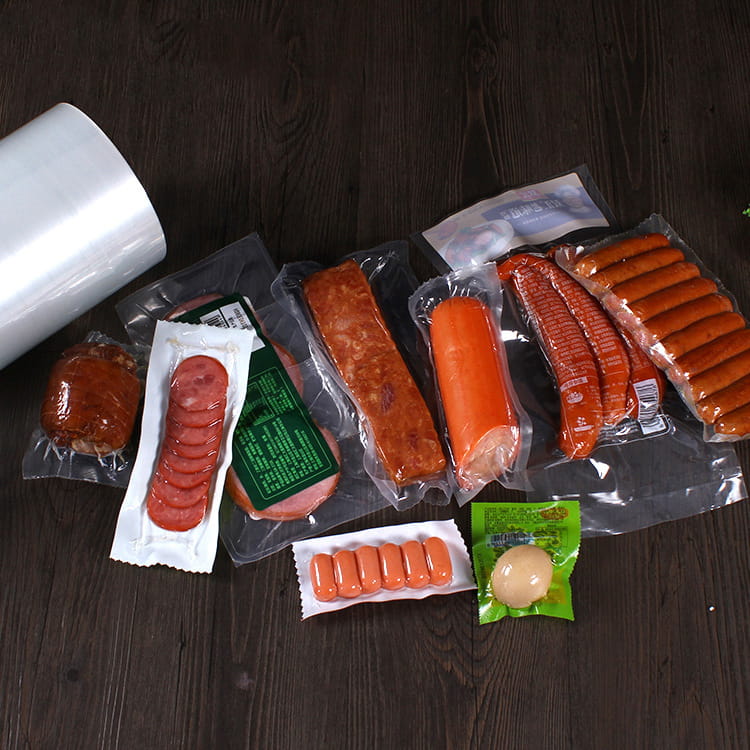


Cosa sono i materiali da imballaggio ad alta barriera?
I materiali da imballaggio ad alta barriera sono pellicole o laminati specializzati progettati per bloccare la trasmissione di ossigeno, umidità, luce e altri gas a velocità estremamente basse , prolungando così la durata di conservazione del prodotto e preservandone la qualità. Questi materiali sono ampiamente utilizzati negli imballaggi alimentari, farmaceutici, elettronici e di dispositivi medici dove l'esposizione ambientale porta a un rapido degrado del prodotto.
In termini pratici, un materiale da imballaggio viene classificato ad “alta barriera” quando il suo tasso di trasmissione dell'ossigeno (OTR) scende al di sotto 1 cc/m²/giorno e la sua velocità di trasmissione del vapore acqueo (WVTR) è inferiore 1 g/m²/giorno . Il raggiungimento di queste soglie richiede la selezione di polimeri intrinsecamente ricchi di barriere o la combinazione di più strati di materiale attraverso processi di coestrusione o laminazione.
Principali proprietà della barriera e da cosa proteggono
Diverse applicazioni di packaging richiedono protezione da minacce diverse. Capire quale proprietà barriera è più importante aiuta nella scelta del materiale giusto:
| Tipo di barriera | Cosa blocca | Applicazioni tipiche | Metrica chiave |
|---|---|---|---|
| Barriera all'ossigeno | Ingresso di O₂ che causa ossidazione | Carne, formaggio, snack, caffè | OTR < 1 cc/m²/giorno |
| Barriera contro l'umidità | Vapore acqueo che causa deterioramento o incrostazioni | Alimenti secchi, prodotti farmaceutici, elettronica | WVTR < 1 g/m²/giorno |
| Barriera luminosa | La luce UV/visibile causa la perdita di nutrienti | Latticini, oli, vitamine | Trasmissione luminosa < 1% |
| Barriera aroma/sapore | Migrazione degli aromi dentro o fuori | Caffè, spezie, piatti pronti | Coefficiente di permeazione |
| Barriera chimica | Solventi, prodotti chimici | Imballaggi industriali e medicali | Grado di resistenza chimica |
La maggior parte delle applicazioni del mondo reale richiedono una combinazione di proprietà barriera. Ad esempio, un prodotto a base di carne fresca confezionato sotto vuoto ha bisogno di entrambi eccellenti barriere all'ossigeno e all'umidità contemporaneamente , che le pellicole a strato singolo in genere non sono in grado di fornire.
Materiali comuni ad alta barriera e loro caratteristiche
Per ottenere elevate prestazioni di barriera vengono utilizzati diversi polimeri di base e rivestimenti. Ciascuno ha punti di forza e compromessi distinti:
EVOH (alcol etilene vinilico)
EVOH è uno dei materiali barriera all'ossigeno più efficaci disponibili, in grado di raggiungere valori OTR fino a 0,01–0,1 cc·mm/m²/giorno/atm in condizioni asciutte. Tuttavia, le sue prestazioni di barriera diminuiscono significativamente in caso di elevata umidità, motivo per cui EVOH è quasi sempre inserito tra strati resistenti all'umidità in strutture multistrato. È comunemente utilizzato nell'imballaggio alimentare per prodotti come salse, succhi e carni lavorate.
PVDC (Cloruro di polivinilidene)
Il PVDC offre eccellenti proprietà combinate di barriera all'ossigeno e all'umidità e mantiene le prestazioni in una vasta gamma di condizioni di umidità: un vantaggio rispetto all'EVOH. Viene comunemente applicato come rivestimento su pellicole orientate. I valori OTR per i rivestimenti PVDC variano tipicamente da Da 0,5 a 2 cc/m²/giorno . Il suo utilizzo è sempre più controllato a causa del contenuto di cloro e dei problemi di riciclabilità.
PA (poliammide/nylon)
Il nylon offre moderate proprietà di barriera all'ossigeno ed eccellente resistenza meccanica, resistenza alla perforazione e termoformabilità. Viene spesso utilizzato come strato strutturale nei film di formazione multistrato. PA6 e PA6,6 sono i gradi più comuni nell'imballaggio alimentare.
Film metallizzati (rivestimenti AlOx, SiOx)
I sottili rivestimenti di ossido inorganico – ossido di alluminio (AlOx) e ossido di silicio (SiOx) – depositati su pellicole PET o OPP forniscono proprietà barriera paragonabili al foglio di alluminio ma con il vantaggio di trasparenza ottica . Questi sono sempre più utilizzati nelle buste storte e nelle buste stand-up dove la visibilità del prodotto è importante.
Foglio di alluminio
I laminati in alluminio forniscono una barriera essenzialmente completa all'ossigeno, all'umidità, alla luce e agli aromi. Sono utilizzati in applicazioni che richiedono una protezione assoluta, come prodotti farmaceutici sterili a lunga durata, imballaggi di caffè e buste per storte. Il compromesso è l’opacità e la ridotta riciclabilità.
Coestrusione multistrato: come vengono costruite le pellicole che formano un'elevata barriera
Un singolo polimero raramente fornisce tutte le proprietà richieste. Coestrusione multistrato è la tecnologia dominante per la produzione di film da imballaggio ad alte prestazioni combinando i punti di forza di diverse resine in un'unica struttura integrata.
Un tipico Film ad alta barriera utilizzato nelle applicazioni di termoformatura può consistere in Da 7 a 9 strati , ciascuno dei quali contribuisce a una funzione specifica:
- Strati strutturali esterni (ad esempio PA o PP): resistenza meccanica, resistenza alla perforazione, termoformabilità
- Strato barriera centrale (es. EVOH): barriera all'ossigeno
- Legare gli strati (resine adesive): uniscono tra loro polimeri incompatibili senza delaminazione
- Strato sigillante (ad esempio PE o PP): integrità della termosaldatura e conformità al contatto con il prodotto
L'architettura di coestrusione a 9 strati consente una regolazione precisa dello spessore totale del film (tipicamente 100–400 micron per la formazione di film), prestazioni barriera e comportamento di formatura. Rispetto alle strutture laminate, i film coestrusi offrono una migliore adesione tra gli strati, nessun rischio di migrazione dell'adesivo e un processo di produzione più snello.
I principali parametri di riferimento prestazionali per le pellicole ad alta barriera per termoformatura includono:
- OTR: < 5 cc/m²/giorno (spesso < 1 cc/m²/giorno per le qualità premium)
- WVTR: < 3 g/m²/giorno
- Profondità di formatura: fino a 80–120 mm a seconda della struttura
- Intervallo di temperatura operativa: adatto sia per applicazioni refrigerate che congelate
Applicazioni di materiali da imballaggio ad alta barriera per settore
Imballaggio alimentare
Questo è il segmento di applicazione più grande. I film ad alta barriera vengono utilizzati per il confezionamento sottovuoto skin (VSP) di carne fresca e frutti di mare, il confezionamento in atmosfera modificata (MAP) di piatti pronti, vassoi termoformati per prodotti di gastronomia e buste flessibili per salse e zuppe. Estensione della durata di validità da 5–7 giorni a 21–28 giorni viene comunemente ottenuto con il confezionamento sottovuoto ad alta barriera per la carne rossa fresca.
Imballaggio farmaceutico
Le confezioni blister per compresse e capsule richiedono un rigoroso controllo dell'umidità e dell'ossigeno per mantenere la stabilità del farmaco e la conformità normativa. Vengono utilizzati sia laminati a freddo che film termoformabili ad alta barriera, con selezione basata sul profilo di sensibilità del farmaco.
Confezionamento di dispositivi medici
I sistemi di barriera sterili per strumenti chirurgici e impianti devono mantenere la sterilità per tutta la durata di conservazione dichiarata del prodotto, che può essere 3-5 anni o più . Le pellicole ad alta barriera utilizzate qui devono essere compatibili anche con metodi di sterilizzazione come gas EO, irradiazione gamma o vapore.
Elettronica
I componenti sensibili all'umidità come OLED, sensori e circuiti stampati richiedono imballaggi con valori WVTR ultra bassi, a volte inferiori 10⁻⁴ g/m²/giorno . In questo segmento vengono utilizzati film barriera multistrato specializzati con rivestimenti inorganici.
Fattori da considerare nella scelta dei materiali da imballaggio ad alta barriera
La scelta del giusto materiale ad alta barriera implica il bilanciamento di molteplici fattori tecnici e commerciali:
- Livello di barriera richiesto : Abbinare gli obiettivi OTR/WVTR alla sensibilità effettiva del prodotto e alla durata di conservazione prevista: un'eccessiva progettazione aumenta inutilmente i costi.
- Metodo di elaborazione : La termoformatura, il VFFS, l'HFFS e la produzione di buste impongono ciascuno requisiti meccanici diversi alla pellicola.
- Requisiti termici : La storta, la pastorizzazione o la conservazione in congelatore richiedono ciascuna una diversa composizione chimica dei polimeri.
- Conformità normativa : Le normative relative al contatto alimentare, ai prodotti farmaceutici e ai dispositivi medici variano in base alla regione e devono essere confermate per ciascun materiale.
- Profilo di sostenibilità : Le strutture monomateriale o le pellicole multistrato riciclabili hanno sempre più priorità per soddisfare i requisiti di responsabilità estesa del produttore (EPR).
- Proprietà ottiche : Il fatto che la confezione debba essere trasparente, traslucida o opaca influisce sulla scelta del materiale e del rivestimento.
- Sigillabilità : La gamma di termosaldature, la resistenza della sigillatura e le caratteristiche di pelatura devono essere abbinate ai requisiti della linea di riempimento e dell'uso finale.
Tendenze di sostenibilità negli imballaggi ad alta barriera
Le tradizionali strutture barriera multistrato sono state oggetto di esame accurato perché i laminati di polimeri misti sono difficili da riciclare nei flussi municipali standard. Sono in fase di sviluppo diversi approcci per affrontare questo problema:
- Film barriera interamente in poliolefine : Sostituzione di strati di PA e PET con PE o PP funzionalizzati come barriera per creare strutture riciclabili monomateriale.
- Rivestimenti barriera più sottili : Le tecnologie avanzate di rivestimento AlOx e SiOx riducono la quantità di materiale barriera necessario mantenendo o migliorando le prestazioni.
- Resine barriera di origine biologica : I rivestimenti barriera Bio-EVOH e a base di PLA stanno entrando nell’uso commerciale, sebbene le prestazioni su larga scala siano ancora in fase di sviluppo.
- Ridimensionamento : Il miglioramento dell'efficienza della barriera per unità di spessore riduce l'utilizzo totale del materiale senza sacrificare la protezione della durata di conservazione.
Il consenso del settore è questo la riduzione degli sprechi alimentari attraverso un imballaggio barriera efficace offre un vantaggio ambientale netto anche quando si tiene conto dell'impronta propria del materiale di imballaggio, un fatto sempre più riconosciuto negli studi di valutazione del ciclo di vita (LCA).
Domande frequenti: materiali da imballaggio ad alta barriera
Q1: Qual è la differenza tra imballaggio barriera e imballaggio standard?
L'imballaggio standard fornisce una protezione fisica di base. Gli imballaggi barriera bloccano inoltre la trasmissione di gas (O₂, CO₂), umidità, luce e aromi a velocità misurabilmente basse, prolungando significativamente la durata di conservazione del prodotto e preservandone la qualità.
Q2: Cosa rende EVOH una barriera contro l'ossigeno così efficace?
La struttura molecolare dell'EVOH contiene gruppi idrossilici che formano una rete densa e cristallina con un volume libero molto basso, rendendo estremamente difficile la permeazione delle molecole di ossigeno. Il suo OTR in condizioni asciutte è tra i più bassi di qualsiasi polimero disponibile in commercio.
D3: È possibile utilizzare film ad alta barriera per applicazioni di riempimento a caldo o storte?
Sì, ma la scelta del polimero deve essere adattata al processo termico. Le strutture di tipo storta utilizzano generalmente sigillanti a base di PP e strati barriera termostabili in grado di resistere a temperature di 121°C o superiori senza delaminazione o degrado della barriera.
Q4: A cosa serve una pellicola ad alta barriera?
È specificamente progettato per i processi di termoformatura: il film viene riscaldato e modellato in vassoi, tazze o cavità su linee di confezionamento automatizzate. Combina la capacità di imbutitura profonda con elevate prestazioni di barriera all'ossigeno e all'umidità, comunemente utilizzate per il confezionamento di carne fresca, formaggio e piatti pronti.
D5: Quanti strati ha in genere un film ad alta barriera?
Le pellicole commerciali ad alta barriera hanno comunemente da 5 a 9 strati. Le strutture coestruse a nove strati consentono la regolazione più precisa delle proprietà barriera, meccaniche e di tenuta all'interno di un unico film integrato.
D6: I materiali di imballaggio ad alta barriera sono sicuri per gli alimenti?
Devono essere conformi alle normative applicabili sul contatto alimentare (come il Regolamento UE 10/2011 o FDA 21 CFR negli Stati Uniti). I fornitori affidabili forniscono la documentazione completa di conformità normativa per ciascun materiale. Conferma sempre la conformità per il tuo prodotto e mercato specifico.
Q7: Come faccio a sapere di quale livello OTR o WVTR ho bisogno?
Ciò dipende dalla sensibilità del prodotto all'ossigeno e all'umidità, dalla durata di conservazione prevista, dalle condizioni di conservazione e dal volume dello spazio di testa. I tecnici dell'imballaggio in genere utilizzano modelli di permeazione specifici del prodotto o studi sulla durata di conservazione per determinare le specifiche di barriera richieste.