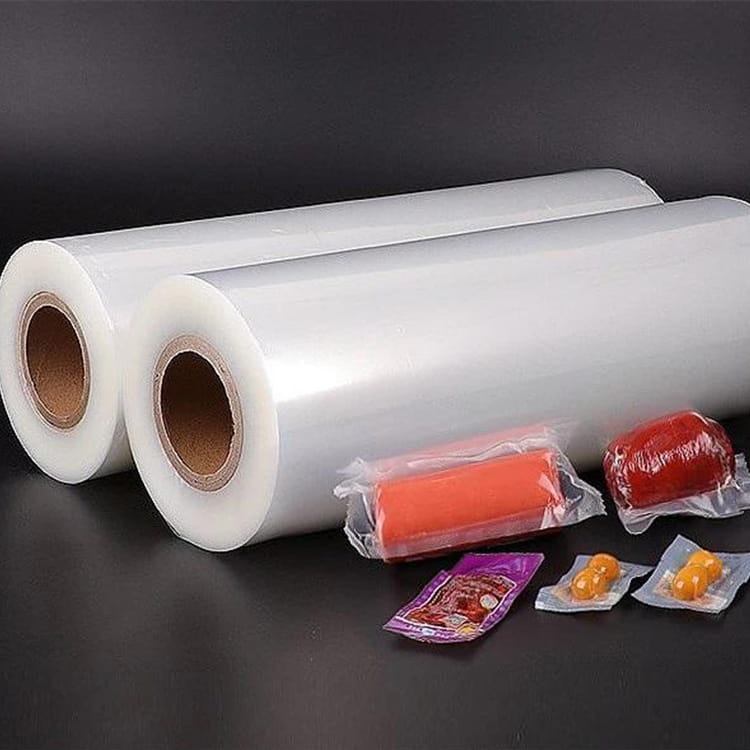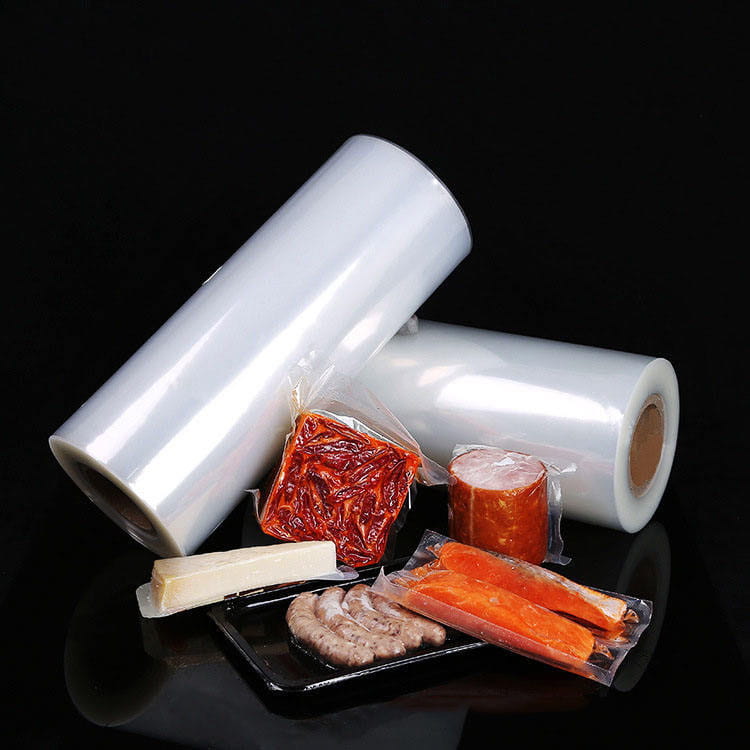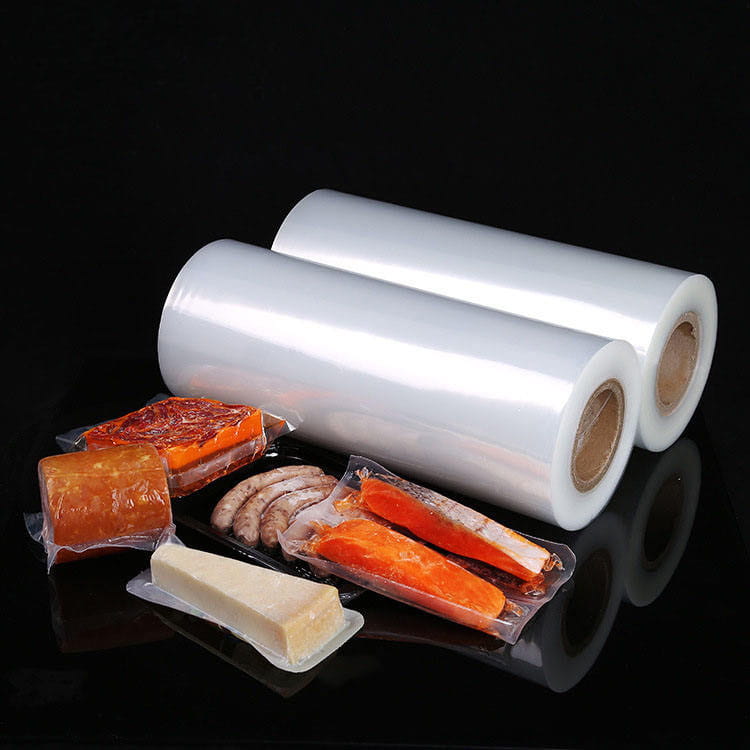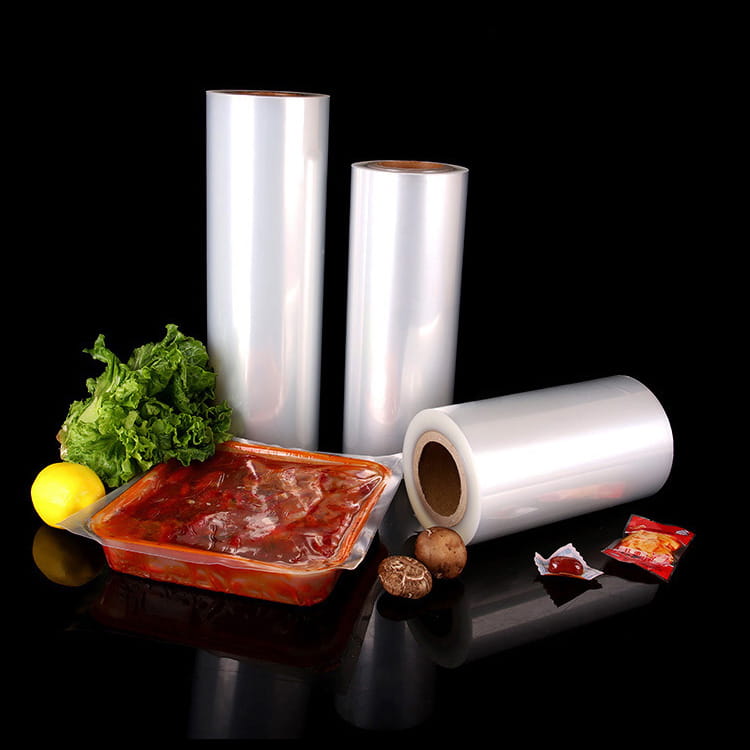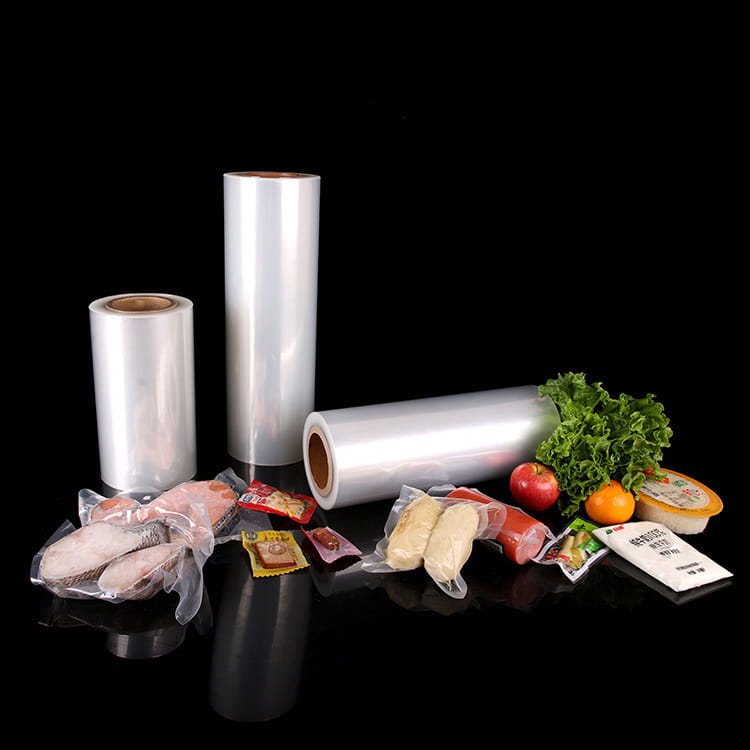


Cosa fanno realmente le pellicole da imballaggio ad alta barriera
Le pellicole da imballaggio ad alta barriera proteggono i prodotti riducendo drasticamente la trasmissione di ossigeno, umidità, luce e altri gas attraverso la parete dell'imballaggio. Questo non è un miglioramento marginale: le pellicole barriera possono ridurre i tassi di trasmissione dell'ossigeno (OTR) al di sotto di 0,5 cc/m²/giorno, rispetto alle pellicole di polietilene steard che possono consentire 1.000-3.000 cc/m²/giorno. Il risultato è un imballaggio che estende attivamente l'integrità del prodotto, non solo lo avvolge.
Questi film sono ampiamente utilizzati negli imballaggi alimentari, farmaceutici, elettronici e di dispositivi medici dove la contaminazione o il degrado sono inaccettabili. Il vantaggio principale è semplice: le pellicole ad alta barriera creano un ambiente sigillato che le pellicole standard non possono replicare.
Durata di conservazione prolungata senza conservanti
Uno dei vantaggi commercialmente più significativi degli imballaggi ad alta barriera è la capacità di prolungare la durata di conservazione del prodotto senza aumentare i conservanti artificiali. È stato dimostrato che le pellicole barriera prolungano la durata di conservazione delle carni lavorate, dei formaggi e degli alimenti pronti da 2 a 5 volte rispetto agli imballaggi convenzionali.
Funziona perché l’ossidazione e la crescita microbica – le due principali cause di deterioramento – richiedono entrambe ossigeno. Limitando l’ingresso di ossigeno a livelli prossimi allo zero, i film barriera rallentano significativamente questi processi. Ad esempio:
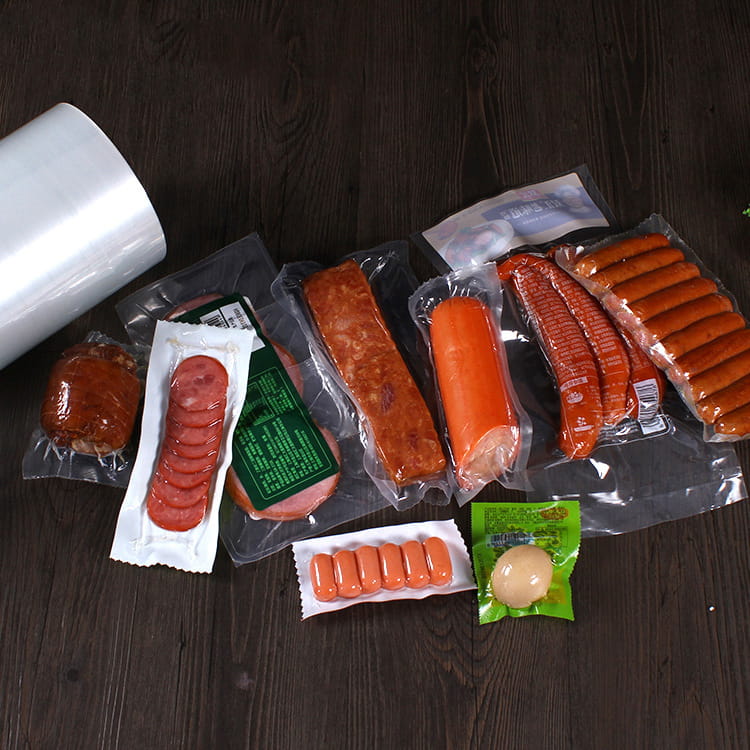
- Salumi confezionati sottovuoto in film ad alta barriera: conservabilità 60–90 giorni contro 14–21 giorni nell'involucro standard
- Formaggi a pasta dura: conservabilità estesa da 30 giorni a oltre 120 giorni in confezionamento in atmosfera modificata con film barriera
- Snack secchi: mantengono croccantezza e sapore per 9–18 mesi rispetto a 3–6 mesi
Ciò riduce direttamente gli sprechi alimentari a livello di vendita al dettaglio e di consumatore: un vantaggio economico e ambientale misurabile.
Prestazioni superiori di barriera all'ossigeno e all'umidità
Non tutti i film barriera sono uguali. Le prestazioni di un film barriera vengono misurate mediante due parametri principali: Velocità di trasmissione dell'ossigeno (OTR) and Velocità di trasmissione del vapore acqueo (WVTR) . I film ad alta barriera raggiungono valori estremamente bassi su entrambi.
| Tipo di pellicola | OTR (cc/m²/giorno) | WVTR (g/m²/giorno) | Applicazione tipica |
| Pellicola PE standard | 1.000-3.000 | 5–15 | Imballaggio generale |
| Film barriera a base di EVOH | 0,1–1,0 | 1–3 | Alimenti, imballaggi medici |
| Pellicola rivestita in PVDC | 0,5–3,0 | 0,5–2,0 | Blister farmaceutici |
| Film coestruso ad alta barriera | <0,5 | <1.0 | Carne, formaggi, dispositivi medici |
Film ad alta barriera superiore e inferiore le soluzioni che utilizzano la tecnologia di coestrusione combinano più strati funzionali in un'unica struttura, ottenendo resistenza all'ossigeno e all'umidità senza adesivi per laminazione, ottenendo una barriera più pulita e uniforme con una migliore integrità della tenuta.
Integrità strutturale e resistenza alla perforazione
I film ad alta barriera sono progettati non solo per la resistenza chimica ma anche per la durabilità fisica. I film barriera coestrusi multistrato includono tipicamente strati strutturali come poliammide (nylon) o poliestere che contribuiscono:
- Elevata resistenza alla perforazione — fondamentale per prodotti con spigoli vivi come le ossa nelle confezioni di carne o gli strumenti medici
- Resistenza alla rottura da flessione — mantiene l'integrità della barriera anche dopo ripetute piegature o manipolazioni durante la spedizione
- Stabilità dimensionale — resiste allo stiramento e alla distorsione sulle linee di confezionamento ad alta velocità
In termini pratici, una pellicola barriera coestrusa a 5 strati può raggiungere una resistenza alla perforazione di oltre 15 N — significativamente superiore rispetto alle alternative a strato singolo o laminato di base — riducendo i guasti di imballaggio durante il trasporto con margini misurabili.
Versatilità nelle applicazioni di termoformatura e di copertura
I film ad alta barriera sono progettati per funzionare in un'ampia gamma di formati di imballaggio. Sia le applicazioni web superiori (coperchio) che quelle inferiori (formatura) beneficiano delle proprietà del film barriera, che le rendono adatte per:
- Vassoi termoformati per carni fresche e lavorate
- Confezionamento sottovuoto skin (VSP) per la vendita al dettaglio di prodotti ittici e pollame
- Confezionamento in atmosfera modificata (MAP) per prodotti di gastronomia
- Blister per compresse e capsule farmaceutiche
- Buste sterili per strumenti chirurgici e dispositivi medici
La possibilità di utilizzare una pellicola barriera sia sul nastro di formatura che su quello di copertura, superiore e inferiore, significa che l'intera cavità sigillata è protetta, non solo un lato. Questo approccio a sistema chiuso è ciò che rende efficace il confezionamento sottovuoto e MAP.
Compatibilità con linee di confezionamento ad alta velocità
La moderna produzione alimentare e farmaceutica opera a un ritmo elevato. I film ad alta barriera sono progettati per funzionare in modo affidabile su macchine termoformatrici e flow-wrap automatizzate senza rallentare la produzione. Le principali proprietà favorevoli al processo includono:
- Forza di tenuta costante — gli strati termosaldati sono formulati per sigillature ripetibili in un'ampia gamma di temperature (tipicamente 120–180°C)
- Spessore uniforme — il controllo stretto dello spessore (±2–3%) previene cedimenti delle guarnizioni e la formazione di incongruenze
- Basso coefficiente di attrito (COF) — consente un'alimentazione fluida della pellicola e riduce gli inceppamenti sulle linee orizzontali form-fill-seal (HFFS).
- Profondità di formatura costante — i film barriera termoformabili possono raggiungere rapporti di stiro fino a 1:3 senza che lo strato barriera si rompa
I tempi di inattività dovuti a guasti agli imballaggi sono costosi. Le pellicole progettate per garantire la coerenza del processo riducono le confezioni scartate e le interruzioni della linea: un vantaggio operativo diretto.
Necessità ridotta di imballaggi secondari
Poiché l'imballaggio primario ad alta barriera fornisce da solo una protezione sufficiente, i produttori spesso possono farlo eliminare o semplificare gli strati di imballaggio secondario . Ciò riduce i costi totali del materiale di imballaggio, riduce il peso della spedizione e diminuisce i rifiuti complessivi.
Ad esempio, un prodotto che in precedenza richiedeva un sacchetto primario più un rivestimento esterno in alluminio potrebbe necessitare solo di un singolo vassoio termoformato ad alta barriera con una pellicola di copertura, riducendo l'utilizzo del materiale del 30-50% e tagliando di conseguenza i costi di imballaggio secondario.
Questa semplificazione va a vantaggio anche della presentazione al dettaglio: un'unica confezione con barriera trasparente offre piena visibilità del prodotto senza ulteriore imballaggio, cosa che la ricerca collega costantemente al miglioramento delle decisioni di acquisto dei consumatori.
Idoneità per categorie di prodotti sensibili
I film ad alta barriera sono particolarmente critici nelle categorie in cui la degradazione del prodotto ha conseguenze sulla sicurezza o sull'efficacia, non solo sulla qualità:
- Prodotti farmaceutici : I principi attivi contenuti in compresse e capsule possono degradarsi in presenza di umidità o ossigeno. Le pellicole blister barriera mantengono la stabilità del farmaco per tutta la durata di conservazione, che può essere di 24-36 mesi.
- Dispositivi medici : I dispositivi medici sterili richiedono un imballaggio che mantenga la sterilità dalla produzione al punto di utilizzo. Le buste barriera testate secondo gli standard ISO 11607 lo garantiscono.
- Elettronica : I componenti sensibili all'umidità (come PCB e sensori) vengono spediti in sacchetti barriera con essiccanti per prevenire la corrosione durante il trasporto.
- Alimenti di alto valore : Prodotti come caffè speciali, formaggi di prima qualità e salumi giustificano il costo incrementale degli imballaggi barriera a causa del valore economico della prevenzione del deterioramento.
Domande frequenti
Q1: Qual è la differenza principale tra la pellicola da imballaggio standard e la pellicola da imballaggio ad alta barriera?
Le pellicole standard offrono una resistenza minima alla trasmissione di gas e umidità. Le pellicole ad alta barriera utilizzano materiali specializzati (come EVOH, PVDC o strati di nylon coestruso) per ridurre OTR e WVTR a livelli molto bassi, spesso inferiori rispettivamente a 1 cc/m²/giorno e 1 g/m²/giorno.
Q2: Cosa significa "pellicola ad alta barriera superiore e inferiore" nell'imballaggio?
Si riferisce all'utilizzo di una pellicola ad alta barriera sia per il nastro di formazione inferiore (il vassoio o cavità) che per il nastro di copertura superiore (lo strato sigillante). L'utilizzo di una pellicola barriera su entrambi i lati garantisce che l'intero ambiente della confezione sigillata sia protetto dallo scambio di gas.
Q3: I film ad alta barriera sono adatti per gli imballaggi trasparenti?
SÌ. Molti film coestrusi ad alta barriera sono otticamente trasparenti, consentendo la piena visibilità del prodotto pur mantenendo le prestazioni di barriera. Le strutture a base di EVOH in particolare possono raggiungere un'elevata trasparenza con eccellenti proprietà barriera.
D4: È possibile utilizzare film ad alta barriera negli imballaggi in atmosfera modificata (MAP)?
SÌ. La MAP si basa sulla sostituzione dell'atmosfera interna con una miscela di gas specifica (come CO₂ e N₂). I film ad alta barriera sono essenziali per MAP perché impediscono all'atmosfera modificata di dissiparsi attraverso la parete dell'imballaggio nel tempo.
D5: Quali settori utilizzano più comunemente pellicole da imballaggio ad alta barriera?
Gli utenti principali sono la lavorazione alimentare (carne, latticini, snack, piatti pronti), i prodotti farmaceutici (blister, buste), i dispositivi medici (buste sterili) e l'elettronica (sacchetti con barriera antiumidità). Qualsiasi prodotto sensibile all'ossigeno, all'umidità o alla contaminazione può trarne vantaggio.
Q6: Come viene testata la prestazione barriera di una pellicola?
L'OTR viene generalmente misurato secondo gli standard ASTM D3985 o ISO 15105-2, mentre il WVTR viene misurato secondo ASTM F1249 o ISO 15106-3. Questi test standardizzati consentono un confronto coerente tra tipi di film e fornitori.