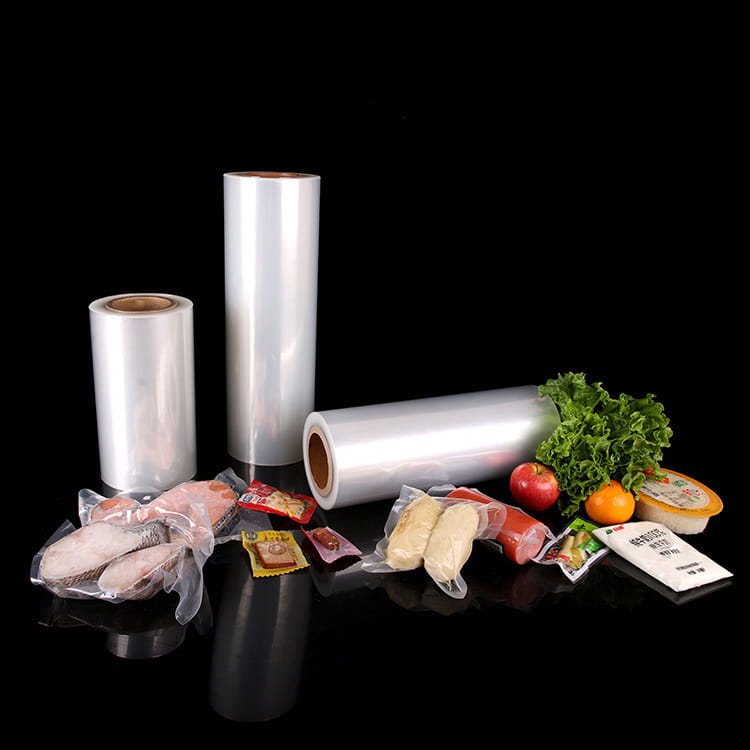


Introduzione: definizione di film formanti e non formanti negli imballaggi flessibili
Gli imballaggi flessibili per merci deperibili, soprattutto nei settori alimentare e medico, si basano su una distinzione fondamentale tra due famiglie di film: film formanti e film non formabili. I primi sono progettati per essere allungati in profondità o modellati in una cavità (termoformatura), mentre i secondi rimangono piatti e fungono da copertura o nastro superiore. Comprendere questa differenza è essenziale quando si specifica Film ad alta barriera superiore e inferiore sistemi per applicazioni come il confezionamento in atmosfera modificata (MAP) o il confezionamento sottovuoto skin. L'interazione tra il nastro inferiore (pellicola formante) e il nastro superiore (pellicola non formante o coperchio) determina l'integrità della tenuta, l'ingresso di ossigeno e la resistenza alla perforazione meccanica. Questo articolo fornisce un approfondimento tecnico sulla scienza dei materiali, sui parametri prestazionali e sui criteri di selezione di questi film, con particolare attenzione alle strutture ad alta barriera che utilizzano la coestrusione EVOH, PA e PE.
I dati provenienti da indagini industriali indicano che il passaggio da film monostrato standard a un sistema ad alta barriera formante/non formante adeguatamente abbinato può ridurre i tassi di trasmissione dell’ossigeno (OTR) di oltre il 90%, estendendo la durata di conservazione del prodotto da 7-10 giorni a 25-30 giorni per la carne rossa fresca. La sinergia tra le due reti non è negoziabile: il film formante deve resistere allo stampaggio profondo senza assottigliarsi oltre i limiti accettabili, mentre il film non formabile deve offrire costanti caratteristiche di termosaldabilità e piega morta. Questo articolo analizza i requisiti fisici e chimici di ciascuno, fornisce dati comparativi e include un caso di studio sui miglioramenti dell'efficienza del confezionamento della carne.
Fondamenti tecnici della formazione di film
I film di formatura, spesso definiti nastri di fondo, sono i cavalli di battaglia delle linee di confezionamento di termoformatura. Vengono riscaldati e formati sotto vuoto o sottoposti a pressione in uno stampo per creare una tasca che contiene il prodotto. A Film per termoformatura ad alta barriera deve bilanciare tre proprietà spesso contrastanti: imbutibilità profonda, distribuzione uniforme dello spessore e OTR estremamente basso (tipicamente ≤ 1,0 cc/(m²·24h·atm) per barriera elevata). L'architettura polimerica solitamente include uno strato centrale EVOH (etilene vinil alcol) che fornisce barriera all'ossigeno, circondato da strati di collegamento adesivi e strati strutturali di poliammide (PA) per la resistenza meccanica e polietilene (PE) per la sigillabilità.
Requisiti meccanici chiave per la formazione di film
- Allungamento a rottura: Minimo 300% (MD e TD) per consentire rapporti di imbutitura profonda fino a 3:1 o 4:1 senza rotture.
- Resistenza al drappeggio e all'abbassamento: Le pellicole devono rimanere dimensionalmente stabili quando riscaldate alle temperature di formatura (tipicamente da 90°C a 130°C).
- Resistenza alla perforazione: ≥ 15 N (utilizzando ASTM F1306) per resistere ai bordi affilati delle ossa nelle confezioni di carne.
- Uniformità di diluizione: Un ben progettato Film coestruso PA PE può limitare l'assottigliamento negli angoli più profondi a ≤ 35% dello spessore originale, preservando le prestazioni di barriera.
Ruolo di EVOH nelle strutture di termoformatura
EVOH è il gold standard per la barriera all'ossigeno negli imballaggi flessibili. Tuttavia, le sue proprietà di barriera all’ossigeno si degradano linearmente con l’aumento dell’umidità relativa. Per la formazione di film utilizzati in applicazioni umide o congelate, lo strato EVOH deve essere protetto da pellicole resistenti all'umidità (ad esempio, strati di PA o PE spessi). Un tipico film di formazione potrebbe avere la struttura: PE (sigillante)/Tie/EVOH/Tie/PA (esterno). Il PA fornisce non solo resistenza all'abrasione ma contribuisce anche a una migliore termoformabilità grazie al suo carattere amorfo. Valori OTR per un tale 5 strati EVOH Film ad Alta Barriera può essere pari a 0,3–0,5 cc/(m²·24h·atm) a 23°C e 50% di umidità relativa, ma aumentare fino a 1,5–2,0 cc/(m²·24h·atm) a 85% di umidità relativa se gli strati di collegamento sono inadeguati.
| Proprietà | Film di formatura standard (PA/EVOH/PE) | Film di formatura ad alte prestazioni (PA/EVOH/PA/EVOH/PE) |
|---|---|---|
| Spessore totale (μm) | 120–180 | 150–250 |
| OTR (cc/(m²·24h·atm)) | 1.2–1.8 | 0,3–0,6 |
| WVTR (g/(m²·24h)) | 4–7 | 2–4 |
| Profondità massima di disegno (mm) | 60–80 | 90–120 |
Film non formabili: il ruolo dei nastri superiori e del coperchio
I film non formanti, detti anche top web o lidding, non sono soggetti ad alcun imbutitura profonda. Invece, vengono adagiati sulla tasca formata e sigillati sotto calore e pressione. Nonostante questo ruolo apparentemente più semplice, le esigenze tecniche di a Film di copertura ad alta barriera sono altrettanto stringenti. La pellicola deve avere un'eccellente piega morta (rimanere piatta senza arricciarsi), una temperatura iniziale di termosaldatura costante (tipicamente 115°C–135°C) ed un'elevata resistenza alla delaminazione durante la pelatura. Nelle applicazioni easy-peel, è richiesta una resistenza alla pelatura controllata (ad esempio, 5–10 N/15 mm), mentre per la sigillatura ermetica sono specificate resistenze alla pelatura superiori a 25 N/15 mm.
Film sul nastro superiore e inferiore: abbinamento sinergico
In un sistema di imballaggio completo, il nastro superiore (non formabile) e il nastro inferiore (formante) sono raramente identici. Il nastro superiore è spesso più sottile (40–90 µm) e progettato per garantire stampabilità, chiarezza ottica e proprietà antiappannamento. Il suo strato barriera (solitamente EVOH o PET rivestito con ossido di alluminio) deve corrispondere o superare l'OTR del nastro inferiore per evitare un effetto di "anello debole". Ad esempio, se il film di formatura ha un OTR di 0,5 cc/(m²·24h·atm) ma il film di copertura consente 3,0 cc/(m²·24h·atm), l'OTR totale della confezione sarà dominato dal coperchio. Ecco perché specificare Film ad alta barriera superiore e inferiore come sistema è fondamentale. Audit condotti nel mondo reale hanno dimostrato che strati barriera non corrispondenti causano il 40% dei casi di deterioramento prematuro dei prodotti a base di carne MAP.
- Rivestimenti antiappannamento: Necessario per i prodotti refrigerati per mantenere la visibilità.
- Easy-peel con rigatura laser: Permette l'apertura parziale senza strappare la pellicola.
- Alto scivolamento e antistatico: Essenziale per le macchine HFFS (form-fill-seal) orizzontali ad alta velocità.
Un'innovazione degna di nota è l'uso della PA orientata (OPA) nelle pellicole non formanti per migliorare la resistenza alla perforazione riducendo allo stesso tempo lo spessore. Le strutture OPA/EVOH/PE offrono un eccellente rapporto rigidità/peso e stanno sostituendo sempre più i coperchi a base di PET nei vassoi per carne.
Differenze fondamentali: pellicole formanti e non formanti – Tabella di confronto
Per selezionare la pellicola corretta per ciascuna bobina, gli ingegneri devono comprendere i diversi parametri prestazionali. La tabella seguente riassume le differenze fondamentali tra film formanti e non formanti nel contesto degli imballaggi flessibili ad alta barriera.
| Parametro | Film di formazione (nastro inferiore) | Film non formante (nastro superiore/coperchio) |
|---|---|---|
| Capacità di termoformatura | Sì, deve essere steso in uno stampo (rapporto di stiro fino a 1:4) | No – rimane piatto; solo leggera flessione |
| Intervallo di spessore tipico | 120–250 µm (più spesso per compensare l'assottigliamento) | 40–90 µm (più sottile perché non diluito) |
| Sollecitazione meccanica primaria | Perforazione e trazione durante la formatura; abrasione dopo il riempimento | Impatto durante la sigillatura; forza di sbucciatura per l'apertura |
| Strato sigillante | Solitamente PE (basso punto di fusione, buona adesione a caldo) | PE o PP modificato (finestra di tenuta più ampia) |
| Posizione dello strato barriera | Centrato o più vicino al lato del prodotto | Spesso più vicino alla superficie esterna (per proteggere EVOH dall'umidità) |
| Requisito OTR tipico | ≤ 1,0 cc/(m²·giorno) | ≤ 1,5 cc/(m²·giorno) (ma adattato al nastro inferiore) |
Nelle linee di confezionamento ad alta velocità, la pellicola di formatura deve inoltre presentare un basso attrito sulle piastre riscaldanti e un comportamento di abbassamento costante. I film non formanti, al contrario, richiedono eccellenti proprietà di svolgimento e dissipazione statica per prevenire rotture del nastro. Queste specifiche complementari ma distinte determinano la selezione di Film formanti e non formanti un compito di ingegneria specializzata.
La struttura ad alta barriera: ruolo della coestrusione di EVOH, PA e PE
Sia i film formanti che quelli non formanti raggiungono elevate prestazioni barriera attraverso la coestrusione multistrato, tipicamente 5, 7 o 9 strati. La barriera centrale dell'ossigeno è quasi sempre EVOH (con contenuto di etilene 27–44% in moli). Un contenuto inferiore di etilene fornisce una barriera migliore ma una lavorabilità inferiore. La struttura portante è PA6 o PA amorfo (PA6I/6T) che contribuisce alla profondità di termoformatura e alla resistenza alla perforazione. Lo strato sigillante, solitamente PE o una miscela di LLDPE e LDPE, garantisce una tenuta ermetica in un ampio intervallo di temperature. L'immagine seguente illustra una tipica pellicola coestrusa ad alta barriera a 5 strati utilizzata sia per applicazioni di formatura che non formatura (con rapporti di spessore dello strato regolati in base al ruolo).
Per la formazione di film, lo strato PA viene posizionato all'esterno (o all'interno) per proteggere l'EVOH dalle fessurazioni durante l'imbutitura profonda. Per i film non formanti è possibile utilizzare la stessa struttura, ma spesso lo strato PA viene sostituito con un materiale a modulo più elevato come PET o OPA per ridurre l'allungamento. L'uso di EVOH Film ad Alta Barriera La tecnologia consente ai confezionatori di raggiungere valori OTR inferiori a 0,2 cc/(m²·giorno) con design a 7 strati che includono strati aggiuntivi di EVOH e PA. Tuttavia, l'ottimizzazione dei costi porta spesso alla coestrusione a 5 strati con strati di collegamento a base di poliolefine innestate con anidride maleica, che forniscono una forza di adesione interstrato > 5 N/15 mm.
Applicazione nel confezionamento della carne: confezionamento sottovuoto skin e termoformatura
L'imballaggio della carne rappresenta una delle applicazioni più impegnative per i film flessibili ad alta barriera, che combina imbutitura profonda, elevata umidità e contorni netti del prodotto. Due tecnologie dominanti si basano su film formanti e non formanti: il confezionamento sottovuoto skin (VSP) e la termoformatura MAP. Nella VSP, il nastro superiore (non formabile) viene riscaldato e stirato sotto vuoto sulla carne, adattandosi a ogni contorno, mentre il nastro inferiore (formante) viene preformato solo leggermente. Ciò richiede il Pellicola per imballaggio sottovuoto di avere eccezionale morbidezza ed elevato allungamento (>400%). Tipicamente, VSP utilizza una struttura PA/EVOH/PE con uno spessore totale di 80–120 µm e un OTR ≤ 0,8 cc/(m²·giorno).
Al contrario, la termoformatura tradizionale utilizza un'anima inferiore rigida (formatura) che crea una cavità profonda, mentre l'anima superiore non formabile viene semplicemente sigillata in piano lungo la flangia. Per i tagli primari di carne bovina di grandi dimensioni, la pellicola di formatura deve gestire profondità di stiro di 100 mm o più. I dati di un produttore europeo di carne (anonimo) hanno dimostrato che, passando da un film di formatura PA/PE standard a un film a 5 strati Film coestruso PA PE con EVOH centrale, il contenuto di ossigeno all'interno della confezione è sceso dal 2,5% allo 0,3% dopo 14 giorni e la durata di conservazione è aumentata da 18 a 34 giorni a 2°C. La chiave era lo spessore uniforme dell'EVOH lungo gli angoli formati, che rimaneva superiore a 6 µm anche con un rapporto di stiro di 3,2:1.
Guida alla selezione di film per l'imballaggio della carne
- Carni rosse fresche (alto gocciolamento): Utilizzare una pellicola non formante con rivestimento antiappannamento e una pellicola formante con un WVTR elevato (per consentire la fuoriuscita dell'umidità?) – in realtà un WVTR basso per prevenire l'essiccazione. Spessore EVOH ≥ 8 µm.
- Carni lavorate (salame, prosciutto): Richiedono un'elevata resistenza alla perforazione da frammenti ossei; utilizzare film di formatura ricchi di PA (40% di contenuto di PA).
- Carne congelata: Deve evitare la fragilità; scegliere un film di formatura con modificatori di impatto a bassa temperatura (ad esempio, miscela EVA).
Il Film da imballaggio flessibile per carne deve anche rispettare le normative FDA e UE sul contatto alimentare, in particolare per la migrazione degli oligomeri EVOH. I principali convertitori utilizzano linee di coestrusione che mantengono la purezza dell'EVOH e garantiscono l'assenza di solventi residui. In sintesi, la scelta tra formatura e non formazione della carne non è meramente meccanica; si tratta di bilanciare l'eliminazione dell'ossigeno, la ritenzione di umidità e l'integrità meccanica lungo l'intera catena del freddo.
Selezione tra film formanti e non formanti: parametri chiave
Quando si progetta una struttura di imballaggio flessibile, gli ingegneri devono decidere quale rete (o entrambe) costituirà l'elemento ad alta barriera. In molti casi, entrambi rappresentano una barriera elevata per raggiungere un OTR totale della confezione inferiore a 0,5 cc/(m²·giorno). Tuttavia, esistono scenari in cui solo il film formante o solo il film non formante incorpora EVOH, a seconda della geometria e del costo del prodotto. La tabella seguente fornisce una matrice decisionale.
| Scenario applicativo | Barriera assegnata alla formazione del film | Barriera assegnata al film non formante | Struttura consigliata |
|---|---|---|---|
| Vassoio basso (filetto di carne, formaggio) | Sì, essenziale | Opzionale: può essere PE standard | Formatura: PA/EVOH/PE; Non formabile: PE o PET/PE |
| Trafilato (pollo intero, prosciutto con osso) | Sì, obbligatorio | Sì, per evitare l'ingresso sui bordi | Entrambi: PA/EVOH/PE con EVOH minimo 8 µm |
| Confezione skin sottovuoto (VSP) | Spesso barriera bassa (5–10 cc/m²·giorno) | Alta barriera (EVOH o AlOx) | Formatura: PA/PE; Non formabile: PA/EVOH/PE |
Un altro parametro critico è l'interfaccia di tenuta. Quando una pellicola non formante viene sigillata su una pellicola formante, gli strati sigillanti devono essere compatibili. Sigillanti incompatibili (ad esempio, sigillante PP sulla parte superiore e sigillante PE su quella inferiore) comporteranno tenute deboli o contaminazione delle barre saldanti. Il più moderno Pellicole del nastro superiore e inferiore utilizzare uno strato sigillante coestruso di LLDPE con punto di fusione 110–125°C. Per ottenere sigillature ermetiche, la forza di adesione a caldo a 0,2 secondi dovrebbe essere > 3 N/15 mm.
Infine, considerazioni economiche: i film per formatura sono generalmente più costosi al metro quadrato perché sono più spessi e contengono più PA. Tuttavia, se una pellicola ad alta barriera più sottile e non formabile può sostituire una barriera formante più spessa, l’utilizzo totale del materiale potrebbe diminuire del 20–30%. Le valutazioni del ciclo di vita (LCA) per l'imballaggio della carne indicano che il passaggio da un film di formatura da 180 µm a un film di formatura da 120 µm con un coperchio con barriera alta da 50 µm riduce il consumo di polimero del 28% mantenendo lo stesso OTR, poiché lo strato EVOH del coperchio non viene assottigliato durante la formatura. Questo è un classico esempio della sinergia tra film formanti e non formanti.
Domande frequenti (FAQ)
Q1: È possibile utilizzare una pellicola non formante come pellicola formante se la profondità di imbutitura è molto ridotta?
Tecnicamente, una pellicola non formante (ad esempio, PET/EVOH/PE da 60 µm) potrebbe resistere a una profondità di stiro di 5–10 mm senza strapparsi, ma non avrà l'allungamento o la distribuzione dello spessore necessari per mantenere le proprietà barriera. Per qualsiasi profondità di stiro superiore a 10 mm, è necessaria una pellicola di formatura designata con PA o PET amorfo per evitare un eccessivo assottigliamento e la formazione di fori.
Q2: Qual è il rapporto di stiro massimo ottenibile con un film ad alta barriera PA/EVOH/PE?
Con una pellicola coestrusa a 5 strati contenente il 25% di PA e il 10% di EVOH, sono comuni rapporti di stiro di 1:3,5. Per le pellicole a 7 strati con strati PA aggiuntivi sono possibili rapporti di stiro fino a 1:4,5. Lo spessore dopo la formazione nell'angolo più profondo deve essere misurato; un limite inferiore sicuro è il 35% dello spessore iniziale per mantenere continuo lo strato EVOH.
D3: In che modo l'umidità influisce sulle pellicole ad alta barriera a base di EVOH negli imballaggi di carne refrigerata?
La barriera all’ossigeno di EVOH diminuisce all’aumentare dell’umidità relativa. Al 90% di umidità relativa, l'OTR può essere 8-10 volte superiore rispetto al 50% di umidità relativa. Per mitigare questo problema, utilizzare pellicole multistrato con pelli spesse che impediscono l'umidità (HDPE o PP) su entrambi i lati di EVOH. In pratica, per la carne refrigerata (2-4°C, 85-95% UR all'interno della confezione), l'OTR effettivo di una pellicola EVOH non protetta potrebbe aumentare a 4-5 cc/(m²·giorno), che non è sufficiente per una lunga durata di conservazione. Richiedere sempre i dati dei test ad alta umidità relativa.
Q4: Qual è la differenza tra una pellicola di copertura e un nastro superiore nella termoformatura?
Nella termoformatura, il nastro superiore è la pellicola non formabile che viene sigillata sul nastro inferiore formato dopo il caricamento del prodotto. Una pellicola di copertura è un sottoinsieme dei nastri superiori, generalmente pretagliati o alimentati a bobina, ed è spesso più sottile (30–60 µm). Tutte le pellicole di copertura non sono formabili, ma non tutti i nastri superiori sono di copertura (alcuni nastri superiori sono anche leggermente termoformati in VSP).
Q5: Posso riciclare i film coestrusi in PA/EVOH/PE?
Ilse films are multi-material and generally not accepted in curbside recycling streams due to the difficulty of separating EVOH and PA from PE. However, some advanced recycling facilities use solvent-based separation or pyrolysis. Many meat packers are switching to mono-material PE-based high barrier films (with SiOx coating) to improve recyclability, but those have lower thermoforming depth.