

Comprendere i film tubolari coestrusi PA/PE negli imballaggi moderni
L’industria dell’imballaggio ha subito una trasformazione significativa negli ultimi due decenni. Man mano che le richieste dei prodotti evolvono, i produttori si rivolgono sempre più a tecnologie di pellicola avanzate per soddisfare i severi requisiti di durata di conservazione, protezione del prodotto e sostenibilità. Tra queste innovazioni, i film tubolari coestrusi PA/PE sono emersi come una tecnologia fondamentale per le applicazioni di imballaggio premium.
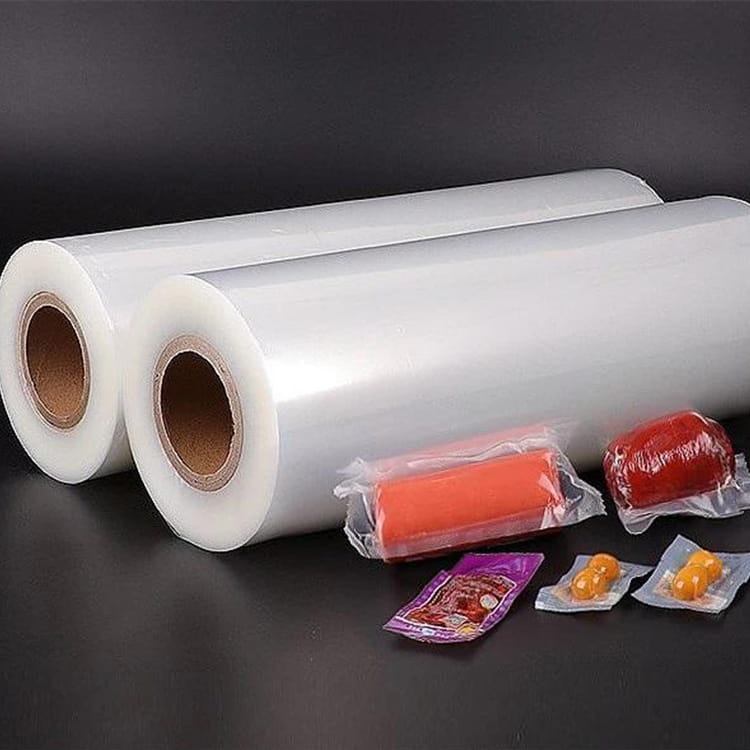
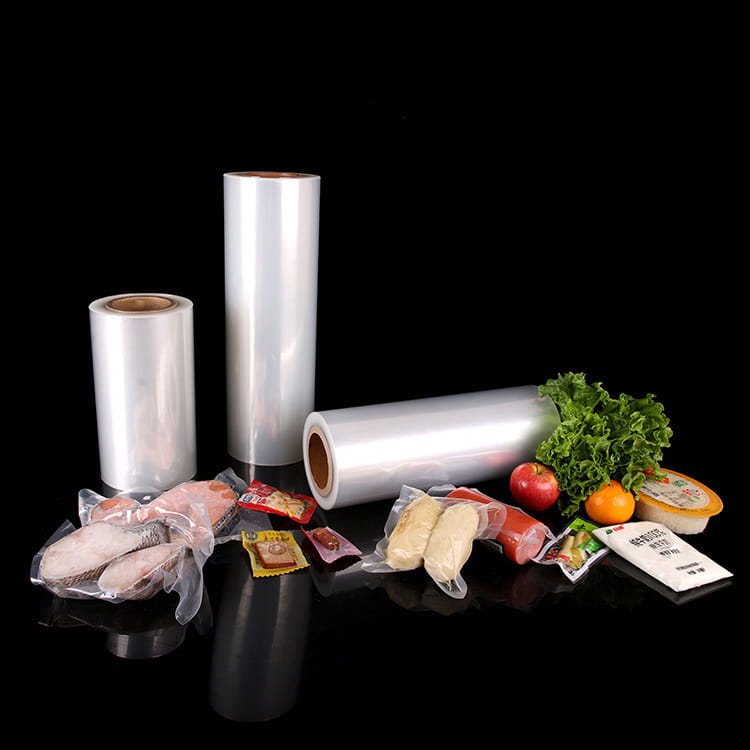
Le pellicole tradizionali a strato singolo o doppio strato hanno svolto adeguatamente il loro scopo per decenni, ma le moderne catene di fornitura richiedono soluzioni più sofisticate. L’aumento dell’e-commerce, delle reti di distribuzione estese e delle aspettative dei consumatori riguardo alla qualità dei prodotti hanno creato la necessità di film che offrano proprietà barriera, resistenza meccanica e versatilità superiori. Questo è dove bobina di film tubolare coestruso La tecnologia si distingue dagli approcci convenzionali.
Questa guida completa esamina le differenze strutturali, prestazionali e pratiche tra i film coestrusi PA/PE e le loro controparti convenzionali. Comprendendo queste distinzioni, i professionisti del packaging possono prendere decisioni informate che bilanciano i requisiti prestazionali con considerazioni sui costi.
Composizione strutturale: il fondamento della performance
Film tubolari convenzionali: sistemi a singolo e doppio strato
Le pellicole tubolari convenzionali utilizzano tipicamente architetture a strati semplici. Una pellicola base monostrato è costituita da polietilene (PE) o polipropilene (PP), che fornisce proprietà barriera fondamentali e resistenza meccanica. I sistemi convenzionali più avanzati sono caratterizzati da due strati, che spesso combinano diversi gradi di polimeri per bilanciare costi e prestazioni.
Il processo di produzione delle pellicole convenzionali è relativamente semplice: un singolo flusso di resina scorre attraverso uno stampo anulare, forma una bolla e produce una struttura tubolare continua. Questa semplicità si traduce in minori costi di investimento e in un semplice controllo della produzione, rendendo le pellicole convenzionali economicamente attraenti per applicazioni ad alto volume in cui i requisiti di barriera rimangono moderati.
Sistemi Coestrusi: Ingegneria di Precisione Multistrato
Film coestruso multistrato la tecnologia cambia radicalmente il modo in cui i materiali vengono combinati. Invece di un singolo flusso di polimero, la coestrusione forza contemporaneamente più flussi di resina attraverso canali separati all’interno dello stesso stampo. Questi flussi convergono e si legano a livello molecolare quando escono, creando una pellicola unificata con spessori e composizioni degli strati controllati con precisione.
Una tipica configurazione coestrusa PA/PE potrebbe includere da tre a cinque strati distinti, ciascuno selezionato per scopi funzionali specifici. Ad esempio, uno strato di collegamento interno promuove l’adesione tra gli strati strutturali, gli strati di barriera all’ossigeno riducono i tassi di permeazione e gli strati di tenuta esterni forniscono protezione meccanica e proprietà superficiali ottimizzate per le operazioni di lavorazione secondaria.
Proprietà meccaniche e integrità strutturale
Resistenza alla trazione e allungamento
L'architettura multistrato dei film coestrusi migliora intrinsecamente le prestazioni meccaniche. La combinazione di diversi polimeri con proprietà complementari crea una struttura composita in cui ogni strato rinforza i punti deboli degli altri.
I film convenzionali in PE monostrato mostrano tipicamente una resistenza alla trazione nella direzione della macchina (MD) di 20-35 MPa. I sistemi PA/PE coestrusi raggiungono normalmente 28-45 MPa incorporando strati barriera in PA ad alta resistenza che contribuiscono in modo significativo al modulo di trazione complessivo pur mantenendo caratteristiche di allungamento desiderabili.
Resistenza alla perforazione e allo strappo
La resistenza alla perforazione, ovvero la capacità di sopportare carichi puntuali senza rompersi, distingue le pellicole premium dalle pellicole di base. Le pellicole convenzionali mostrano valori di perforazione moderati di 2-4 kg/mm. Le strutture coestruse con distribuzione ottimizzata degli strati e selezione dei materiali raggiungono 4-7 kg/mm, fornendo una protezione sostanzialmente maggiore contro i danni derivanti da spigoli vivi, superfici ruvide o scenari di impatto comuni negli ambienti logistici.
Anche la propagazione della lacrimazione migliora nei sistemi coestrusi. L'introduzione di strati distinti con diverse resistenze allo strappo crea modelli di distribuzione interna delle sollecitazioni che arrestano la propagazione degli strappi prima che attraversino l'intero spessore del film. Questo fenomeno si rivela particolarmente utile per i prodotti confezionati sottovuoto dove le forze di decompressione improvvise potrebbero altrimenti causare guasti catastrofici.
Resistenza agli urti e alla flessibilità
La durata di conservazione prolungata e le catene di fornitura complesse espongono le pellicole a stress meccanici ripetuti: compressione, flessione, cicli di temperatura. Le pellicole convenzionali accumulano microfessurazioni e sbiancamento da stress man mano che si accumulano stress interni. L'architettura coestrusa PA/PE distribuisce queste sollecitazioni cicliche su più strati, estendendo notevolmente il tempo di inizio della fessurazione da flessione. I test rivelano un miglioramento di 5-10 volte nella resistenza alla compressione ripetuta prima che appaiano danni visibili.
Capacità di elaborazione e flessibilità produttiva
Prestazioni di termosaldatura
Lo strato sigillante in un film coestruso può essere progettato indipendentemente dai requisiti di barriera. Compromesso sulle pellicole convenzionali: scelta di gradi PE che bilanciano le proprietà barriera con il comportamento di tenuta. I sistemi coestrusi dedicano uno strato esterno specificamente ottimizzato per le prestazioni di tenuta mantenendo la funzione barriera attraverso gli strati interni.
Questa separazione consente temperature di saldatura inferiori di 10-15°C rispetto alle pellicole convenzionali per una resistenza di saldatura equivalente, riducendo lo stress termico sui prodotti confezionati e migliorando l'efficienza energetica nelle operazioni form-fill-seal ad alta velocità. Inoltre, la consistenza della qualità della sigillatura migliora notevolmente poiché la composizione dello strato sigillante rimane costante indipendentemente dalle modifiche alla formulazione dello strato barriera.
Adesione e stampa dell'inchiostro
La stampa diretta su confezioni di film richiede un'eccellente adesione dell'inchiostro, ma i materiali con strato barriera non sempre accettano facilmente gli inchiostri. Le architetture coestruse risolvono questo problema attraverso strati esterni dedicati con energia superficiale ottimizzata e compatibilità chimica per gli inchiostri da stampa. Le pellicole convenzionali spesso richiedono un trattamento corona o promotori di adesione; i sistemi coestrusi spesso funzionano adeguatamente senza pretrattamento.
Conversione e lavorazione secondaria
Le operazioni di trasformazione (taglio, formazione di sacchetti, perforazione) impongono intense sollecitazioni localizzate. I film coestrusi mostrano una stabilità dimensionale superiore durante la conversione, producendo dimensioni della busta più uniformi e meno difetti. La struttura multistrato assorbe l'energia proveniente dalle fustelle in modo più efficace, riducendo la delaminazione e la spaccatura dei bordi comuni con le pellicole convenzionali.
Domini applicativi e requisiti prestazionali
Imballaggio alimentare
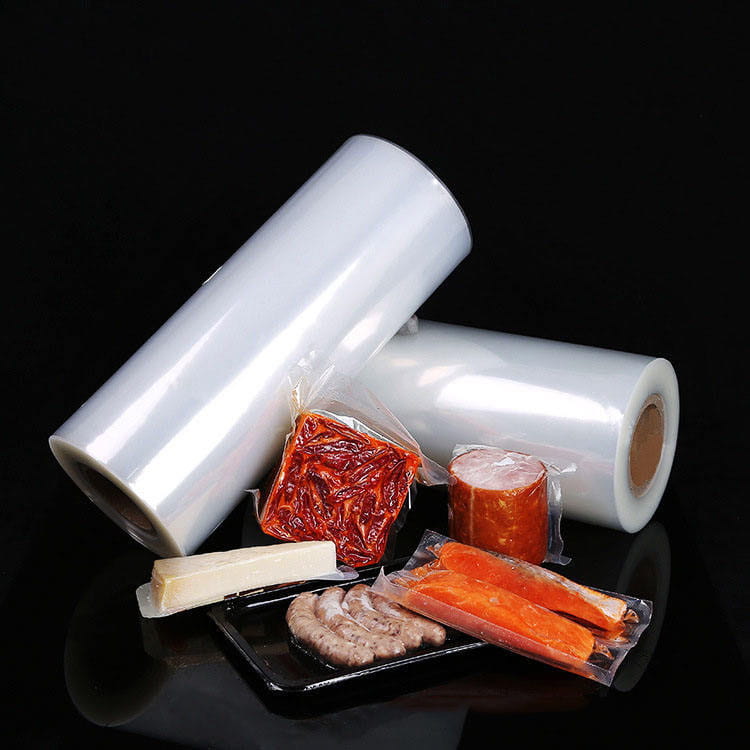
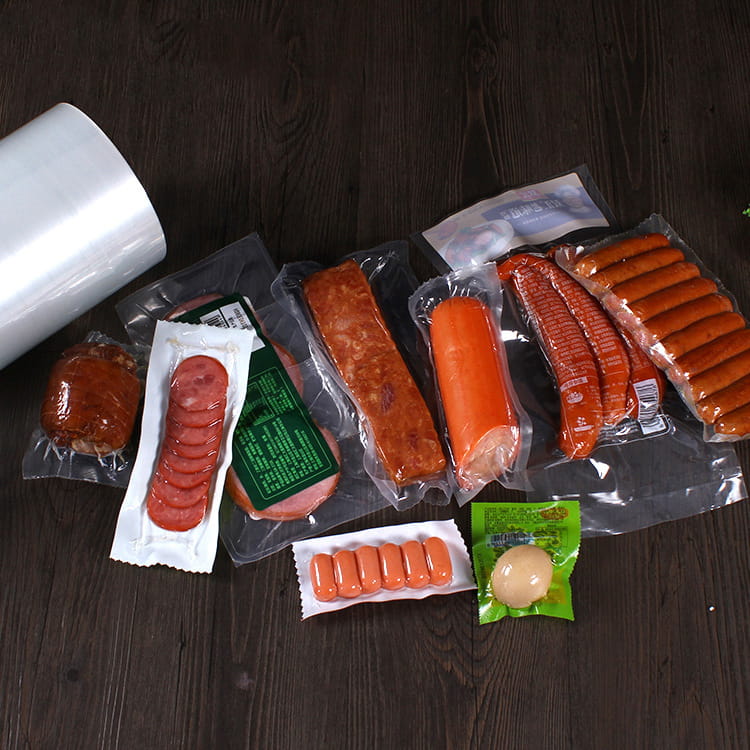
Il packaging alimentare rappresenta il settore di applicazione più vasto sia per i film convenzionali che per quelli coestrusi. Tuttavia, il divario prestazionale diventa evidente con i prodotti premium. I film coestrusi eccellono nelle applicazioni che richiedono una durata di conservazione prolungata: salumi confezionati sotto vuoto, confezionamento asettico di formaggi, caffè speciali e polveri nutrizionali beneficiano tutti di barriere potenziate contro l'ossigeno e l'umidità.
Le pellicole convenzionali rimangono adeguate per prodotti con durata di conservazione più breve (2-4 settimane) in ambienti a temperatura stabile. Ma man mano che le reti di distribuzione si estendono e la complessità della supply chain aumenta, anche i prodotti alimentari di base migrano sempre più verso soluzioni coestruse per ridurre il rischio di deterioramento e i costi di conformità normativa.
Packaging farmaceutico e medicale
Le applicazioni farmaceutiche richiedono un'assoluta affidabilità della barriera. L'ingresso di umidità può innescare la degradazione chimica dei principi attivi sensibili; l'ossigeno può ossidare vitamine e composti sensibili. Film coestruso ad alta barriera fornisce la coerenza e i margini di prestazione richiesti dai quadri normativi e dalle specifiche del produttore. Il sovrapprezzo dei film coestrusi rappresenta una percentuale trascurabile del costo del prodotto finito, garantendo al tempo stesso una mitigazione del rischio critico.
Imballaggio di materiali chimici e reattivi
Prodotti chimici aggressivi, solventi e composti reattivi richiedono materiali in pellicola con eccezionale resistenza chimica combinata con funzione barriera. Le architetture coestruse consentono l'incorporazione di materiali barriera specializzati mantenendo strati esterni economicamente vantaggiosi. Ad esempio, gli strati barriera a base di EVOH forniscono un’eccezionale resistenza chimica mentre gli strati sigillanti in PE garantiscono l’integrità affidabile della confezione.
Applicazioni industriali e agricole
L'imballaggio delle sementi, la protezione dei fertilizzanti e la protezione dei prodotti industriali beneficiano della maggiore durata e delle proprietà barriera dei film coestrusi. Lo stoccaggio prolungato all'aperto espone le pellicole alla degradazione dei raggi UV e all'umidità ambientale. I sistemi coestrusi con strati esterni stabilizzati ai raggi UV e barriere contro l'umidità mantengono la vitalità del prodotto attraverso cicli di stoccaggio stagionali in cui le pellicole convenzionali potrebbero fallire.
Matrice di idoneità dell'applicazione
| Tipo di applicazione | Durata di conservazione | Pellicola convenzionale | Pellicola coestrusa |
|---|---|---|---|
| Carne Sottovuoto | 4-8 settimane | Marginale | Eccellente |
| Prodotti in polvere | 12 mesi | Povero | Eccellente |
| Prodotti freschi | 2-3 settimane | Bene | Eccellente |
| Prodotti farmaceutici | 24 mesi | Povero | Essenziale |
| Imballaggio delle merci | 1-4 settimane | Adeguato | Eccessivo |
Analisi costi-benefici e considerazioni economiche
Premio per il costo dei materiali
I film coestrusi richiedono un sovrapprezzo del materiale del 25-45% rispetto ai film convenzionali, a seconda della formulazione dello strato barriera e dello spessore del film. Per i produttori abituati ai prezzi delle materie prime, questo premio merita un’attenta giustificazione economica. Il calcolo, tuttavia, va ben oltre i costi dei materiali.
Costo totale di proprietà
Un’analisi economica completa deve tenere conto di molteplici fattori oltre ai costi materiali:
- Riduzione del deterioramento e degli sprechi del prodotto grazie alla durata di conservazione prolungata
- Miglioramento dell'efficienza di conversione e riduzione del tasso di difetti
- Minore consumo di energia termica durante la termosaldatura
- Riduzione dei richiami di prodotti e responsabilità per contaminazione o degrado
- Percezione del marchio migliorata a supporto dei prezzi premium
- Conformità normativa e semplificazione della documentazione
Analisi del pareggio
Per molti produttori di beni confezionati il punto di pareggio economico si raggiunge in modo sorprendentemente rapido. Consideriamo un produttore di snack che produce un milione di buste al mese. Una riduzione del 2% dei rifiuti attraverso una durata di conservazione prolungata grazie a una migliore protezione barriera elimina 20.000 confezioni rovinate. Con un valore tipico del prodotto finito pari a 4-5 dollari per busta, questa riduzione dei rifiuti equivale a 80.000-100.000 dollari al mese, superando di gran lunga il tipico sovrapprezzo del costo del materiale di 5.000-10.000 dollari al mese.
Allo stesso modo, una portata distributiva estesa consentita da una durata di conservazione superiore può sbloccare canali di mercato premium con margini unitari più elevati. Il posizionamento premium nella vendita al dettaglio specializzata o nei mercati internazionali richiede spesso premi di prezzo del 15-30% che giustificano facilmente l'investimento in film coestrusi.
Valore di mitigazione del rischio
I richiami dei prodotti rappresentano eventi finanziari catastrofici che vanno oltre i costi di sostituzione immediata. Sanzioni normative, spese legali, danni al marchio e perdita di quote di mercato possono superare i 10-50 milioni di dollari per richiami importanti. I film coestrusi riducono significativamente il rischio di richiamo grazie a margini costanti di prestazione barriera che resistono alla variabilità della produzione e alle incertezze della catena di fornitura.
Considerazioni ambientali e di sostenibilità
Efficienza dei materiali e riduzione dei rifiuti
Contrariamente a ogni aspettativa, i film coestrusi possono offrire prestazioni ambientali superiori nonostante i costi dei materiali più elevati. Consentendo una durata di conservazione prolungata, i film coestrusi riducono drasticamente gli sprechi alimentari lungo tutta la catena di approvvigionamento. I dati provenienti da studi sull'impatto ambientale indicano che la durata di conservazione prolungata, riducendo gli scarti di appena il 3-5%, in genere supera l'impatto ambientale derivante dall'utilizzo di materiale aggiuntivo nella pellicola stessa.
Dal punto di vista della produzione, i processi di coestrusione raggiungono tassi di utilizzo del materiale più elevati. Viene generato meno materiale di scarto e di scarsa qualità rispetto alla produzione convenzionale, migliorando l’efficienza complessiva della produzione e riducendo l’impatto delle discariche.
Considerazioni sulla fine del ciclo di vita
I film coestrusi multistrato presentano sfide per il riciclaggio meccanico rispetto ai film convenzionali monostrato. Tuttavia, le tecnologie emergenti di riciclo chimico progettate specificamente per strutture multistrato offrono percorsi per recuperare il valore del polimero anche da architetture di film complesse. Inoltre, la durata superiore dei film coestrusi riduce la frequenza di sostituzione dell'imballaggio, prolungando il ciclo di vita del prodotto.
Energia ed emissioni
Le moderne apparecchiature di coestrusione funzionano con un'efficienza energetica paragonabile alle apparecchiature di estrusione convenzionali. Mentre i costi di trasporto dei materiali aumentano leggermente a causa della maggiore densità del film, la maggiore durata di conservazione del prodotto consentita dai film coestrusi spesso consente una logistica consolidata e una frequenza di trasporto ridotta, compensando potenzialmente gli impatti ambientali legati al materiale.
Selezione del tipo di pellicola giusto per la tua applicazione
Quadro decisionale
La scelta tra film convenzionali e coestrusi richiede una valutazione sistematica di molteplici fattori. Consideriamo il seguente quadro:
Domande critiche
- Sensibilità del prodotto: Il tuo prodotto si degrada se esposto a ossigeno, umidità o luce? I prodotti sensibili giustificano investimenti coestrusi.
- Requisiti di durata di conservazione: Le estensioni oltre le 8-12 settimane favoriscono fortemente i film coestrusi. Le richieste di breve durata potrebbero non giustificare il premio.
- Durata della catena di fornitura: Le catene di fornitura più lunghe (distribuzione internazionale, tempi di vendita al dettaglio estesi) beneficiano di una protezione barriera estesa.
- Stabilità della temperatura: I prodotti esposti a temperature estreme durante lo stoccaggio o il trasporto beneficiano della stabilità meccanica superiore dei film coestrusi.
- Formato del pacchetto: Il confezionamento sottovuoto e la lavorazione asettica richiedono quasi sempre prestazioni coestruse. Il modulo di riempimento-sigillo standard potrebbe non esserlo.
- Requisiti normativi: Le applicazioni farmaceutiche e mediche in genere richiedono prestazioni barriera che solo le pellicole coestruse offrono in modo affidabile.
- Posizionamento del marchio: Il posizionamento premium sul mercato spesso giustifica, e addirittura richiede, le prestazioni della pellicola coestrusa come parte della proposta di valore.
Matrice di giustificazione economica
Utilizza questa matrice semplificata per valutare la fattibilità economica dei film coestrusi per la tua applicazione:
- Luce verde (fortemente giustificata): Durata di conservazione >12 settimane, valore del prodotto >3$ per unità, catena di fornitura >6 settimane, requisiti normativi presenti o posizionamento premium del marchio critico.
- Luce gialla (considerare attentamente): Durata di conservazione 6-12 settimane, valore del prodotto $ 1-3 per unità, catena di fornitura 2-6 settimane, potenziali vantaggi in termini di qualità o riduzione degli sprechi.
- Luce rossa (difficile da giustificare): Durata di conservazione <6 settimane, prodotto di base dal valore <$1, catena di fornitura locale <2 settimane, nessuno spreco o problema di qualità.
Innovazioni emergenti e direzioni future
Tecnologie di barriera avanzate
L'industria dell'imballaggio continua a sviluppare le capacità di coestrusione. Stanno emergendo nuovi materiali barriera che offrono tassi di trasmissione dell'ossigeno inferiori a 0,5 cc/m2/giorno, consentendo estensioni della durata di conservazione a 24 mesi anche in applicazioni tradizionalmente difficili. Questi materiali a barriera ultraelevata utilizzano tipicamente nanoparticelle ceramiche o formulazioni EVOH specializzate che creano percorsi tortuosi per le molecole di gas, avvicinandosi ai limiti teorici della barriera.
Innovazioni orientate alla sostenibilità
I produttori stanno sviluppando film coestrusi che incorporano percentuali di contenuto riciclato del 30-50% mantenendo la parità di prestazioni con i film di materiale vergine. I progressi del riciclaggio meccanico e chimico consentono sempre più approcci di economia circolare in cui le strutture multistrato possono essere recuperate e riprocessate anziché scartate.
Additivi di strato funzionale
Le innovazioni emergenti aggiungono capacità funzionali ai film coestrusi senza aumentare il numero di strati. Additivi antimicrobici, agenti anti-ossidazione e composti che assorbono l'etilene possono essere incorporati in strati dedicati, estendendo la freschezza del prodotto e riducendo i meccanismi di deterioramento che la sola barriera all'ossigeno non è in grado di affrontare.
Integrazione intelligente dell'imballaggio
Le strutture di pellicola coestrusa forniscono piattaforme eccellenti per l'integrazione di tecnologie di imballaggio intelligenti: indicatori tempo-temperatura, sensori di permeabilità ai gas e indicatori di freschezza. La coerenza prestazionale intrinseca delle pellicole coestruse consente una calibrazione affidabile del sensore e una risposta prevedibile alle condizioni ambientali.
Domande frequenti
D1: Qual è il vantaggio principale dei film coestrusi PA/PE rispetto ai film convenzionali?
Il vantaggio principale è la prestazione barriera superiore. I film coestrusi PA/PE riducono i tassi di trasmissione dell'ossigeno del 50-80% e i tassi di trasmissione del vapore acqueo del 60-75% rispetto ai film convenzionali. Questa barriera potenziata estende significativamente la durata di conservazione del prodotto, riducendo il deterioramento e gli sprechi e consentendo al tempo stesso l’accesso a canali di mercato premium che richiedono prodotti con stabilità di conservazione prolungata.
Q2: I film coestrusi sono riciclabili?
Il riciclaggio meccanico di film coestrusi multistrato presenta sfide perché gli strati polimerici misti complicano la lavorazione nei flussi di riciclaggio convenzionali. Tuttavia, le tecnologie emergenti di riciclo chimico progettate per le pellicole multistrato stanno consentendo percorsi di riciclo sempre più pratici. Inoltre, la maggiore durata di conservazione del prodotto garantita dai film coestrusi spesso riduce l’utilizzo complessivo del materiale di imballaggio estendendo il ciclo di vita del prodotto.
D3: Quanto sono più costose le pellicole coestruse rispetto alle pellicole convenzionali?
I costi dei materiali per le pellicole coestruse sono generalmente superiori del 25-45% rispetto alle pellicole convenzionali. Tuttavia, questo premio viene spesso rapidamente compensato dalla riduzione del deterioramento del prodotto, dal miglioramento dell’efficienza di conversione e dall’accesso a segmenti di mercato con margini più elevati. Per molte applicazioni, il costo totale di proprietà favorisce le pellicole coestruse nonostante i costi iniziali dei materiali siano più elevati.
Q4: Le apparecchiature convenzionali possono sigillare film coestrusi?
Sì, le pellicole coestruse sono progettate per funzionare su apparecchiature standard di formatura, riempimento, sigillatura e produzione di buste. Il loro strato sigillante è specificamente progettato per essere compatibile con le temperature e i processi di termosaldatura convenzionali. In alcuni casi, i film coestrusi migliorano effettivamente l’efficienza della sigillatura consentendo temperature di sigillatura più basse e una qualità di sigillatura più costante rispetto alle alternative convenzionali.
D5: Quali intervalli di spessore del film sono tipici per le applicazioni coestruse?
I film tubolari coestrusi variano tipicamente da 40 micron a 150 micron a seconda dei requisiti applicativi. Le applicazioni di imballaggio alimentare utilizzano comunemente spessori di 60-120 micron, mentre le applicazioni sottovuoto e specializzate possono impiegare spessori di 80-150 micron per massimizzare la resistenza alla perforazione e la durata.
D6: In che modo l'umidità influisce sulle prestazioni barriera dei film coestrusi?
I materiali barriera sensibili all'umidità come EVOH possono sperimentare una ridotta efficacia della barriera all'ossigeno a livelli elevati di umidità. Le moderne formulazioni coestruse risolvono questo problema attraverso architetture di stratificazione che isolano gli strati sensibili all'umidità o incorporano strati protettivi resistenti all'acqua. Se adeguatamente formulati, i film coestrusi mantengono prestazioni barriera affidabili in tutti i tipici intervalli di umidità ambientale.
D7: I film coestrusi possono resistere ad applicazioni di lavorazione ad alta temperatura?
I film coestrusi tipicamente resistono a temperature continue fino a 50-60°C e brevi escursioni fino a 80°C a seconda della formulazione. Per le applicazioni a temperature ultra elevate che richiedono un'esposizione prolungata al calore superiore a 65°C, potrebbero essere necessarie pellicole specializzate in poliimmide o barriere avanzate. Consultare le specifiche del materiale per i propri requisiti di temperatura specifici.
D8: Quali opzioni di stampa sono disponibili per i film coestrusi?
Le pellicole coestruse accettano la stampa rotocalco, flessografica e rotocalco tramite apparecchiature di decorazione standard. Nella maggior parte dei casi, lo strato esterno ingegnerizzato fornisce un'eccellente adesione dell'inchiostro senza pretrattamento. Effetti speciali come la metallizzazione o gli effetti lucidi sono compatibili anche con le strutture di film coestruso.
D9: Come si confrontano i film coestrusi con le laminazioni in alluminio per barriera?
I film coestrusi offrono flessibilità e formabilità superiori rispetto ai laminati di alluminio, ottenendo allo stesso tempo proprietà barriera comparabili, o in alcuni casi superiori, a seconda della formulazione. I film coestrusi offrono inoltre un potenziale di riciclabilità superiore e non presentano le vulnerabilità alla perforazione che il sottile foglio di alluminio introduce nelle strutture multistrato.
Q10: Quali misure di controllo qualità garantiscono prestazioni costanti dei film coestrusi?
I produttori utilizzano misurazioni continue in linea delle proprietà della pellicola, tra cui l'uniformità dello spessore, le prestazioni della barriera, la resistenza della sigillatura e le proprietà di trazione. Il controllo statistico del processo e i frequenti test di convalida offline (metodi di prova standard ASTM/ISO) confermano che i lotti di produzione soddisfano i parametri prestazionali specificati durante tutto il ciclo di produzione.