

Introduzione all'imballaggio alimentare ad alta barriera
La richiesta di una durata di conservazione prolungata degli alimenti confezionati ha spinto l’innovazione nei film barriera, che impediscono all’ossigeno, all’umidità e ad altri gas di compromettere la qualità del prodotto. In passato, PVDC (cloruro di polivinilidene) ha dominato gli imballaggi ad alta barriera grazie alle sue eccellenti proprietà di barriera ai gas. Tuttavia, le preoccupazioni ambientali, le limitazioni di elaborazione e i requisiti prestazionali in evoluzione hanno spostato la preferenza del settore verso EVOH (alcol etilene vinilico) .
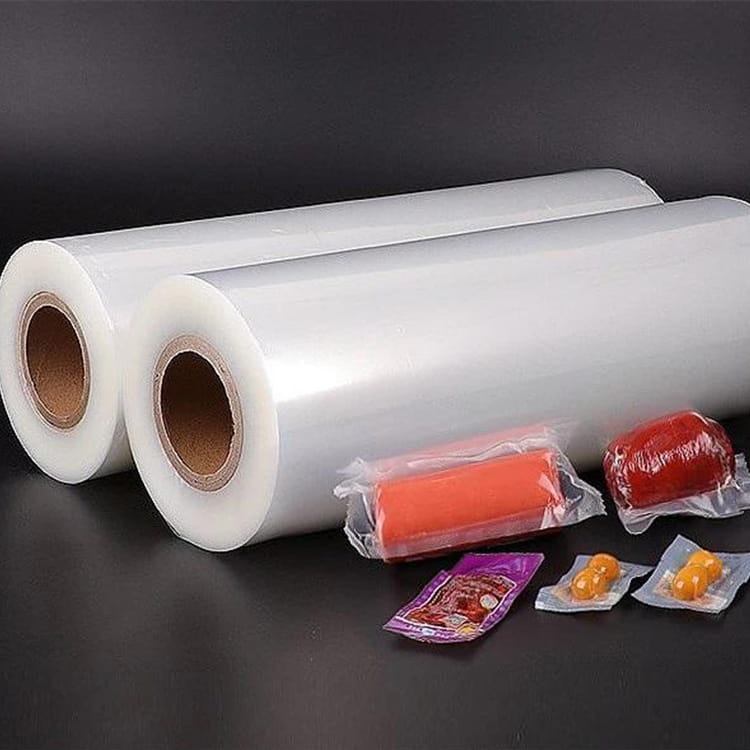
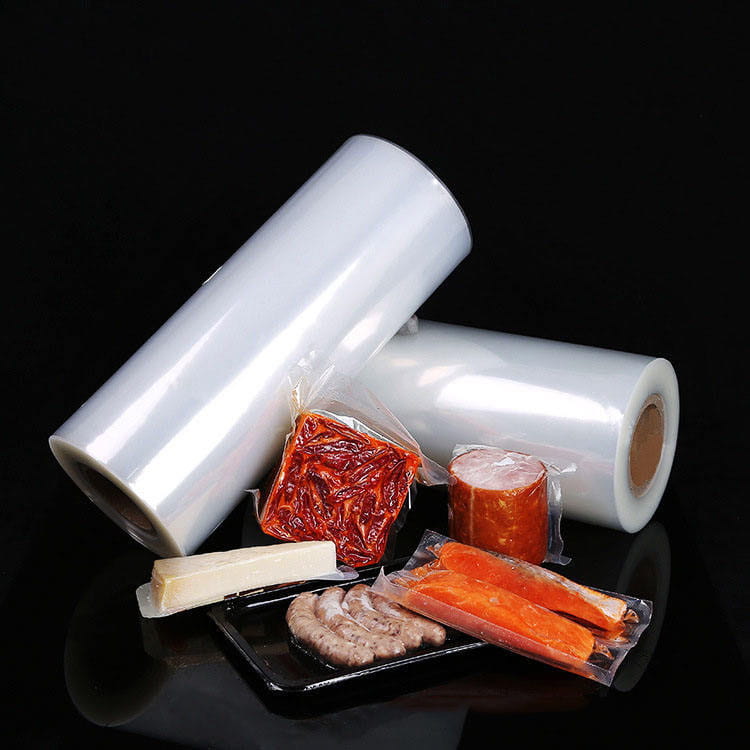
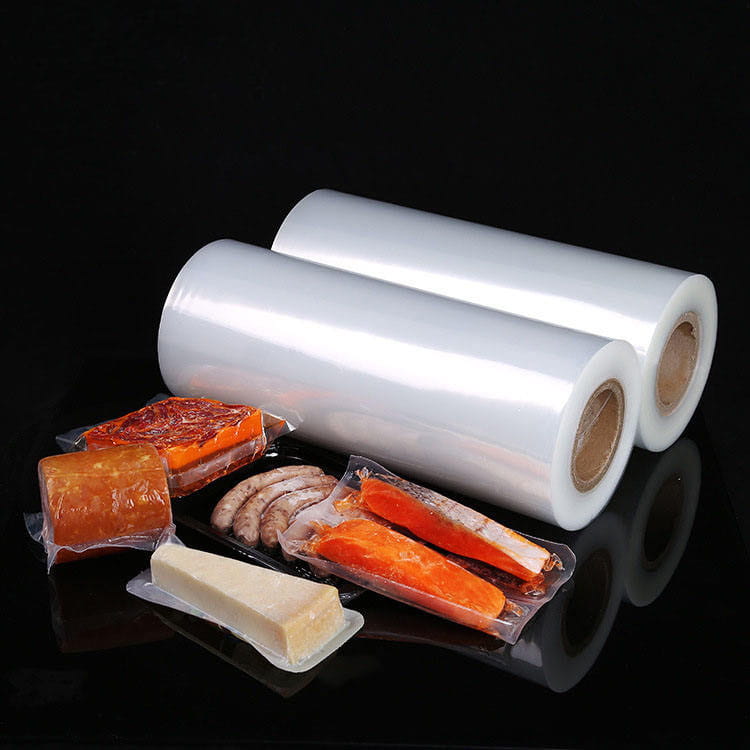
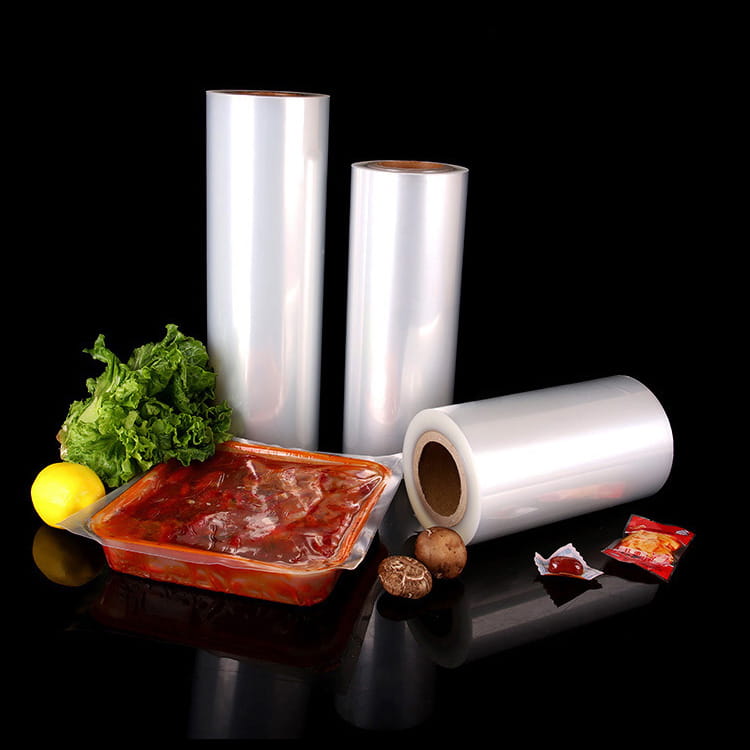
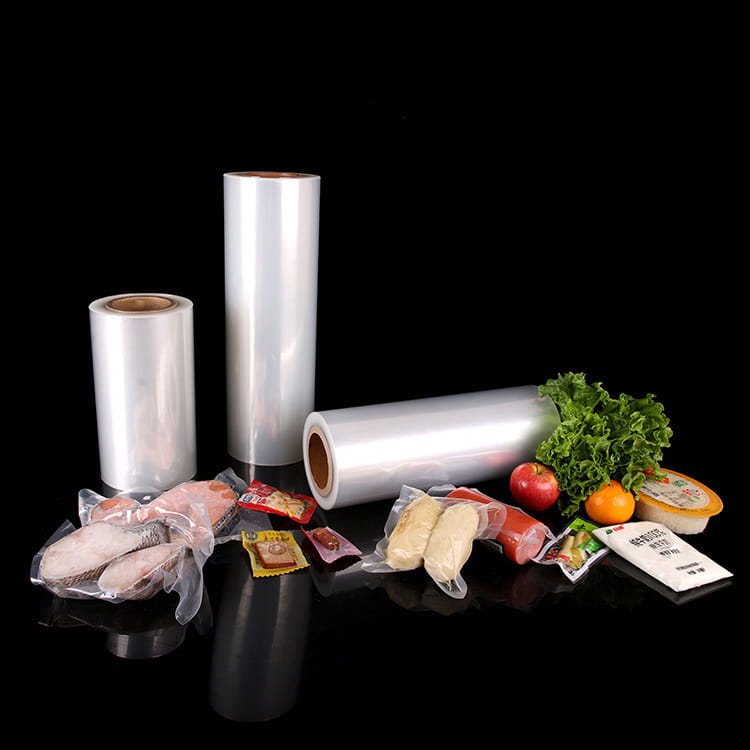
Il moderno imballaggio alimentare richiede film multistrato che combinino prestazioni barriera con flessibilità, stampabilità e sostenibilità. Un esempio notevole è il Film EVOH a 9 strati ad alta barriera per l'imballaggio alimentare , che bilancia l'efficienza della barriera all'ossigeno, le prestazioni meccaniche e l'adattabilità per la termoformatura e altri metodi di confezionamento.
Confronto delle proprietà della barriera EVOH e PVDC
Sia EVOH che PVDC offrono forti proprietà di barriera all'ossigeno, ma le loro prestazioni variano in modo significativo in diverse condizioni ambientali. EVOH eccelle nel mantenere una bassa permeabilità all'ossigeno con umidità moderata, rendendolo ideale per prodotti alimentari sensibili all'ossidazione.
Velocità di trasmissione dell'ossigeno (OTR)
EVOH fornisce un OTR a partire da 0,1 cc/m²/giorno nei film multistrato, paragonabile al PVDC in condizioni secche ma superiore se integrato in strutture coestruse. L'efficienza della barriera del PVDC diminuisce se esposta all'umidità, mentre l'integrazione multistrato di EVOH mantiene prestazioni di barriera costanti.
Sensibilità all'umidità
Il PVDC tende a idrolizzarsi in condizioni di elevata umidità o durante i processi di sterilizzazione, portando nel tempo a un calo delle prestazioni di barriera. EVOH, quando incapsulato all'interno di strutture multistrato, offre una maggiore resistenza all'umidità senza sacrificare le capacità di barriera all'ossigeno.
Vantaggi di lavorazione delle pellicole EVOH
Dal punto di vista produttivo, EVOH offre vantaggi distinti rispetto al PVDC, in particolare per linee di termoformatura e confezionamento ad alta velocità . La sua compatibilità con polietilene (PE), polipropilene (PP) e altre poliolefine consente costruzioni multistrato complesse senza problemi di incompatibilità chimica.
Efficienza della termoformatura
Il Film EVOH a 9 strati ad alta barriera per l'imballaggio alimentare dimostra eccellente imbutibilità, distribuzione uniforme dello spessore e rischio minimo di delaminazione durante la termoformatura. I film in PVDC spesso richiedono strati adesivi aggiuntivi, aumentando la complessità e i costi del materiale.
Vantaggi del trattamento ambientale
EVOH non rilascia composti clorurati dannosi durante l'estrusione o lo smaltimento, a differenza del PVDC, che può emettere acido cloridrico durante l'incenerimento. Ciò rende EVOH più adatto a soluzioni di imballaggio eco-consapevoli, allineandosi allo stesso tempo agli standard normativi in evoluzione per i materiali sostenibili.
Considerazioni sulla sostenibilità
La sostenibilità è diventata un fattore critico nella scelta degli imballaggi alimentari. La compatibilità di EVOH con strati monomateriale in PE o PP consente un riciclaggio più semplice rispetto al PVDC, che contiene cloro e complica il trattamento dei rifiuti. L'adozione di EVOH contribuisce a ridurre l'impatto ambientale mantenendo un'elevata funzionalità barriera.
Gestione del fine vita
I film EVOH multistrato possono essere separati o incorporati nei flussi di riciclo di PE o PP, a differenza dei film PVDC, che richiedono un trattamento specializzato a causa del contenuto di cloro. Ciò rende i film EVOH una scelta responsabile dal punto di vista ambientale, in particolare per le operazioni di imballaggio alimentare su larga scala.
Applicazioni nel confezionamento alimentare
I film EVOH sono ampiamente adottati in diverse categorie di alimenti, tra cui:
- Piatti pronti che richiedono confezionamento sottovuoto o in atmosfera modificata (MAP)
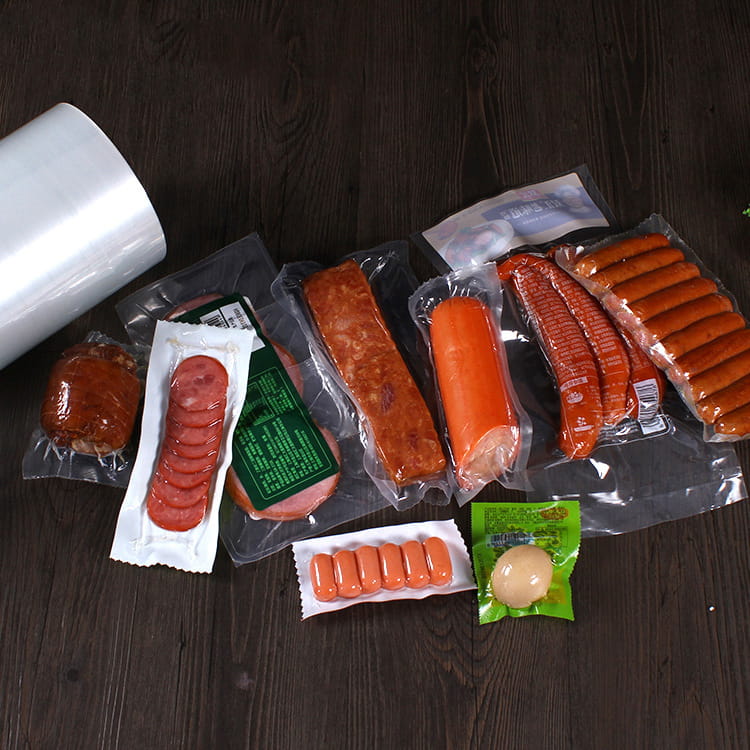
- Salumi e formaggi sensibili all'esposizione all'ossigeno
- Snack e prodotti da forno che richiedono una durata di conservazione prolungata
- Confezionamento di prodotti freschi, bilanciamento del controllo dell'umidità e permeabilità ai gas
Il flexibility of the Film EVOH a 9 strati ad alta barriera per l'imballaggio alimentare consente di adattarlo sia ai vassoi rigidi che alle buste flessibili, migliorando la versatilità nelle linee di produzione senza compromettere le qualità protettive.
Considerazioni sui costi e valore del ciclo di vita
Sebbene i film EVOH possano avere un costo materiale iniziale più elevato rispetto al PVDC, il loro valore del ciclo di vita ne giustifica l'adozione:
- La durata di conservazione prolungata riduce gli sprechi alimentari, diminuendo il costo totale del prodotto.
- La lavorazione semplificata e il minor numero di strati adesivi riducono i costi operativi e di manodopera.
- La conformità alla sostenibilità riduce le spese normative e di smaltimento a lungo termine.
- La compatibilità con gli imballaggi automatizzati ad alta velocità migliora l’efficienza produttiva.
In definitiva, EVOH fornisce un equilibrio tra prestazioni, efficienza di lavorazione e responsabilità ambientale che PVDC fatica a eguagliare.
Tabella delle prestazioni tecniche: EVOH vs PVDC
| Proprietà | EVOH (multistrato) | PVDC |
| Velocità di trasmissione dell'ossigeno (OTR) | 0,1–0,3 cc/m²/giorno | 0,1–0,3 cc/m²/giorno (degrades in humidity) |
| Sensibilità all'umidità | Basso (strati incapsulati) | Alto (rischio di idrolisi) |
| Compatibilità di elaborazione | Alto con PE/PP | Limitato, richiede strati adesivi |
| Impatto ambientale | Riciclabile con flussi PE/PP | Clorurato, più difficile da riciclare |
| Ilrmoforming Performance | Eccellente | Moderato |
Conclusione
Il transition from PVDC to EVOH in high-barrier food packaging is driven by a combination of performance, processing, and sustainability factors. Film EVOH a 9 strati ad alta barriera formante forniscono una protezione affidabile dall’ossigeno, resistenza all’umidità e robustezza meccanica, supportando al tempo stesso la progettazione di imballaggi flessibili e una produzione rispettosa dell’ambiente. Questi vantaggi posizionano EVOH come il materiale preferito nelle moderne soluzioni di imballaggio alimentare.
Domande frequenti
Q1: Perché EVOH è preferito al PVDC per l'imballaggio alimentare?
EVOH è preferito per le prestazioni costanti di barriera all'ossigeno in condizioni di umidità variabile, migliore riciclabilità e compatibilità con la lavorazione delle poliolefine.
Q2: EVOH può sostituire il PVDC nelle applicazioni di termoformatura?
SÌ. EVOH si comporta bene nei film termoformanti multistrato, come il Film EVOH a 9 strati ad alta barriera per l'imballaggio alimentare , fornendo un'eccellente imbutibilità e una delaminazione minima.
Q3: In che modo EVOH contribuisce alla sostenibilità?
EVOH consente il riciclaggio con flussi PE/PP ed evita le emissioni di cloro, a differenza del PVDC, rendendolo più rispettoso dell'ambiente.
Q4: Quali prodotti alimentari traggono maggiori benefici dalle pellicole EVOH?
Piatti pronti, salumi, formaggi, snack, prodotti da forno e prodotti freschi beneficiano tutti delle prestazioni ad alta barriera di EVOH e della capacità di conservazione prolungata.